Punti chiave
- Uniformità della temperatura significa che il bagno resta a una sola temperatura dall'alto verso il basso, così la temperatura di colata è costante, le aggiunte di lega restano disciolte in modo uniforme e ci si può fidare di una singola lettura della sonda.
- In un forno a induzione coreless la bobina avvolge l'intero crogiolo, così il campo riscalda tutta la carica in una sola volta, e l'agitazione elettromagnetica fa circolare il bagno di continuo.
- L'uniformità non è fissa. Segue l'intensità dell'agitazione, che dipende da frequenza, livello del bagno, potenza applicata, geometria del crogiolo e progetto della bobina.
- La temperatura si può verificare leggendo il bagno a più di una profondità: in un forno ben agitato le due letture coincidono. Un bagno uniforme riduce gli scarti e mantiene in specifica la chimica del metallo. CIME costruisce forni coreless fino a 10 MW.
Perché l'uniformità della temperatura del bagno conta nei forni fusori
Una cosa molto importante nella fusione è un bagno che ha una sola temperatura, dall'alto verso il basso e dal bordo al centro, e la mantiene. Un bagno uniforme permette una temperatura di spillata del metallo costante, mantiene le aggiunte di lega disciolte in modo uniforme e dà una lettura singola e affidabile quando l'operatore immerge una sonda. Un bagno stratificato non fa nulla di tutto questo: la parte alta è più calda del fondo, una termocoppia legge qualunque profondità capiti di raggiungere e la temperatura di colata deriva man mano che il livello scende.
Un bagno uniforme garantisce una dissoluzione costante degli elementi di lega e una composizione chimica omogenea in tutto il crogiolo. Un riferimento di 1450 °C ha significato solo se rappresenta l'intero bagno, non il punto specifico toccato dalla sonda. Per questo un forno fusorio a induzione coreless è progettato per garantire uniformità di temperatura, non solo per raggiungerne il valore nominale. Per il principio in sé, vedi come funziona un forno a induzione.
Nota
Uniforme non equivale a freddo o lento. Un bagno coreless può raggiungere un alto surriscaldamento mantenendo comunque uniformità, perché l'agitazione elettromagnetica mantiene la stessa intensità anche a temperature elevate. L'uniformità riguarda la distribuzione della temperatura nel bagno, non il suo valore assoluto.
La temperatura costante è fondamentale anche nel forno di colata CAP
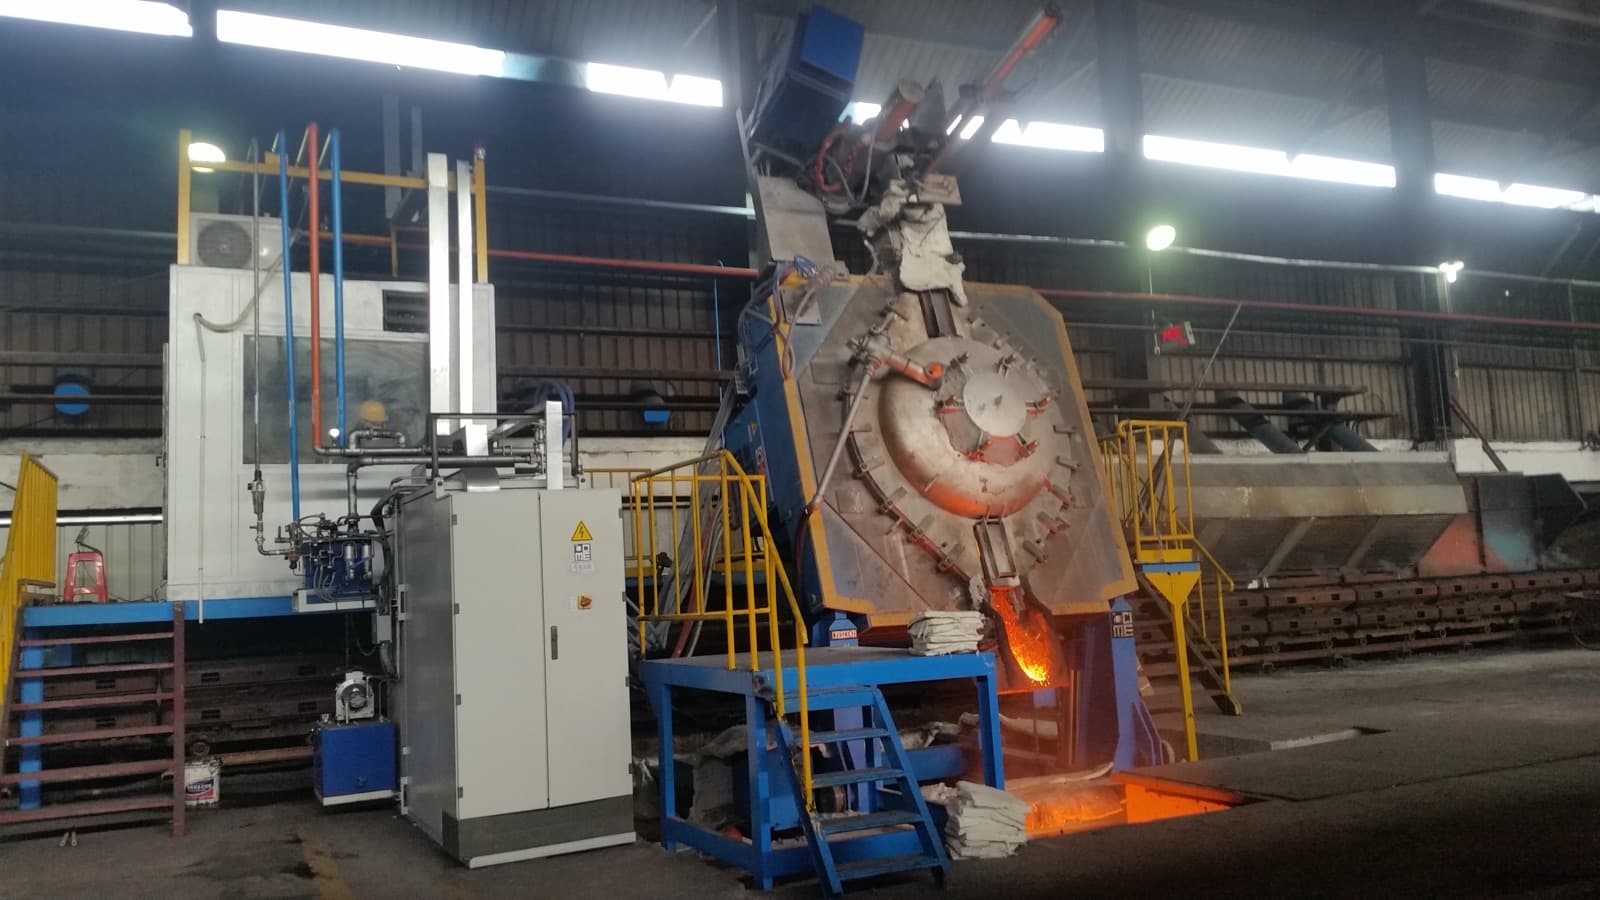
Nel forno di colata coreless (a crogiolo) CAP, il metallo resta costantemente alla temperatura di colata corretta, compensando le oscillazioni tipiche del trasporto in siviera.
Questa costanza è ciò da cui dipende tutto il resto: la sanità del getto, la corretta tempistica dell'inoculazione, la stabilità della chimica nella ghisa sferoidale e, in generale, la ripetibilità della colata da uno stampo all'altro. Una temperatura variabile, al contrario, introduce variabilità in ciascuno di questi fattori, con effetti diretti sulla qualità del pezzo colato.
Nella ghisa sferoidale, in particolare, la stabilità termica contribuisce a contenere il fading del magnesio, preservando l'efficacia del trattamento fino al momento della colata.
Il CAP si basa sul principio coreless: la bobina che circonda il crogiolo riscalda direttamente l'intero bagno di metallo, a differenza del forno a canale, in cui il riscaldamento avviene attraverso un circuito induttivo dotato di nucleo di ferro. Il confronto è illustrato in induzione coreless vs a canale.
Cosa determina, e cosa riduce, l'uniformità
L'agitazione non è un dato fisso. Quanto intensamente un bagno si mescola, e quindi quanto uniforme resta, dipende da alcuni fattori di progettazione importanti per il reparto fusorio di una fonderia.
| Fattore | Effetto sull'uniformità della temperatura del bagno |
|---|---|
| Agitazione elettromagnetica | Fa circolare l'intero bagno, uniformando temperatura e composizione |
| Frequenza | Una frequenza più bassa agita più forte e più in profondità; una più alta agita meno e meno in profondità |
| Livello del bagno | Un forno pieno agita e omogeneizza tutto il bagno; un forno con livello di metallo basso ha un mescolamento ridotto |
| Potenza applicata | Potenza sufficiente tiene il bagno in movimento; troppa poca lo lascia stratificare |
| Geometria del crogiolo | Un buon rapporto altezza/diametro aiuta l'agitazione a raggiungere tutto il bagno |
Due di questi meritano una parola. La frequenza definisce il carattere dell'agitazione: una frequenza più bassa aumenta il moto circolatorio del metallo, mentre una frequenza molto alta muove meno il bagno. È per questo che i forni coreless a media frequenza sono in grado di agitare bene su un'ampia gamma di metalli. Il livello del bagno è ciò che gli operatori percepiscono giorno per giorno: un forno non ricaricato soventemente e portato a un livello basso perde gran parte della sua agitazione ed efficienza. Tenere il forno ragionevolmente pieno, adattare la potenza al carico e usare una bobina in buono stato mantengono efficace l'agitazione e l'efficienza. Per conoscere i dettagli sulle bobine CIME puoi consultare l'articolo UHE vs. UHP: due strutture, due obiettivi.
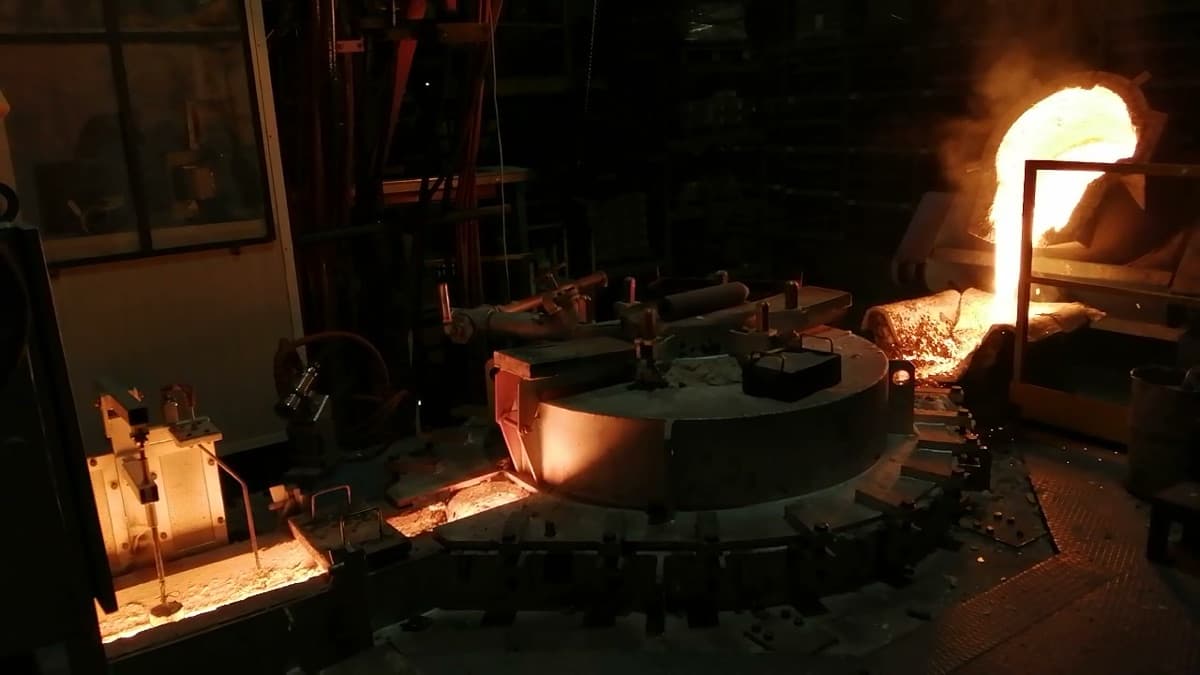
Un bagno in un forno coreless non resta immobile sperando di uniformarsi. Il campo che lo fonde lo fa anche circolare, così uniforma di continuo la propria temperatura.
Misurarla e verificarla
La prova diretta per verificare l'uniformità del bagno è leggerlo a più di una profondità: una termocoppia a immersione presa vicino alla superficie e poi più in basso dovrebbe dare la stessa temperatura in un forno ben agitato. Un pirometro ottico legge la superficie rapidamente per i controlli di routine, mentre la sonda a immersione resta il riferimento per la massa del bagno.
Un sistema di fusione moderno CIME misura la potenza che eroga e monitora il bagno, è in grado di mantenere una temperatura costante e segnalare una deriva molto prima che si veda in un getto difettoso. Il controllo della temperatura richiede regolarità: misurazioni frequenti del bagno, con verifica che il valore rilevato in alto coincida con quello in basso, a conferma di un'effettiva uniformità. È proprio l'interpretazione di questi valori nel tempo a permettere di anticipare i problemi: uno scostamento progressivo tra le due letture segnala la necessità di manutenzione, prima che diventi un problema in fase di colata.
Perché ripaga a valle
Un bagno uniforme merita attenzione perché condiziona gran parte di ciò che accade a valle. Una colata prelevata da un bagno uniforme riempie ogni stampo alla stessa temperatura, riducendo gli scarti dovuti a colate troppo fredde o troppo calde. Sulla ghisa sferoidale il vantaggio è ancora più netto: se il metallo arriva da un bagno ben mescolato durante la fusione e viene mantenuto altrettanto uniforme nel CAP, i trattamenti chimici e l'inoculazione conservano standard elevati fino al momento della colata. Nell'articolo colata a pressione vs colata a siviera si chiariscono le differenze tra una colata con il CAP (forno di colata automatica) e una colata tramite siviera.
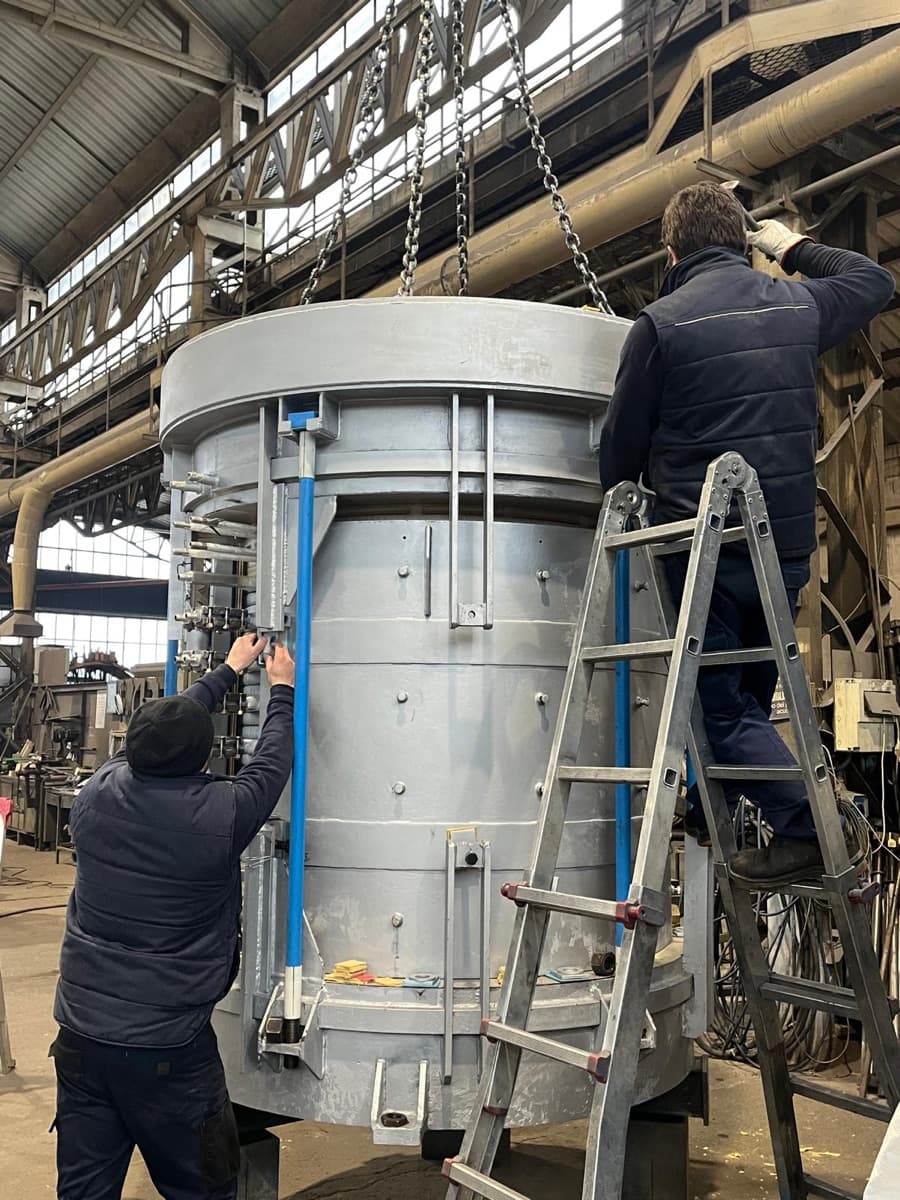
Ciò nasce dal modo in cui è costruito un forno coreless: una bobina attorno all'intero crogiolo, un campo che riscalda e agita al tempo stesso e un sistema di controllo. Guarda i forni fusori e la tecnologia di base per come la piattaforma coreless è progettata attorno a quel bagno uniforme.
Punto chiave
L'uniformità della temperatura del bagno, fondamentale per la qualità del processo, deriva dal riscaldare e agitare tutto il bagno insieme, e quindi da un forno tenuto pieno e alimentato con regolarità.
Domande frequenti
Perché l'uniformità della temperatura è importante nella fusione?
Perché un bagno uniforme garantisce che le aggiunte di lega si dissolvano in modo omogeneo in tutto il crogiolo, e che la temperatura misurata sia realmente rappresentativa dell'intero bagno, non solo del punto raggiunto dalla sonda. Un bagno stratificato (più caldo in superficie che sul fondo) restituisce una lettura di temperatura inaffidabile e una composizione chimica non uniforme. Ciò che ne deriva a valle, in fase di colata, dipende poi da un sistema distinto (CAP o siviera), ma parte da qui: da un bagno fuso in modo omogeneo.
Come fa un forno a induzione coreless a mantenere uniforme la temperatura?
In due modi che si rinforzano a vicenda. La bobina avvolge l'intero crogiolo, così il campo magnetico riscalda tutta la carica in una sola volta anziché una superficie o la gola di un canale. E lo stesso campo agita il metallo: l'agitazione elettromagnetica fa circolare il bagno di continuo, mescolando temperatura e composizione. Insieme mantengono il bagno a una sola temperatura ovunque. A seconda della frequenza il bagno può essere più o meno mescolato. CIME studia e progetta la soluzione più corretta per il tuo metallo.
Che cos'è l'agitazione elettromagnetica?
È il movimento che il campo magnetico induce nel metallo fuso. Le correnti indotte nel bagno e il campo della bobina producono insieme una forza che mette in circolo la massa fusa, facendola rotolare dalle pareti verso il centro e dall'alto verso il basso. Quel moto costante mescola il bagno da solo, uniformando la temperatura e sciogliendo le aggiunte.
Cosa riduce l'uniformità della temperatura in un forno a induzione?
Tutto ciò che indebolisce l'agitazione. Portare il forno fino a un livello di bagno basso fa perdere gran parte dell'agitazione, così l'ultima parte di una fusione è meno uniforme di un bagno pieno. Troppa poca potenza applicata lascia stratificare il bagno, una frequenza molto alta agita meno il metallo e una geometria del crogiolo scadente impedisce al moto di raggiungere tutto il bagno. Tenere il forno ragionevolmente pieno e adattare la potenza al carico lo mantengono uniforme.
Come si misura l'uniformità della temperatura del bagno?
Leggendo il bagno a più di una profondità. Una termocoppia a immersione presa vicino alla superficie e poi più in basso dovrebbe dare la stessa temperatura in un forno ben agitato. Un pirometro ottico legge la superficie per controlli rapidi, mentre la sonda a immersione resta il riferimento per tutto il bagno.
Riferimenti e fonti
- Foundry Trade Journal, articolo tecnico sulla pratica di fusione a induzione coreless, 2006.
- Cast Metal Times, induzione coreless e agitazione elettromagnetica, 2004.
- CIME S.r.l., documentazione interna di processo e ingegneria sulla fusione coreless, Torino.