Punti chiave
- Durante il trasporto verso la linea, il metallo contenuto in una siviera non riscaldata si raffredda progressivamente e la sua superficie, se esposta all'aria, può formare ossidi e scorie.
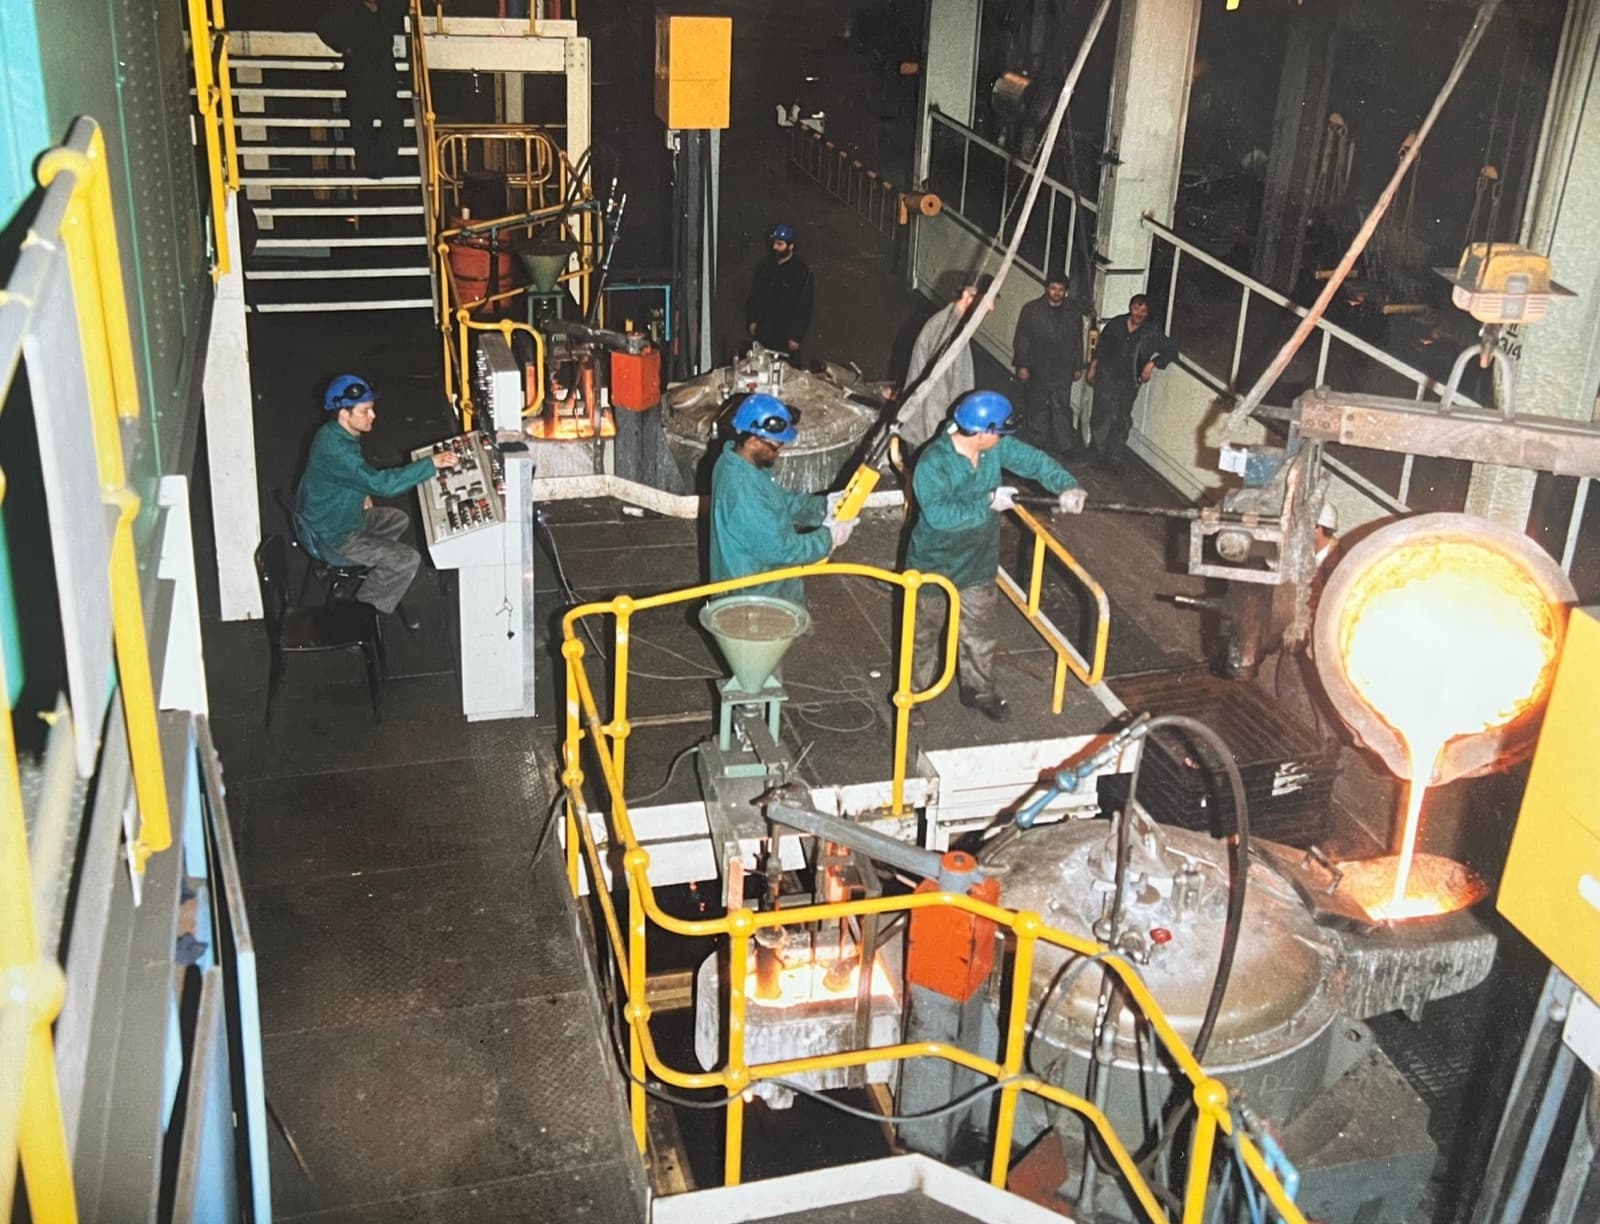
- Il forno di colata a pressione CAP mantiene il metallo in un crogiolo riscaldato e utilizza la pressione controllata per alimentare la linea di formatura.
- Il riscaldamento dei sifoni contribuisce a mantenerli alla temperatura di esercizio e a limitare il rischio di solidificazione del metallo nei condotti.
- La colata tramite siviera va ancora bene per le serie corte e i bassi tonnellaggi; la colata automatica a pressione si guadagna il suo posto sulle linee automatiche e costanti che lavorano metallo esigente. CIME costruisce il forno coreless di colata automatica a pressione CAP dal 1976.
Due modalità di alimentazione della linea di formatura
Ogni fonderia che lavora con una linea di formatura automatica deve rispondere a una domanda: come arriva il metallo dal fuso allo stampo? Ci sono due risposte consolidate. La colata tramite siviera porta la carica di metallo con una siviera e la versa in ogni stampo, a mano o con una siviera di colata automatica. La colata automatica a pressione mantiene il metallo in un crogiolo sigillato e riscaldato e usa la pressione di un gas inerte per spingere un getto preciso e dosato sulla linea. Entrambe raggiungono lo stesso stampo, ma il metallo si mantiene in modo molto diverso lungo il percorso, e quella differenza è ciò che stabilisce il tasso di scarto, la chimica della lega e l'operatività della linea.
Una siviera è un recipiente passivo. Una volta che il metallo lascia il forno fusorio si raffredda, il suo trattamento decade e la superficie esposta all'aria sviluppa nuova scoria. Un forno di colata a pressione è un polmone attivo: tiene il metallo in temperatura, sotto una copertura inerte, pronto a riempire il primo e l'ultimo stampo di un turno alla stessa specifica. CIME costruisce il forno di colata automatica a pressione, il CAP, dal 1976. Vediamo nel dettaglio perché questo principio ha migliorato e sostituito la siviera in molte linee di produzione.
Nota
Un forno di colata a pressione si colloca tra il forno fusorio e la linea di formatura come riserva di metallo liquido alla giusta analisi e temperatura. Il CAP è una soluzione specificamente progettata per integrare il mantenimento del bagno e la colata automatica a pressione.
Come si comportano nel reparto
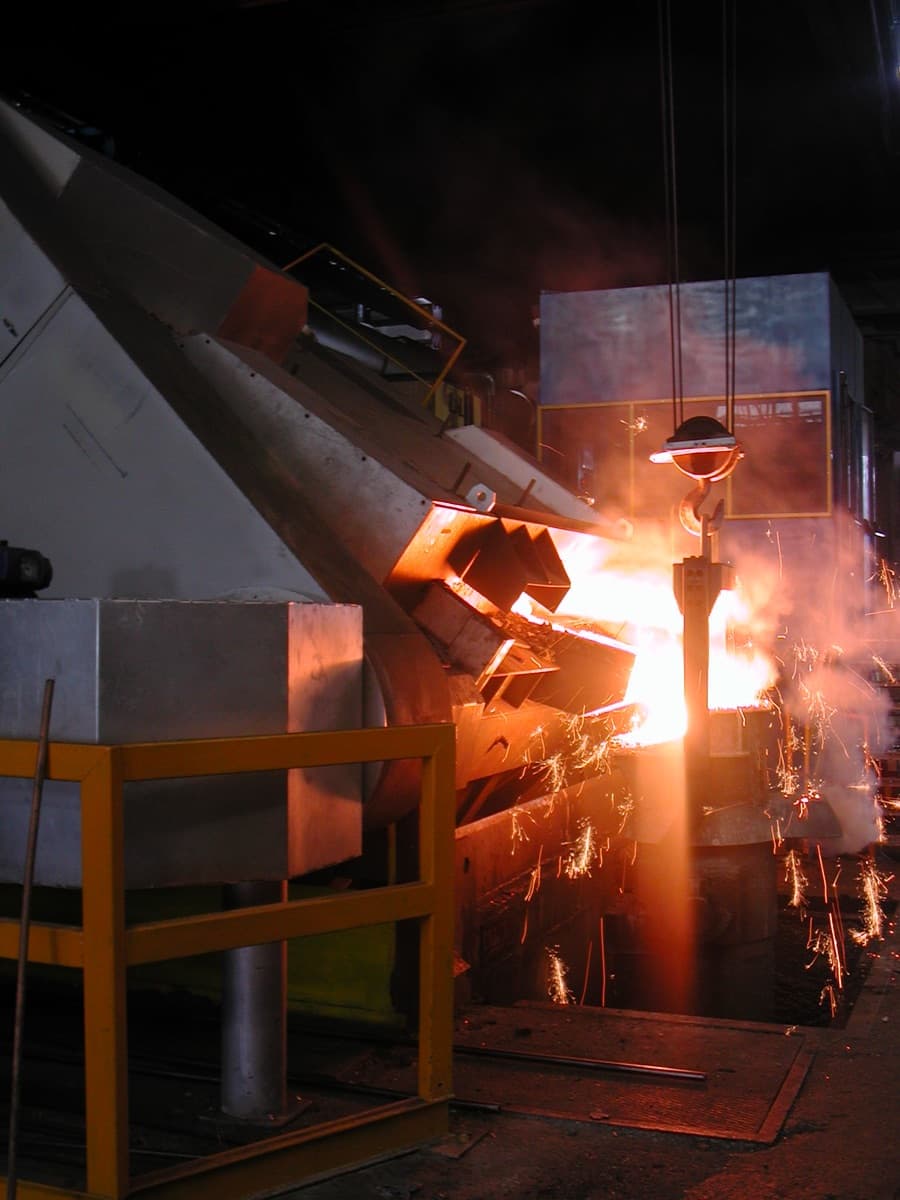
La siviera segue sempre lo stesso schema. Viene riempita dal forno, trasportata alla linea, inclinata affinché il metallo trabocchi nel bacino di colata. Nel tragitto la temperatura del bagno scende, per cui il metallo fuso viene spesso spillato più caldo del necessario per compensare, il che costa energia aggiuntiva e stressa il refrattario. Nella ghisa sferoidale, il magnesio che rende nodulare la grafite inizia a decadere non appena termina il trattamento, così una colata tardiva può uscire di specifica. E poiché la siviera si inclina, la scoria in superficie tende a viaggiare con il getto e a innescare difetti da inclusione nel pezzo colato.
Il forno di colata a pressione capovolge questo schema. Il metallo è tenuto in un crogiolo coreless sigillato la cui bobina mantiene in temperatura il bagno ed entrambi i sifoni, così nulla si raffredda e nulla si solidifica tra una colata e l'altra. Per colare, il forno aumenta la pressione dell'aria o dell'azoto inerte (per la ghisa sferoidale) all'interno e spinge il metallo su per il sifone di colata riscaldato; l'asta-tampone dosa il flusso in uscita, producendo un getto pulito e senza scoria. Per la meccanica completa della colata, vedi la colata a pressione, spiegata.
Siviera vs colata a pressione: le differenze che contano
Confrontando colata a pressione e colata tramite siviera sulle proprietà che contano per una fonderia, le differenze emergono con chiarezza.
Leggendo la tabella emerge un tema importante per le fonderie: il metallo in siviera è esposto al tempo e all'aria, il metallo all'interno del CAP no. Da questa differenza derivano i costi che la siviera comporta (scarto da scoria, rifusione, variabilità da uno stampo all'altro), e sulla ghisa sferoidale, dove il fading del magnesio rende tutto più critico, l'effetto è immediato. Per le caratteristiche specifiche del sistema è possibile consultare la pagina dedicata al forno CAP; per comprendere la tecnologia coreless che tiene in caldo tutto il bagno e i suoi sifoni è possibile leggere l'articolo coreless vs induzione a canale.
Con la siviera, il metallo si raffredda e forma scorie durante il trasferimento. Con il forno di colata a pressione, il bagno viene mantenuto caldo in un recipiente chiuso, favorendo una colata più costante dal primo all'ultimo stampo.
Perché le fonderie moderne cambiano
Il cambiamento raramente riguarda un singolo numero. È la somma di quattro cose che una siviera non può offrire. Primo, la resa: il doppio sifone (a teiera) tiene la scoria fuori dalla colata, così lo scarto da inclusioni di scoria cala nettamente. Secondo, la chimica: l'attesa sotto azoto preserva il magnesio, così la ghisa sferoidale resta nodulare dalla prima all'ultima colata e il ri-trattamento si riduce. Terzo, la costanza: il livello del metallo nel becco di colata è tenuto costante dalla regolazione della pressione, così ogni stampo viene riempito correttamente e ugualmente a prescindere da quanto sia pieno il forno. Quarto, l'energia: il forno spende solo la potenza necessaria a mantenere la temperatura, nessuna solidificazione durante le impreviste soste della linea di formatura con eventuale surriscaldamento rapido fino a 60 °C/h. L'operatività è il vantaggio silenzioso. Quando una linea automatica si ferma, un reparto alimentato a siviera cola il metallo in attesa di nuovo in lingotti e lo rifonde più tardi, pagando due volte. Un forno di colata a pressione tiene il bagno alla temperatura corretta finché la linea non riparte, senza lingotti e senza calore perso. Nell'arco di un turno, quelle rifusioni risparmiate, una composizione chimica più controllata e uno scarto più basso sono ciò che rende un ciclo produttivo efficiente ed efficace. Vedi il forno di colata a pressione CAP per la specifica completa, oppure la tecnologia di base per come la piattaforma coreless lo sostiene.
Quando la colata tramite siviera va ancora bene
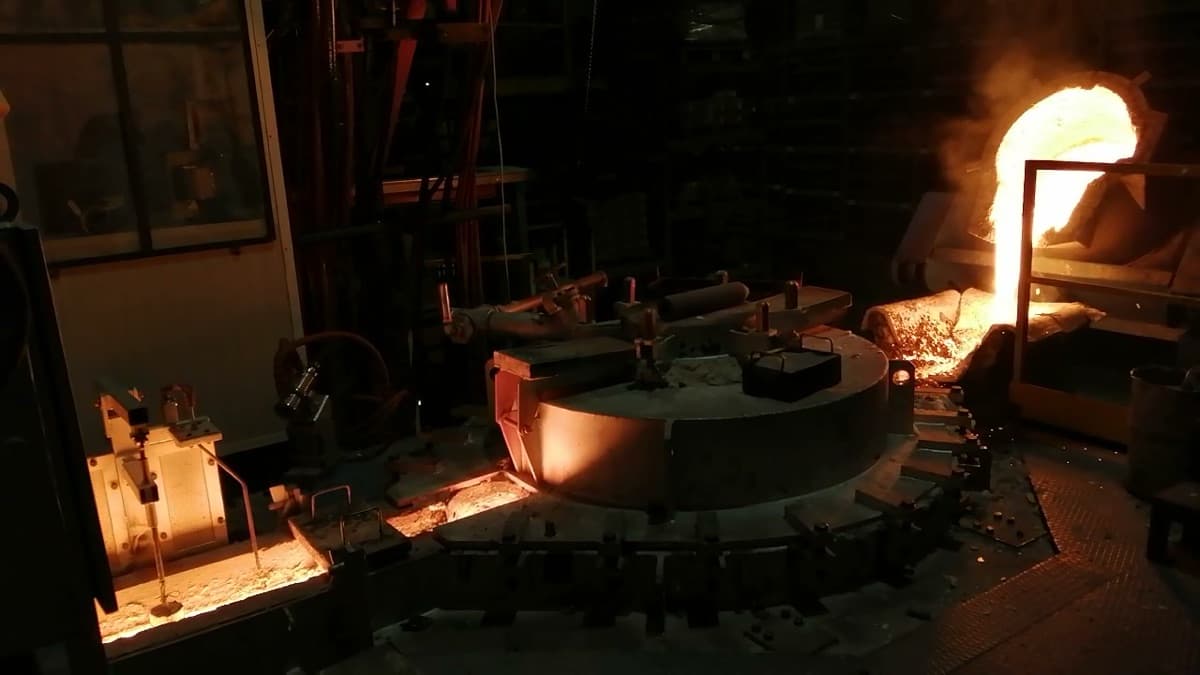
Niente di tutto questo rende sbagliata la colata tramite siviera. Per una fonderia con serie corte, bassi tonnellaggi giornalieri su una singola linea manuale, produzioni discontinue, una siviera è semplice, flessibile ed economica da usare. La colata a pressione si guadagna il suo posto dove il volume è costante, la linea è automatica e il metallo è esigente, la ghisa sferoidale sopra a tutto. Il criterio di scelta è la linea di produzione: le serie lunghe e ripetibili di ghisa trattata trovano nel forno CAP la soluzione più adatta, mentre la siviera mantiene la propria validità in altri contesti applicativi.
Punto chiave
La domanda non è se la colata a pressione batta la colata tramite siviera, ma comprendere quale sia il sistema più adatto alle esigenze della fonderia. Su una linea automatica di ghisa sferoidale, di solito il CAP offre grandi vantaggi come il mantenimento del bagno e il controllo della colata.
Domande frequenti
Qual è la differenza tra colata a pressione e colata tramite siviera?
La colata tramite siviera porta il metallo in una siviera e lo versa in ogni stampo, il metallo nel frattempo si raffredda, il suo trattamento decade e la sua scoria viaggia con esso. La colata a pressione tiene il metallo in un forno sigillato e riscaldato e usa la pressione dell'aria o di un gas inerte, a seconda del metallo, per colare sulla linea un getto dosato e senza scoria, mantenendo il bagno in temperatura tra una colata e l'altra.
La colata a pressione riduce lo scarto rispetto alla colata tramite siviera?
Sì. I sifoni del forno di colata automatica a pressione CAP vengono riscaldati per induzione. Questa caratteristica riduce al minimo la formazione e il deposito di scorie all'interno dei condotti.
Perché la colata a pressione è migliore della siviera per la ghisa sferoidale?
La ghisa sferoidale perde magnesio mentre aspetta, ed è ciò che fa uscire di specifica una colata tardiva con la siviera. Un forno di colata a pressione tiene il bagno sotto azoto inerte e lo mantiene in temperatura, così il magnesio decade molto meno e la ghisa resta nodulare dalla prima all'ultima colata.
Quando ha ancora senso la colata tramite siviera?
Per serie corte, bassi tonnellaggi giornalieri su una linea manuale, una siviera è semplice e flessibile. La colata a pressione rende dove la linea è automatica, il volume è costante e il metallo è esigente, la ghisa sferoidale in particolare.
Riferimenti e fonti
- Foundry Trade Journal, articolo tecnico sulla colata a pressione automatica, 2006.
- Cast Metal Times, induzione coreless e pratica di colata, 2004.
- CIME S.r.l., documentazione interna di processo sulla colata a pressione CAP, Torino.