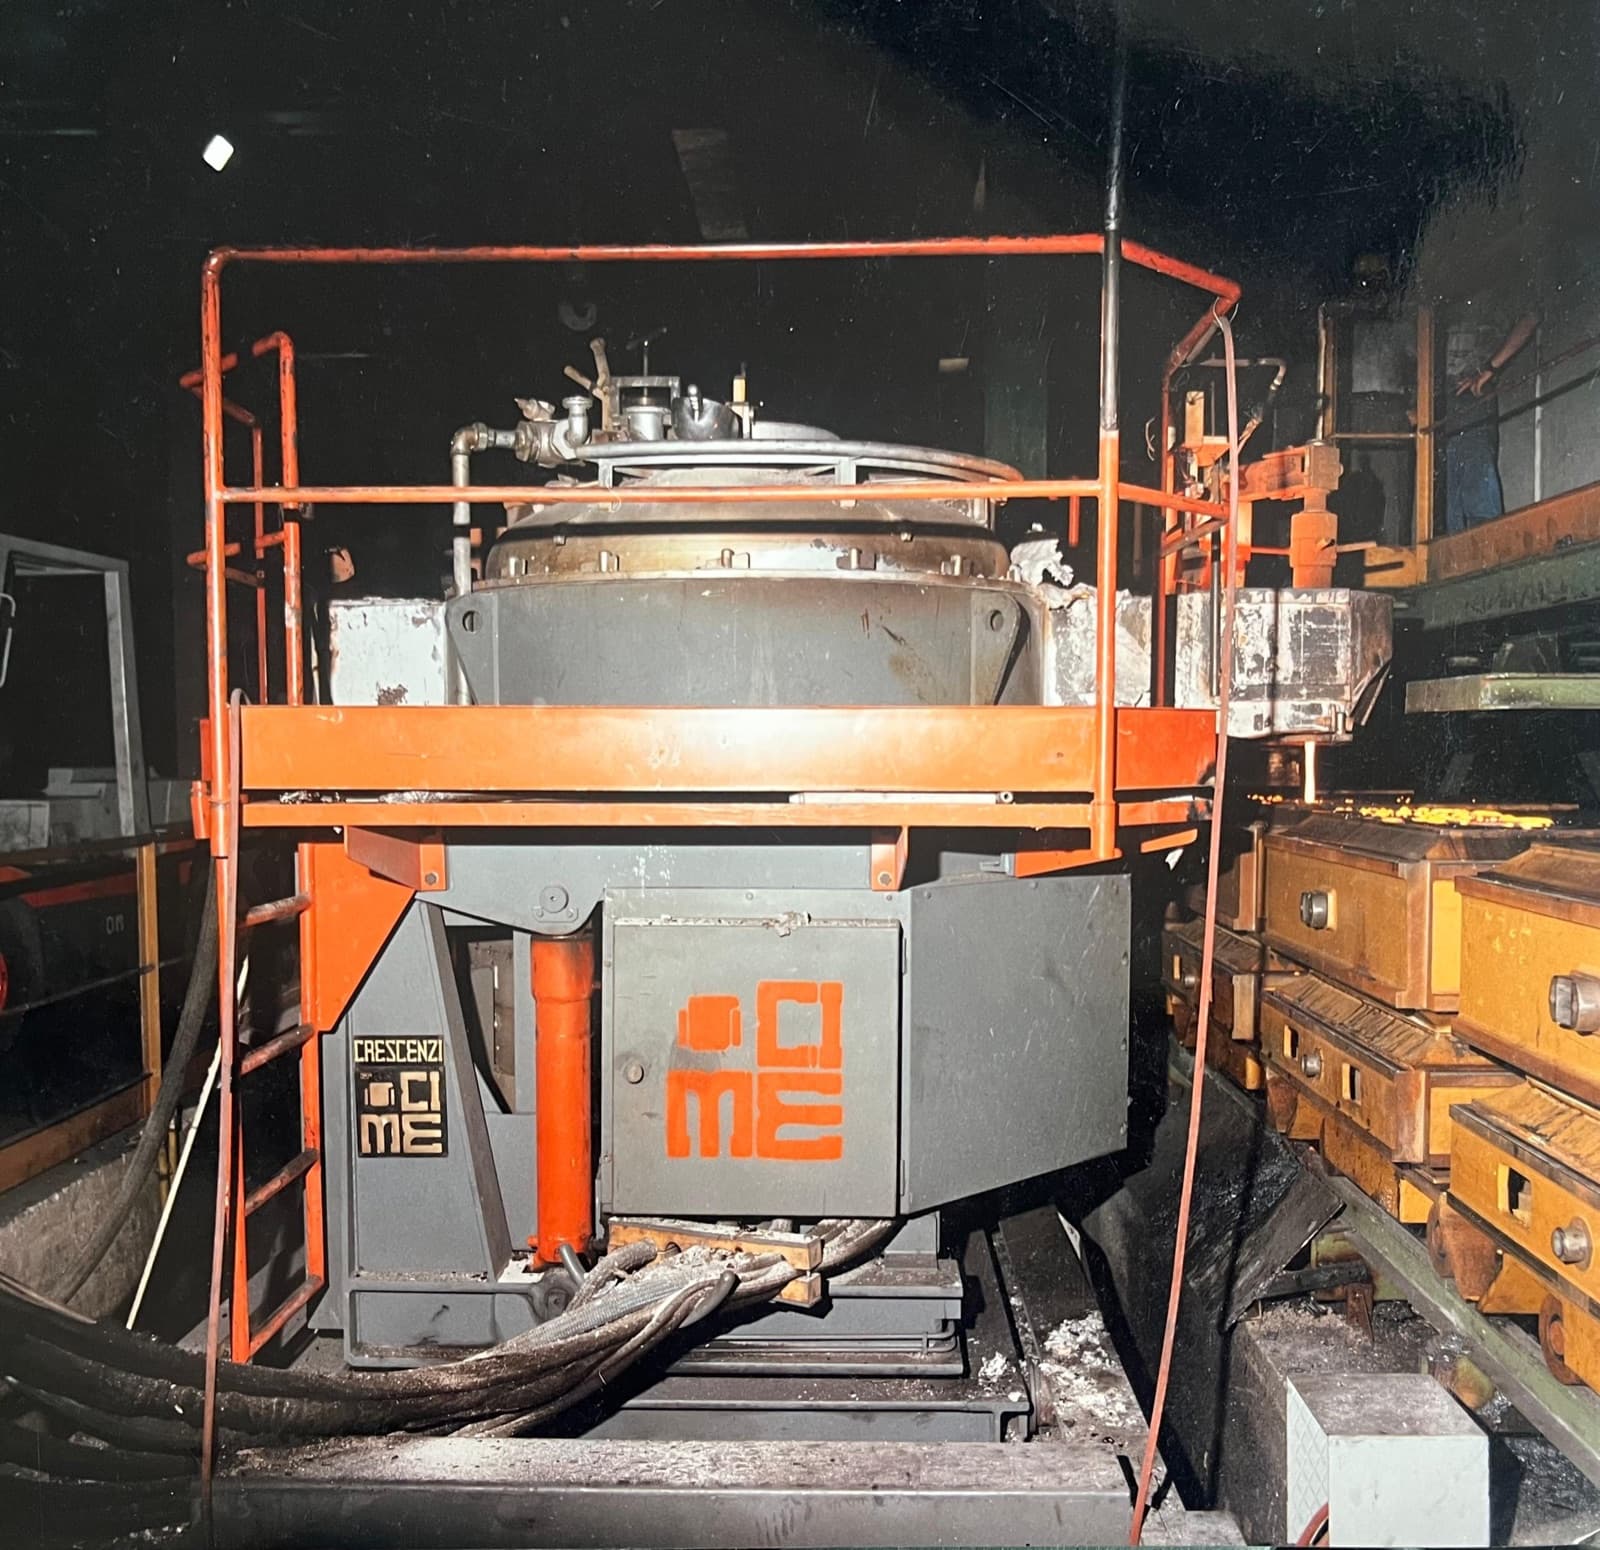
Punti chiave
- La colata a pressione cola per pressione, non per ribaltamento. La pressione del gas inerte spinge il bagno su per un sifone di scarico e fuori come getto pulito e dosato.
- Il bagno risiede in un crogiolo sigillato. Una bobina a induzione ellittica mantiene in temperatura il bagno e i due sifoni, così nulla solidifica tra una colata e l'altra.
- Oltre il 90% del bagno viene colato per pressione e il forno si svuota al 100% ribaltando all'indietro, senza lasciare tallone di zavorra. CIME ha costruito il primo forno automatico di colata a pressione al mondo, in produzione dal 1976.
Come avviene la colata
Un forno di colata automatica a pressione funziona in modo diverso da una siviera ribaltabile: mentre la siviera cola inclinando il proprio corpo, il CAP fa uscire il metallo tramite la pressione di gas. Il metallo fuso è contenuto all'interno di un crogiolo coreless sigillato. Una bobina a induzione ellittica avvolge sia il crogiolo che i due sifoni, garantendo un riscaldamento uniforme in tutto il sistema. In questo modo i sifoni non si raffreddano né si incrostano di scoria.
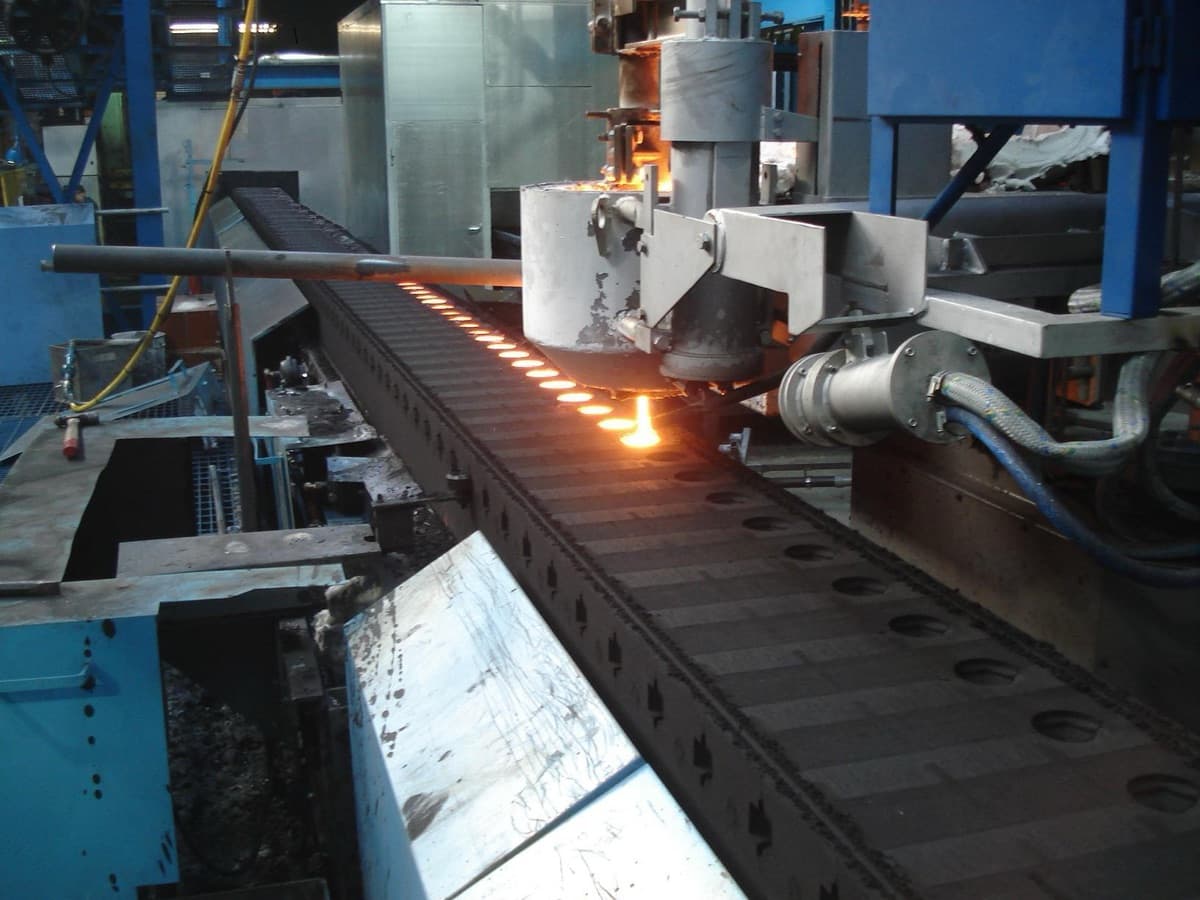
Per colare, un sistema elettro-pneumatico alza la pressione dell'azoto inerte all'interno del crogiolo. La pressione spinge il bagno su per il sifone di colata; l'asta-tampone dosa il flusso, garantendo un getto preciso e continuo. Poiché il metallo viene colato dalla boccola posta sul fondo del becco di colata, mentre la scoria galleggia in superficie, la colata risulta pulita e senza scoria. Il livello del metallo nel becco di colata è tenuto costante dalla regolazione della pressione a prescindere da quanto sia pieno il forno, così la prima forma e l'ultima forma di un lotto vengono riempite in modo identico.
Nota
Il principio è induzione coreless dall'inizio alla fine. La stessa tecnologia che permette a un forno coreless di fondere e mantenere la temperatura del bagno è ciò che consente al CAP di colare a temperatura controllata. CIME costruisce forni di colata CAP su questo principio dal 1976.
Colata a pressione vs sistema non riscaldato
Rispetto a un sistema di colata non riscaldato o alimentato a siviera, un forno di colata a pressione riscaldato è un buffer sempre pronto e sempre in temperatura. La differenza si vede dove conta: tasso di scarto, chimica della lega e continuità della linea.
Il metallo nel CAP è sempre mantenuto alla temperatura di colata corretta: se la linea si ferma, non è necessario scartare il bagno né rifonderlo, perché il forno lo tiene semplicemente in attesa. Per capire perché questo è possibile su un corpo coreless e non su uno a canale, vedi coreless vs induzione a canale.
Affidabilità, precisione e temperatura costante: ogni colata è uguale alla precedente.
Controllo e scarico
Il CAP procede per tre modalità di controllo. Joystick è manuale, per la messa a punto e le emergenze. Teach-In registra una buona colata una volta, poi la ripete forma dopo forma. Optical è la modalità in cui una telecamera inquadra il bicchiere di colata, inviando un segnale continuo al controllo dell'asta tampone. La portata del flusso si adatta in tempo reale al profilo di riempimento di ogni forma. Il risultato è una colata precisa e continua su qualsiasi linea di formatura automatica, verticale Disamatic o orizzontale che sia.
Anche lo svuotamento è altrettanto controllato. Oltre il 90% del bagno viene scaricato per sola pressione, e il forno si svuota al 100% ribaltando all'indietro, così non resta alcun tallone di zavorra di metallo intrappolato all'interno. Mantenere il bagno sotto azoto impedisce al magnesio di decadere, così la ghisa sferoidale cola praticamente senza perdita di nodularità.
Perché conta per una fonderia
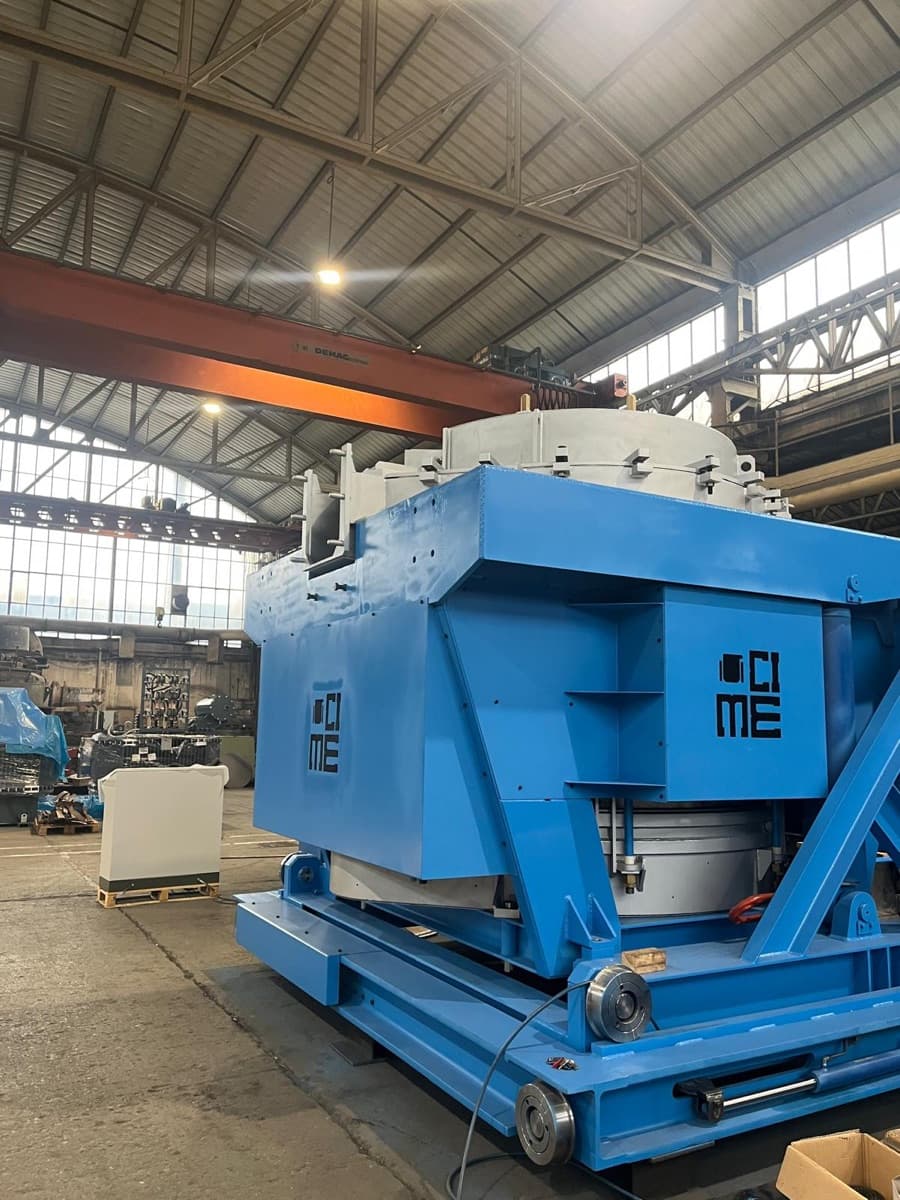
Il vantaggio pratico è avere getti ripetibili con meno scarto e meno spreco. Un buffer riscaldato e sigillato tiene il metallo in specifica, riempie ogni forma allo stesso peso e non impone mai una rifusione quando la linea si ferma. Grazie al CAP, la colata avviene in modo automatico e il forno può essere facilmente svuotato per consentire i necessari cambi di lega. Il sistema è costituito da un unico crogiolo e sfrutta il principio della colata a pressione: il CAP, il primo forno di colata automatica a pressione al mondo.
Punto chiave
Il CAP sfrutta il principio della colata a pressione ed è formato da un unico crogiolo che svolge le funzioni di fusione, mantenimento e colata, operando sotto copertura inerte. Il livello del metallo nel becco di colata viene mantenuto costante dalla prima all'ultima forma, garantendo continuità e uniformità del processo.
Domande frequenti
Cosa distingue un forno di colata a pressione da una siviera ribaltabile?
Una siviera ribaltabile inclina il proprio corpo per versare il metallo. Nel CAP, forno di colata automatica a pressione, la pressione del gas inerte spinge il bagno su per il sifone di colata, dove l'asta tampone dosa una colata precisa sulla linea.
Perché la colata a pressione mantiene la ghisa sferoidale in specifica?
Il bagno è mantenuto sotto copertura di azoto inerte e tenuto in temperatura dalla bobina, così il magnesio non decade mentre il metallo attende.
Quanta parte del bagno può scaricare un CAP?
Oltre il 90% del bagno viene scaricato per sola pressione, e il forno si svuota al 100% ribaltando all'indietro, così non resta alcun tallone di zavorra di metallo intrappolato all'interno tra una colata e l'altra o al cambio di lega.
Riferimenti e fonti
- Foundry Trade Journal, articolo tecnico sulla colata a pressione automatica, 2006.
- Cast Metal Times, pratica di induzione coreless e colata, 2004.
- CIME S.r.l., documentazione interna di processo sulla colata a pressione CAP, Torino.