Puntos clave
- Un sistema de colada automática llena cada molde de una línea en movimiento al mismo peso sin que un operario cuele a mano con una cuchara, así que el rechazo, la mano de obra y la seguridad mejoran frente a la colada manual.
- Hay dos familias: la cuchara de colada automática, que inclina una cuchara dosificada, y la reserva calentada de colada a presión, que mantiene el metal sellado y caliente y empuja un chorro dosificado bajo presión inerte.
- Elige primero por el metal y la línea. El hierro nodular en una línea automática necesita un horno de colada calentado y sellado que conserve el magnesio y la temperatura. Las líneas automáticas en general obtienen beneficios notables con el uso del CAP.
- La capa de control decide la repetibilidad: la dosificación por varilla del tapón, la visión electro-óptica de la colada, el autocentrado respecto a la línea y el pesaje en tiempo real hacen que cada pieza sea extremadamente precisa. CIME construye el CAP, el primer horno de colada automática a presión de crisol del mundo, desde 1976.
Qué es un sistema de colada automática
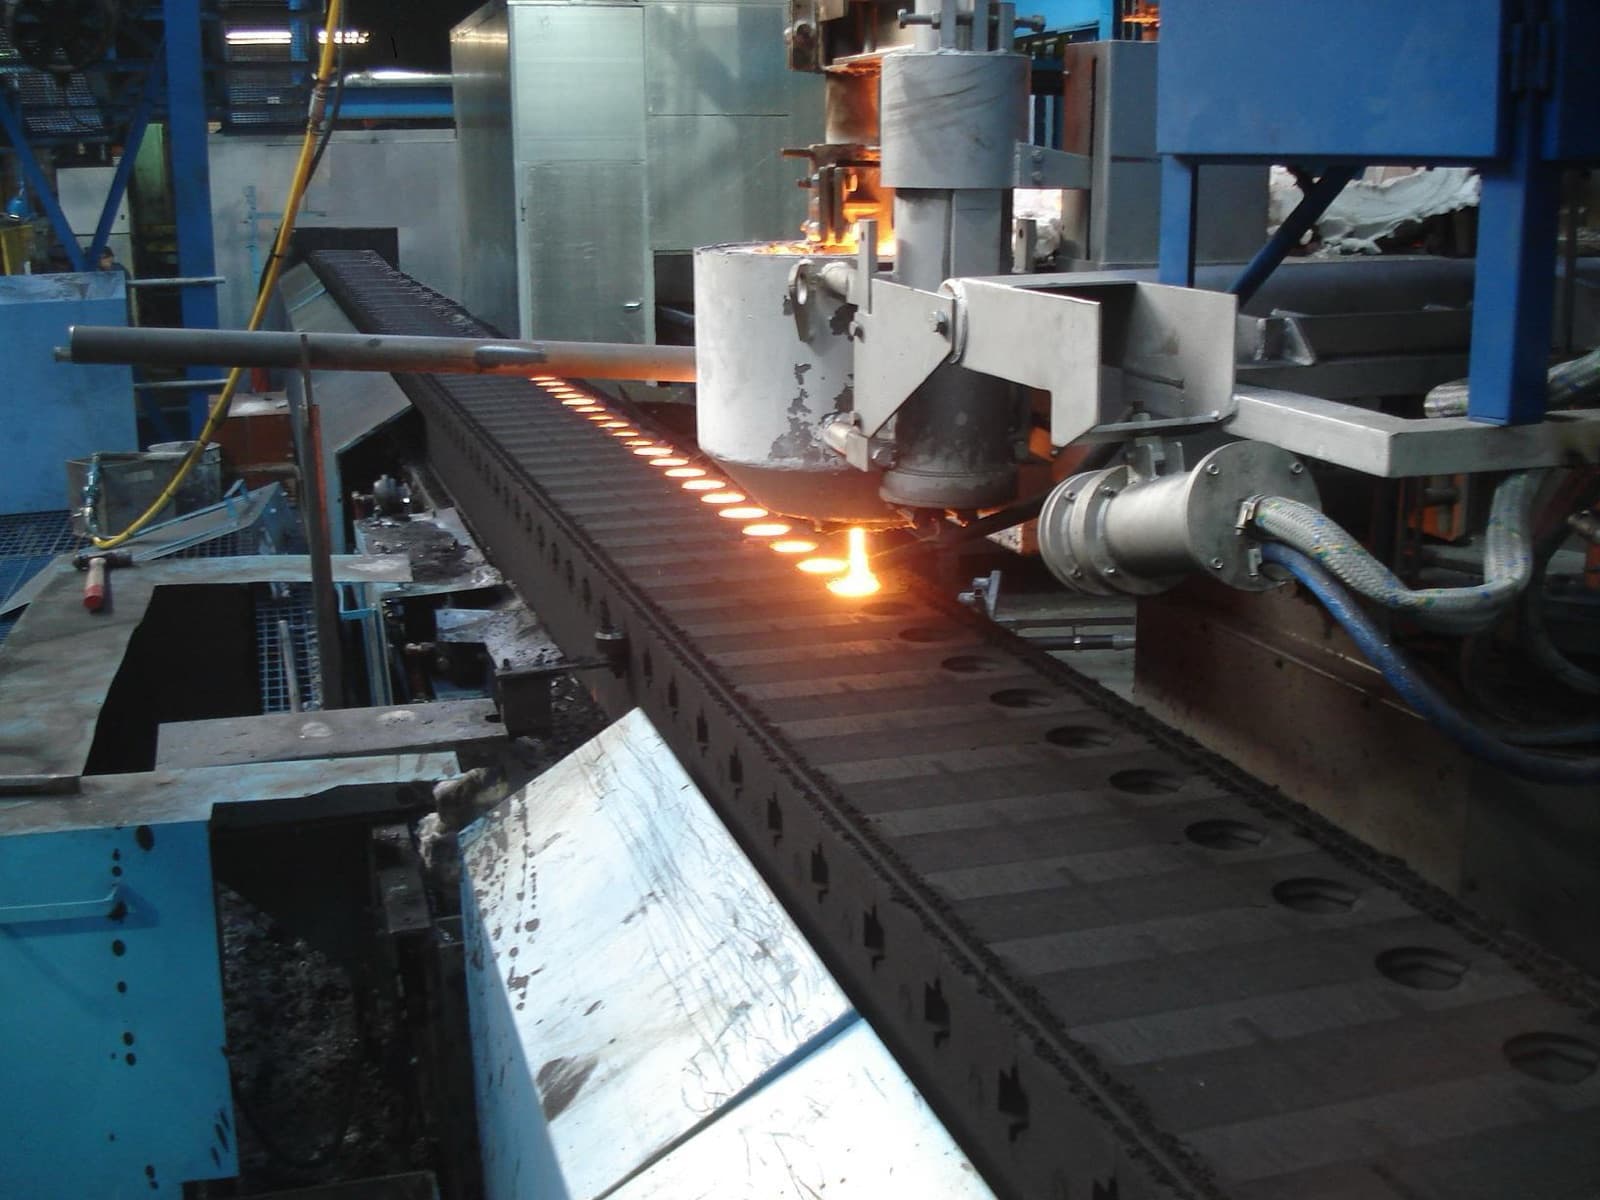
Un sistema de colada automática llena con metal fundido cada molde de una línea en movimiento sin que un operario cuele a mano con una cuchara. Nuestra cámara enfoca la copa de colada y envía una señal continua al tapón. El caudal se adapta en tiempo real al perfil de llenado de cada molde y mantiene la colada alineada con la línea a medida que los moldes avanzan. En una fundición moderna este trabajo ya no lo hace una persona con una cuchara: lo hace una máquina que cuela igual cada vez.
Las fundiciones automatizan la colada por cuatro razones que se acumulan: menos rechazo, porque un chorro dosificado llena de forma constante y mantiene la escoria fuera de la pieza; más productividad, porque la colada sigue el ritmo de una línea de moldeo automática en lugar de marcarlo; menos mano de obra y más seguridad, porque el operario está lejos del horno, en la cabina de control; y una química más ajustada, porque el metal está siempre listo con el análisis y la temperatura correctos.
En conjunto, esas ganancias son el argumento de amortización. Menos rechazo y mayor rendimiento significan más piezas buenas del mismo caldo; una productividad más estable significa que la colada deja de marcar el ritmo de la línea; y mantener el metal listo en lugar de refundirlo ahorra energía en cada turno. Un comprador elige un sistema de colada automática para mejorar esos puntos, así que la pregunta útil en cada paso es: ¿qué opción los mejora más para un metal y una línea dados?
Nota
Un sistema de colada automática se sitúa entre la fusión y la línea de moldeo y gestiona el metal en su recorrido hasta el molde. La elección del sistema determina cómo se mantiene y se dosifica el metal: aquí se juega una parte fundamental de la calidad de la colada, de la reducción del rechazo y de la continuidad de la producción.
Dos familias de colada automática
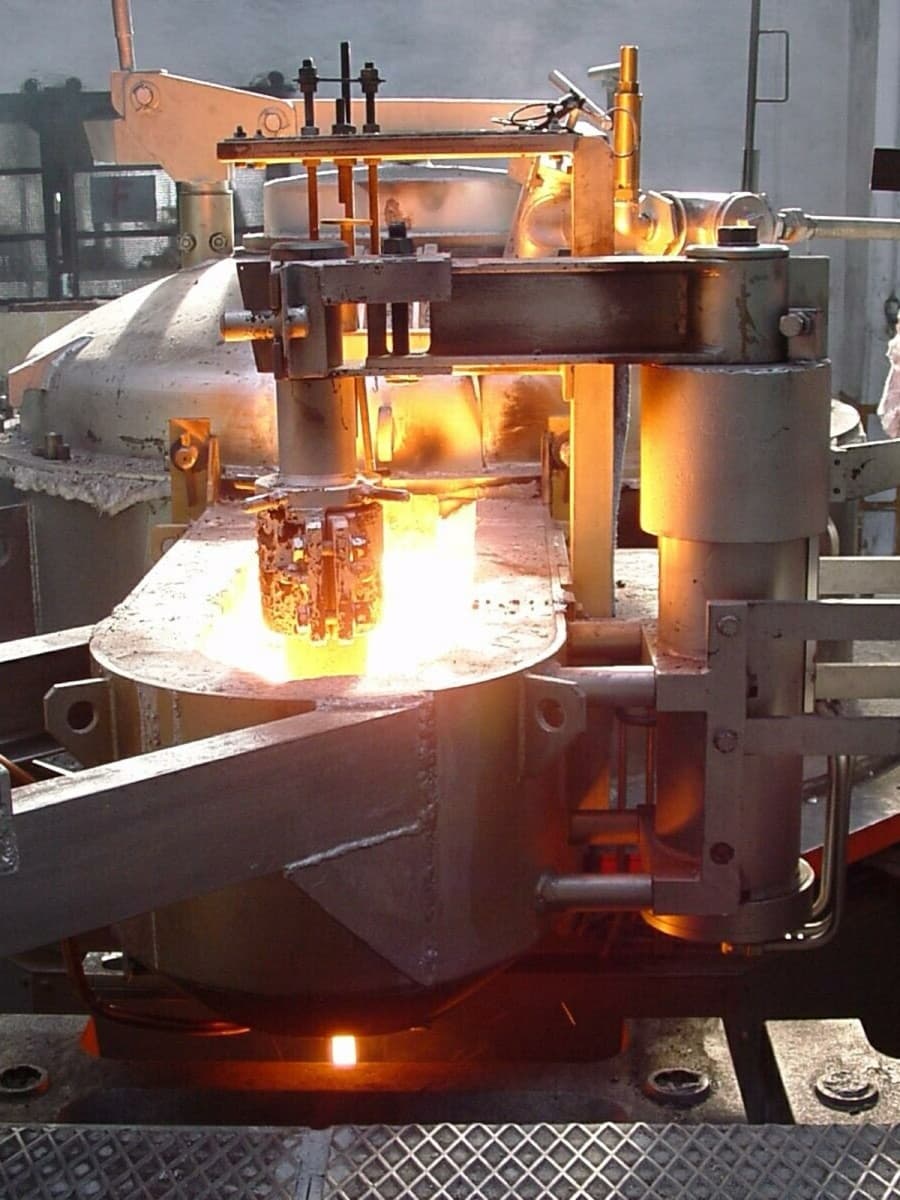
Hay dos formas consolidadas de automatizar la colada. Una cuchara de colada automática vierte el metal dosificado sobre cada molde: el recipiente se enfría y su escoria viaja con el chorro, pero la basculación está automatizada. Un horno de colada automática a presión calentado hace lo contrario: mantiene el metal en un horno sellado y calentado y empuja hacia fuera un chorro dosificado y sin escoria bajo presión de nitrógeno inerte, de modo que el metal no se enfría y es más limpio.
La cuchara y la colada automática presentan características y modos de funcionamiento distintos, que influyen en la gestión del metal y en los parámetros de colada. Para una comparación más detallada entre los dos sistemas, consulta el artículo colada a presión vs. colada por cuchara. Para más detalles sobre el funcionamiento de un horno de colada a presión, consulta la colada a presión, explicada.
Por qué elegir el CAP
Siete conceptos clave para entender qué sistema elegir.
- El metal. Con el CAP puedes colar cualquier aleación de metal ferroso y no ferroso: hierro gris, hierro nodular con una fiabilidad del 100%, acero, aleaciones base cobre (bronce y latón) y aleaciones ligeras, incluido el aluminio. En particular para el hierro nodular, la presurización con nitrógeno mantiene el contenido de magnesio, y las temperaturas de tratamiento más bajas mejoran la calidad metalúrgica y reducen la cantidad de aleación necesaria.
- Ajusta el sistema a la línea. Una línea de moldeo automática, Disamatic vertical u horizontal, necesita una colada dosificada y repetible que llene cada molde al mismo peso. Una línea de bajo volumen o de trabajo por encargo puede servirse con una cuchara de colada más simple.
- Especifica el control de temperatura. El CAP mantiene la temperatura de colada entre piezas y puede sobrecalentar rápido. Una cuchara sin calentar pierde calor en el trayecto y obliga a una sangría más caliente aguas arriba, lo que cuesta energía y castiga el refractario.
- Especifica el control de colada. El CAP combina la dosificación por varilla del tapón con un sistema de visión óptica en bucle cerrado que lee la copa de colada del molde y ajusta el flujo en tiempo real, de modo que el peso de la pieza se mantiene constante aunque la línea varíe.
- Especifica la automatización y la repetibilidad. Con el CAP es posible realizar el autocentrado respecto a la línea de moldeo y gestionar la colada en modo teach-in. El sistema registra la colada validada y la repite automáticamente, molde tras molde, garantizando la máxima repetibilidad sin necesidad de un operario a los mandos.
- Especifica la cuantificación del metal. El CAP dispone de pesaje del baño en tiempo real, que permite a la planta saber exactamente cuánto metal queda, en lugar de estimarlo por el nivel.
- Vaciado y flexibilidad. El CAP puede vaciarse por completo inclinándolo hacia atrás, lo que facilita el cambio de tipo de metal. Esta característica elimina la necesidad de un talón de metal y permite cambios de aleación rápidos y sencillos.
Según las necesidades de producción, la colada puede realizarse en tres modos distintos: veámoslos en detalle.
Automatización y control: el CAP como sistema de colada completo
La precisión de una máquina de colada depende del sistema que la controla. En el CAP, este control se articula en tres modos. El joystick es el mando manual. El teach-in registra una colada correcta y la repite molde tras molde. El óptico es el nivel más avanzado: el sistema Optical High-Speed Vision, un control electro-óptico desarrollado por CIME, vigila el molde y envía en tiempo real la señal al tapón para que se abra y se cierre y cuele la cantidad de metal correcta en cada molde. El resultado es un peso de llenado constante. Cada modo es un escalón más de autonomía para la fundición.
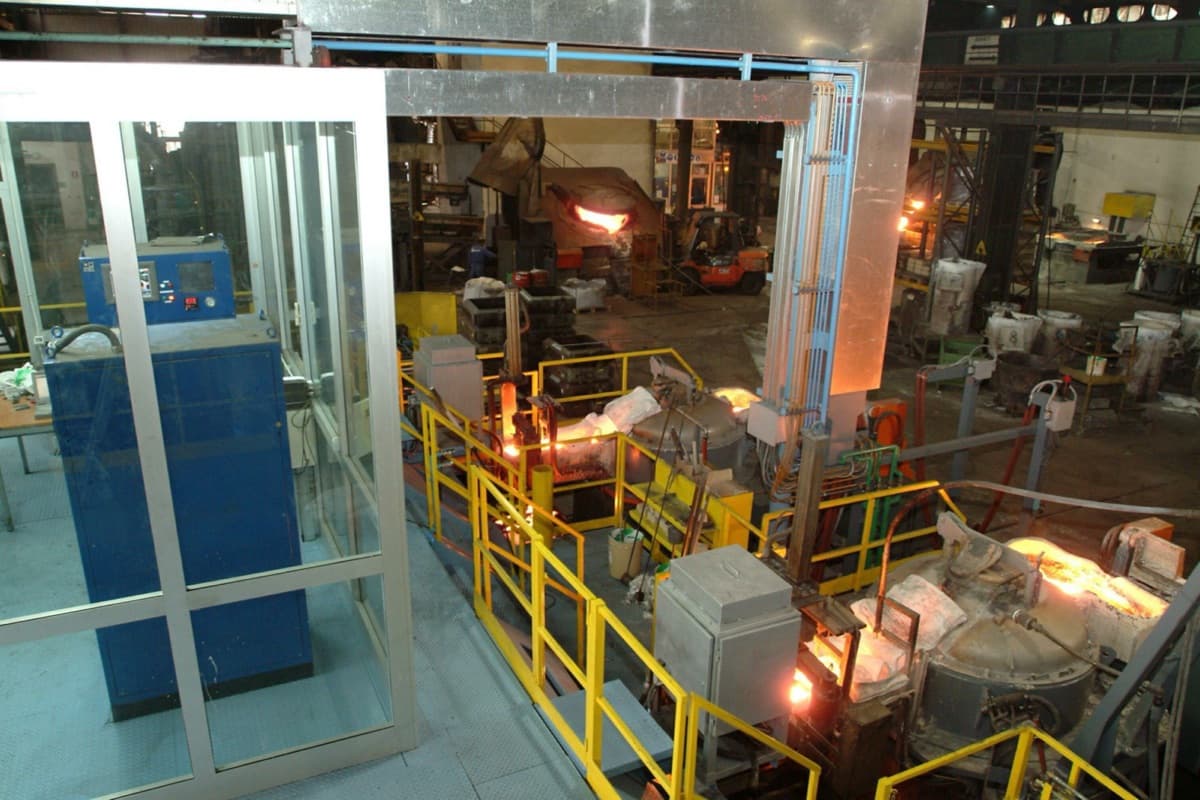
Junto a este control de la colada actúan otros dos sistemas del CAP. El autocentrado recibe la posición de colada de la línea de moldeo y mueve el horno (derecha-izquierda; adelante-atrás) para posicionarse correctamente y mantenerse alineado con el molde. El pesaje en tiempo real controla cuánto metal hay en el horno, de modo que las solicitudes de metal y los cambios de grado se planifican. Juntos convierten un horno en un sistema de colada que mantiene la temperatura, dosifica el chorro, sigue la línea y mantiene cada pieza en su peso, que es lo que el comprador realmente especifica. Para saber dónde encaja esta capa de control en la plataforma más amplia, consulta la tecnología central.
Integrarlo en tu línea
Especificar el sistema es la mitad del trabajo; integrarlo en la planta es la otra mitad. Tres preguntas prácticas deciden con qué limpieza un sistema de colada automática se integra en una línea existente.
Primero, cómo se carga el CAP. Un horno de colada a presión se rellena desde el horno de fusión entre piezas, con una cuchara de transferencia o mediante un sistema automático de carga por skip que eleva e inclina la cuchara dentro del horno de colada con un movimiento controlado, de modo que el CAP se reabastece sin interrumpir nunca la colada. Una cuchara de transferencia más grande significa menos ciclos de carga y una línea más estable.
Segundo, cómo se comunica el sistema con la línea de moldeo. La colada tiene que seguir a los moldes, así que el sistema se mueve (derecha-izquierda; adelante-atrás) para tomar la posición de colada de la línea, y arranca, se detiene y dosifica al compás del ciclo de la línea.
Tercero, espacio en planta y reconversión. Un sistema de colada tiene que encajar en la distribución existente y en la línea existente, así que la cuestión no es solo el rendimiento sino si puede instalarse sin reconstruir la planta. Nuestro sistema moderno está diseñado para asentarse en la línea a la que sirve, con el operario apartado del metal y llevado a una cabina de control, y para especificarse en torno al equipo que una fundición ya tiene.
Cuándo basta un sistema más simple
No toda línea necesita una reserva calentada y sellada. Una planta que produce lotes cortos a bajo tonelaje diario, con frecuentes cambios de aleación sin relación en una sola línea, puede quedar bien servida por una cuchara de colada automática. El sistema CAP se gana su lugar donde el metal es exigente y el volumen es estable, para metales ferrosos y no ferrosos y en una línea automática sobre todo.
Punto clave
Ajusta el sistema al proceso, no el proceso al sistema. Especifica primero el metal y la línea, luego los controles que mantienen la colada repetible, y la familia correcta: cuchara u horno de colada automática a presión calentado.
Preguntas frecuentes
¿Qué es un sistema de colada automática?
Un sistema de colada automática entrega un chorro controlado y repetible de metal fundido a cada molde de una línea en movimiento sin que un operario cuele el metal a mano con una cuchara. Dosifica la colada con precisión para que cada molde se llene al mismo peso.
¿Cómo elijo un sistema de colada automática para mi fundición?
Empieza por el metal y la línea. El hierro nodular en una línea de moldeo automática necesita una reserva calentada y sellada que conserve el magnesio y la temperatura, mientras que las producciones de bajo volumen con menos exigencia de precisión pueden servirse con una cuchara de colada más simple. Después especifica el control de temperatura, el control de colada (dosificación por varilla del tapón con visión óptica), la automatización como el autocentrado, el pesaje en tiempo real y el vaciado completo para cambios de grado rápidos.
¿Necesito un sistema de colada calentado o basta una cuchara de colada automática?
Depende del metal, el volumen y la línea. Una reserva calentada de colada a presión mantiene la temperatura de colada y llena cada molde de forma idéntica a alto volumen. Una cuchara de colada automática es más simple y puede convenir a series cortas o bajo tonelaje.
¿Cómo mantiene un sistema de colada automática cada pieza en su peso?
El sistema de varilla del tapón dosifica el flujo mientras el sistema Optical HSV (High Speed Vision) de CIME enfoca la copa de colada y envía una señal continua al control de la varilla del tapón, de modo que el caudal se adapta en tiempo real al perfil de llenado de cada molde. El autocentrado mantiene la colada alineada con los moldes en movimiento, el modo de colada teach-in repite una colada validada y el pesaje en tiempo real controla cuánto metal hay en el horno.
¿Se puede instalar un sistema de colada automática en una línea de moldeo existente?
Sí. Nuestro moderno sistema de colada automática CAP está diseñado para adaptarse a la línea a la que sirve, así que puede instalarse en una línea de moldeo automática existente sin modificar la planta.
Referencias y fuentes
- Foundry Trade Journal, artículo técnico sobre colada a presión automática, 2006.
- Cast Metal Times, inducción sin núcleo y práctica de colada, 2004.
- CIME S.r.l., documentación interna de proceso sobre la colada automática CAP, Turín.