Puntos clave
- Durante el transporte hacia la línea, el metal contenido en una cuchara sin calentar se enfría progresivamente y su superficie, si queda expuesta al aire, puede formar óxidos y escoria.
- El horno de colada a presión CAP mantiene el metal en un crisol calentado y utiliza la presión controlada para alimentar la línea de moldeo.
- El calentamiento de los sifones contribuye a mantenerlos a la temperatura de servicio y a limitar el riesgo de solidificación del metal en los conductos.
- La colada con cuchara sigue encajando en series cortas y tonelajes bajos; la colada automática a presión se gana su lugar en líneas automáticas y estables que corren metal exigente. CIME construye el horno de colada automática a presión sin núcleo CAP desde 1976.
Dos maneras de alimentar la línea de moldeo
Toda fundición que corre una línea de moldeo automática tiene que responder a una pregunta: ¿cómo llega el metal desde la fusión hasta el molde? Hay dos respuestas consolidadas. La colada con cuchara lleva la carga de metal con una cuchara y la vierte en cada molde, a mano o con una cuchara de colada automática. La colada automática a presión mantiene el metal en un crisol sellado y calentado y usa la presión de un gas inerte para empujar un chorro preciso y dosificado sobre la línea. Ambas llegan al mismo molde, pero el metal se conserva de forma muy distinta por el camino, y esa diferencia es la que fija la tasa de rechazo, la química de la aleación y la disponibilidad de la línea.
Una cuchara es un recipiente pasivo. En cuanto el metal sale del horno de fusión se enfría, su tratamiento se degrada y la superficie expuesta al aire forma nueva escoria. Un horno de colada a presión es una reserva activa: mantiene el metal a temperatura, bajo una cubierta inerte, listo para llenar el primer molde y el último molde de un turno con la misma especificación. CIME construye el horno de colada automática a presión, el CAP, desde 1976. Veamos en detalle por qué este principio ha mejorado y sustituido a la cuchara en muchas líneas de producción.
Nota
Un horno de colada a presión se sitúa entre el horno de fusión y la línea de moldeo como reserva de metal líquido con el análisis y la temperatura correctos. El CAP es una solución diseñada específicamente para integrar el mantenimiento del baño y la colada automática a presión.
Cómo se comporta cada una en planta
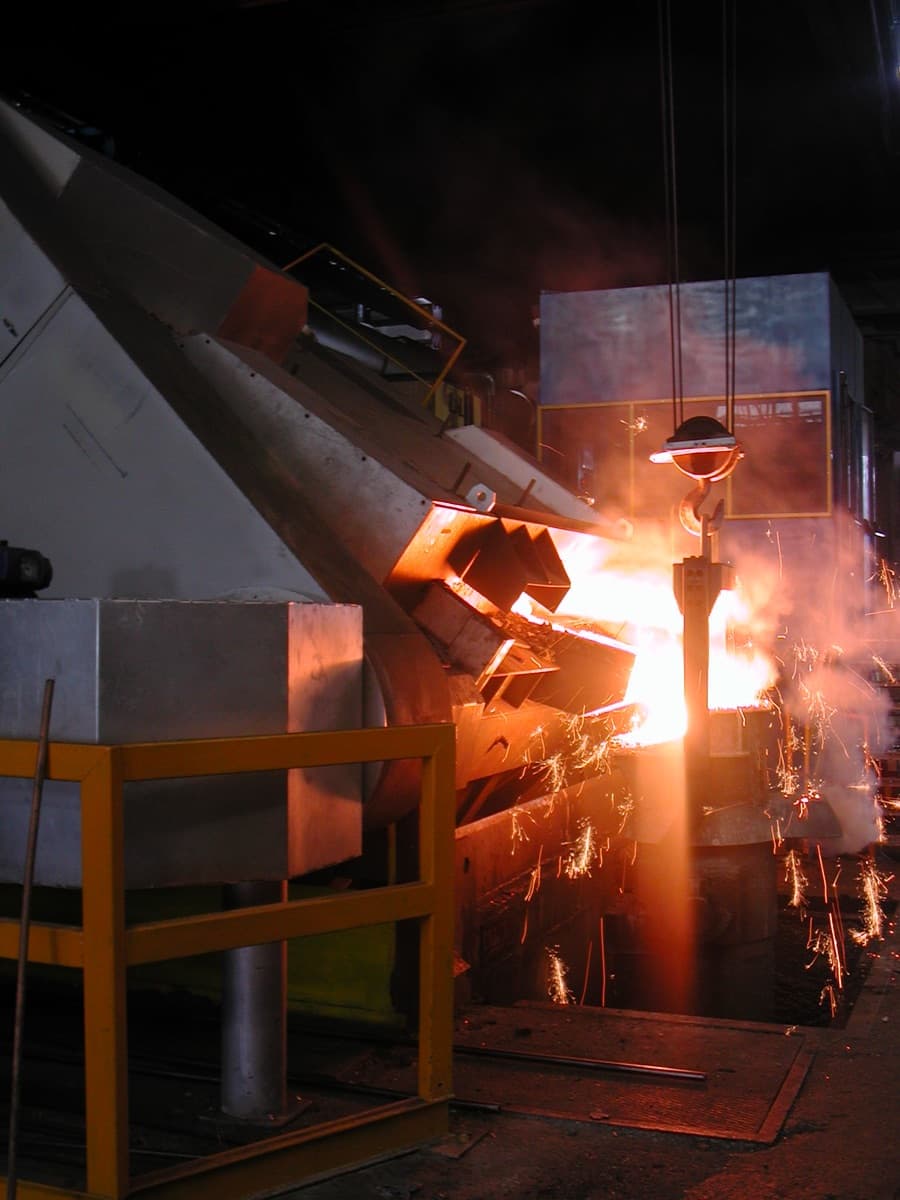
La cuchara sigue siempre el mismo esquema. Se llena desde el horno, se transporta a la línea y se inclina para que el metal caiga en la copa de colada. En el trayecto la temperatura del baño baja, por lo que a menudo el metal fundido se vacía más caliente de lo necesario para compensar, lo que cuesta energía adicional y castiga el refractario. En el hierro nodular, el magnesio que vuelve nodular el grafito empieza a degradarse en cuanto termina el tratamiento, así que una colada tardía puede salirse de especificación. Y como la cuchara se vierte, la escoria de la superficie tiende a viajar con el chorro y a sembrar defectos por inclusión en la pieza.
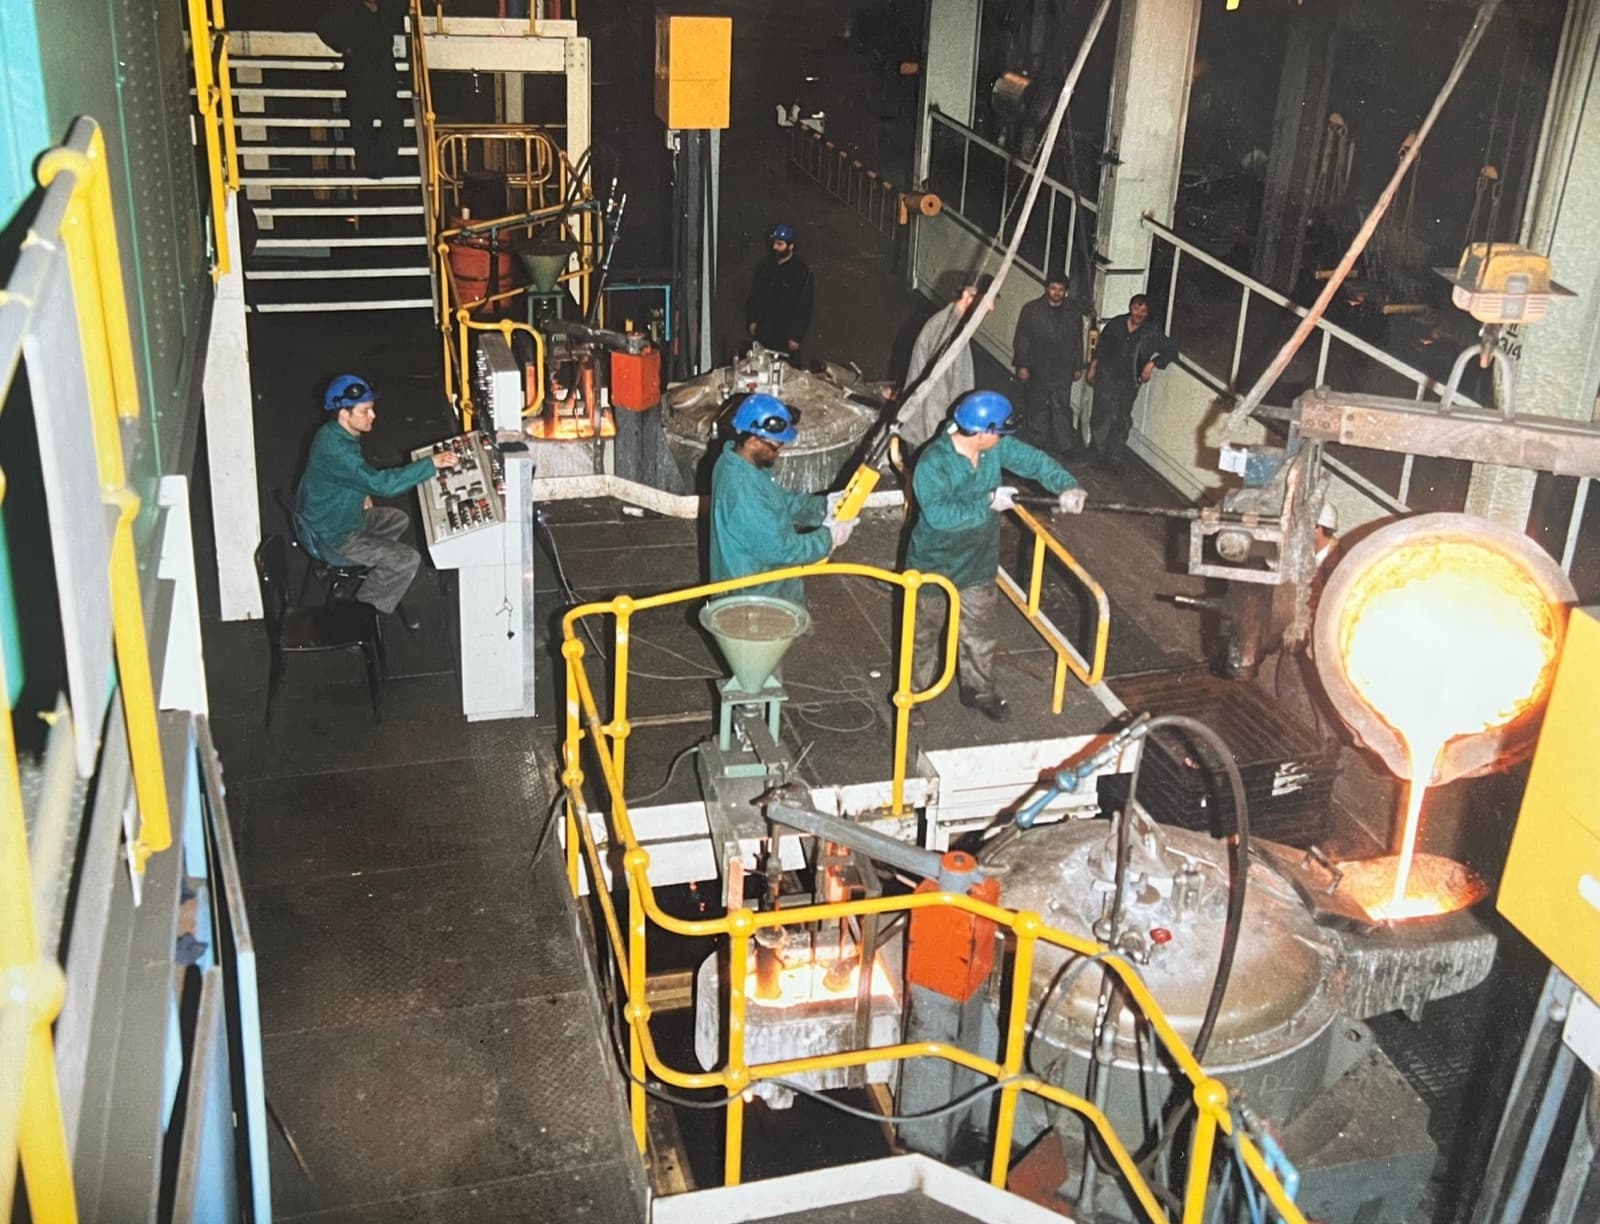
El horno de colada a presión invierte este esquema. El metal se mantiene en un crisol sin núcleo sellado cuya bobina conserva a temperatura el baño y ambos sifones, así que nada se enfría y nada se solidifica entre coladas. Para colar, el horno aumenta en su interior la presión del aire o del nitrógeno inerte (para el hierro nodular) y empuja el metal por el sifón de colada calentado; la varilla del tapón dosifica el flujo de salida, produciendo un chorro limpio y sin escoria. Para toda la mecánica de la colada, consulta la colada a presión, explicada.
Cuchara vs colada a presión: las diferencias que cuentan
Al comparar la colada a presión y la colada con cuchara en las propiedades que cuentan para una fundición, las diferencias saltan a la vista.
Al leer la tabla surge un tema importante para las fundiciones: el metal en la cuchara está expuesto al tiempo y al aire, el metal dentro del CAP no. De esta diferencia derivan los costes que conlleva la cuchara (rechazo por escoria, refundición, variabilidad de un molde a otro), y en el hierro nodular, donde la pérdida de magnesio lo vuelve todo más crítico, el efecto es inmediato. Para las características específicas del sistema se puede consultar la página dedicada al horno CAP; para comprender la tecnología sin núcleo que mantiene caliente todo el baño y sus sifones se puede leer el artículo inducción sin núcleo vs. de canal.
Con la cuchara, el metal se enfría y forma escoria durante la transferencia. Con el horno de colada a presión, el baño se mantiene caliente en un recipiente cerrado, lo que favorece una colada más constante del primer al último molde.
Por qué cambian las fundiciones modernas
El cambio rara vez se debe a un solo número. Es la suma de cuatro cosas que una cuchara no puede ofrecer. Primero, el rendimiento: el doble sifón (tipo tetera) mantiene la escoria fuera de la colada, así que el rechazo por inclusión de escoria baja con fuerza. Segundo, la química: mantener el metal bajo nitrógeno conserva el magnesio, así que el hierro nodular se mantiene nodular desde la primera colada hasta la última y se reduce el re-tratamiento. Tercero, la consistencia: el nivel de metal en el pico de colada se mantiene constante mediante la regulación de la presión, así que cada molde se llena de forma correcta y uniforme sin importar lo lleno que esté el horno. Cuarto, la energía: el horno gasta solo la potencia necesaria para mantener la temperatura, sin solidificación durante las paradas imprevistas de la línea de moldeo y con posible sobrecalentamiento rápido de hasta 60 °C/h. La disponibilidad es la ventaja silenciosa. Cuando una línea automática se para, una planta alimentada por cuchara vuelve a colar el metal en espera en forma de lingotes y lo refunde más tarde, pagando dos veces. Un horno de colada a presión mantiene el baño a la temperatura correcta hasta que la línea rearranca, sin lingoteo y sin calor perdido. A lo largo de un turno, esas refundiciones ahorradas, una composición química más controlada y un rechazo menor son lo que hace que un ciclo productivo sea eficiente y eficaz. Consulta el horno de colada a presión CAP para la especificación completa, o la tecnología de base para ver cómo la plataforma sin núcleo lo sustenta.
Cuándo la colada con cuchara sigue encajando
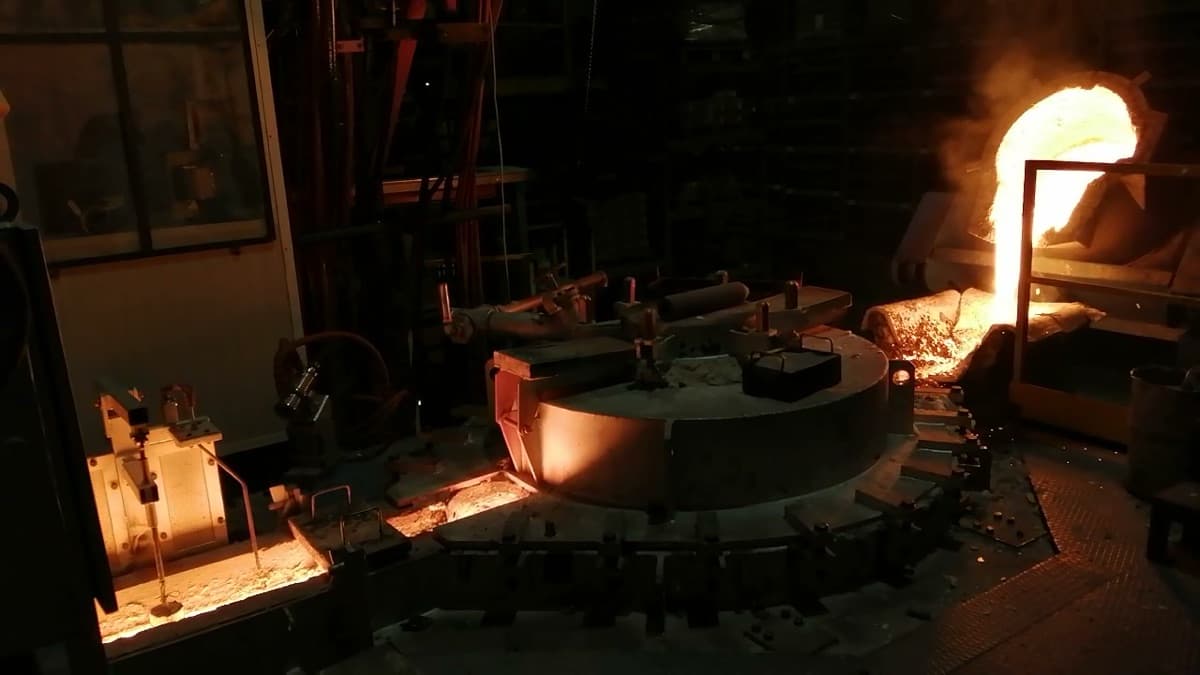
Nada de esto convierte la colada con cuchara en un error. Para una fundición con series cortas, tonelaje diario bajo en una sola línea manual o producciones discontinuas, una cuchara es simple, flexible y barata de operar. La colada a presión se gana su lugar donde el volumen es estable, la línea es automática y el metal es exigente, sobre todo el hierro nodular. El criterio de elección es la línea de producción: las series largas y repetibles de hierro tratado encuentran en el horno CAP la solución más adecuada, mientras que la cuchara conserva su validez en otros contextos de aplicación.
Punto clave
La pregunta no es si la colada a presión gana a la colada con cuchara, sino cuál es el sistema más adecuado para las necesidades de la fundición. En una línea automática de hierro nodular, el CAP suele ofrecer grandes ventajas como el mantenimiento del baño y el control de la colada.
Preguntas frecuentes
¿Cuál es la diferencia entre la colada a presión y la colada con cuchara?
La colada con cuchara lleva el metal en una cuchara y lo vierte en cada molde; mientras tanto el metal se enfría, su tratamiento se degrada y su escoria viaja con él. La colada a presión mantiene el metal en un horno sellado y calentado y usa la presión del aire o de un gas inerte, según el metal, para colar sobre la línea un chorro dosificado y sin escoria, manteniendo el baño a temperatura entre coladas.
¿La colada a presión reduce el rechazo frente a la colada con cuchara?
Sí. Los sifones del horno de colada automática a presión CAP se calientan por inducción. Esta característica reduce al mínimo la formación y la acumulación de escoria dentro de los conductos.
¿Por qué la colada a presión es mejor para el hierro nodular que una cuchara?
El hierro nodular pierde magnesio mientras espera, y eso es lo que hace que una colada tardía con cuchara se salga de especificación. Un horno de colada a presión mantiene el baño bajo nitrógeno inerte y lo conserva a temperatura, así que el magnesio se degrada mucho menos y el hierro se mantiene nodular desde la primera colada hasta la última.
¿Cuándo sigue teniendo sentido la colada con cuchara?
Para series cortas o tonelajes diarios bajos en una línea manual, una cuchara es simple y flexible. La colada a presión compensa donde la línea es automática, el volumen es estable y el metal es exigente, en particular el hierro nodular.
Referencias y fuentes
- Foundry Trade Journal, artículo técnico sobre colada a presión automática, 2006.
- Cast Metal Times, práctica de inducción sin núcleo y de colada, 2004.
- CIME S.r.l., documentación interna de proceso sobre la colada a presión CAP, Turín.