Puntos clave
- La colada a presión cuela por presión, no por vuelco. La presión del gas inerte empuja el baño por un conducto de descarga y lo hace salir como un chorro limpio y dosificado.
- El baño reposa en un crisol sellado. Una bobina de inducción elíptica mantiene a temperatura el baño y ambos conductos, de modo que nada solidifica entre coladas.
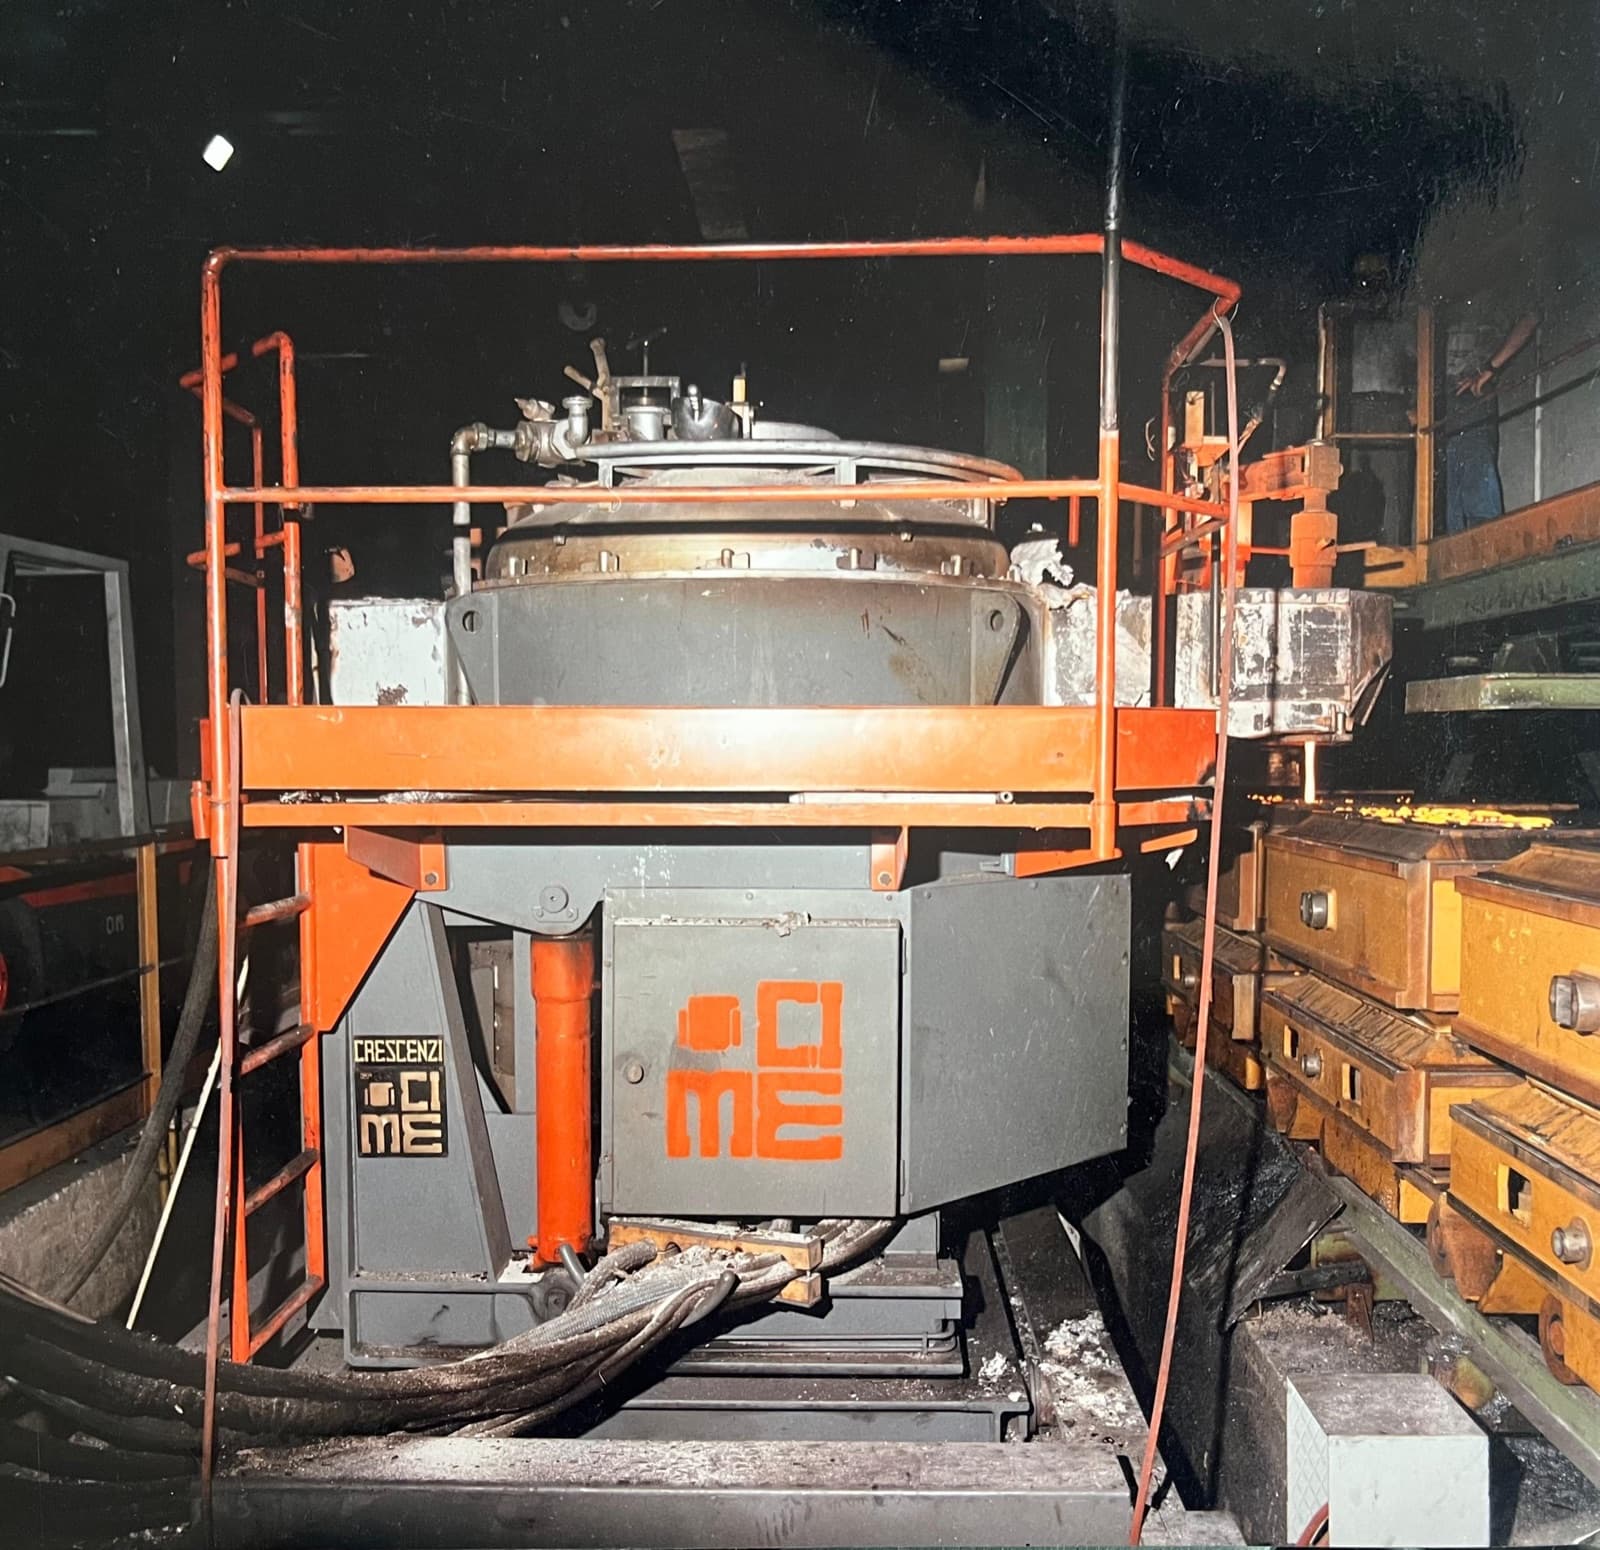
- Más del 90% del baño se cuela por presión y el horno se vacía al 100% por vuelco hacia atrás, sin dejar un talón de lastre. CIME construyó el primer horno automático de colada a presión del mundo, en producción desde 1976.
Cómo funciona la colada
Un horno automático de colada a presión funciona de forma distinta a una cuchara basculante: mientras la cuchara cuela inclinando su propio cuerpo, el CAP hace salir el metal mediante la presión de gas. El metal fundido está contenido dentro de un crisol coreless sellado. Una bobina de inducción elíptica envuelve tanto el crisol como los dos sifones, garantizando un calentamiento uniforme en todo el sistema. De este modo los sifones no se enfrían ni se incrustan de escoria.
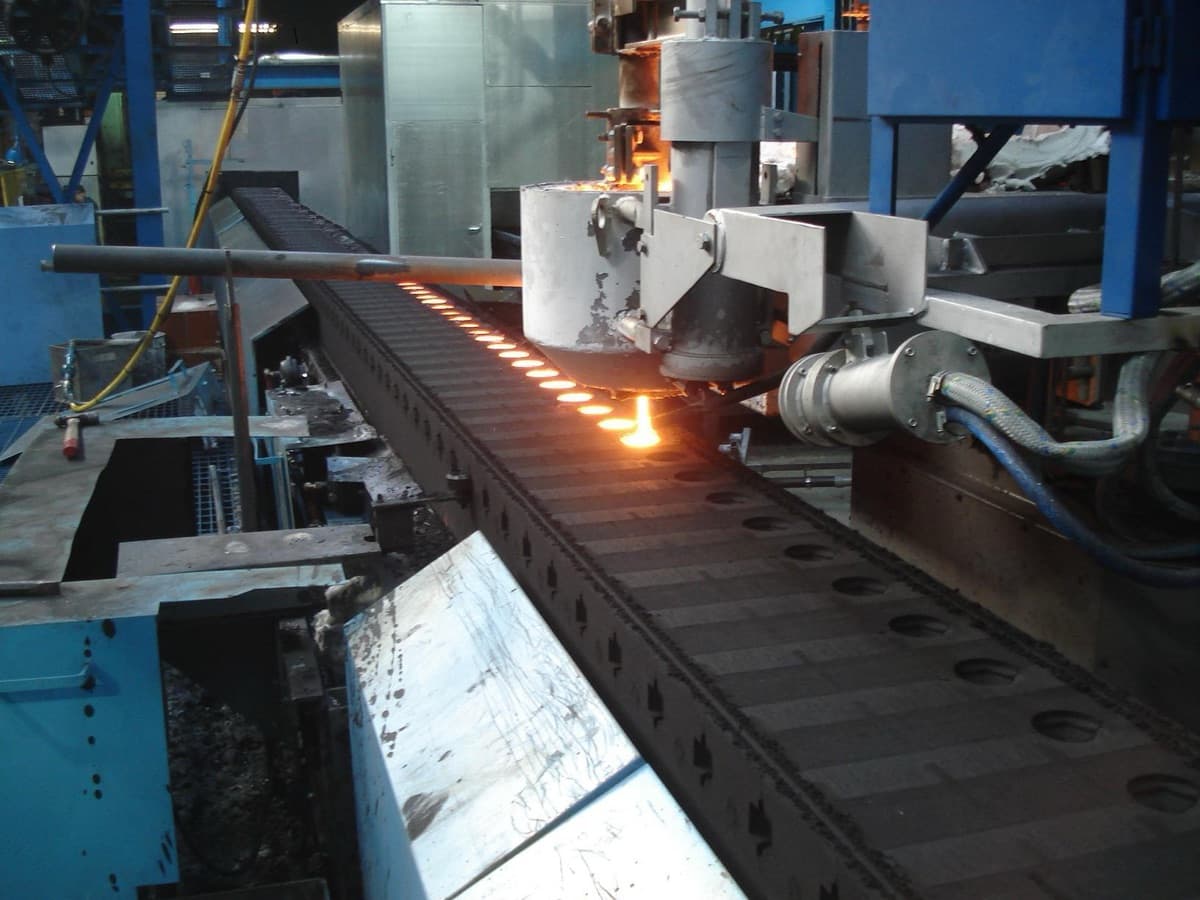
Para colar, un sistema electroneumático eleva la presión inerte de nitrógeno dentro del crisol. La presión empuja el baño por el sifón de colada; la varilla de tapón dosifica el flujo, garantizando un chorro preciso y continuo. Como el metal se cuela por la boquilla situada en el fondo de la boca de colada, mientras la escoria flota en la superficie, la colada resulta limpia y sin escoria. El nivel de metal en la boca de colada se mantiene constante mediante regulación de presión, con independencia de lo lleno que esté el horno, de modo que el primer molde y el último molde de un lote se llenan de forma idéntica.
Nota
El principio es la inducción sin núcleo de principio a fin. La misma tecnología que permite a un horno coreless fundir y mantener la temperatura del baño es la que permite al CAP colar a temperatura controlada. CIME construye hornos de colada CAP sobre este principio desde 1976.
Colada a presión frente a un sistema sin calentar
Frente a un sistema de colada sin calentar o alimentado por cuchara, un horno de colada a presión calentado es un pulmón siempre listo y siempre a temperatura. La diferencia aparece donde cuenta: tasa de rechazo, química de la aleación y tiempo de servicio de la línea.
El metal en el CAP se mantiene siempre a la temperatura de colada correcta: si la línea se detiene, no es necesario desechar el baño ni refundirlo, porque el horno simplemente lo mantiene en espera. Para saber por qué esto es posible en un cuerpo coreless y no en uno de canal, consulte inducción sin núcleo frente a de canal.
Fiabilidad, precisión y temperatura constante: cada colada es igual a la anterior.
Control y descarga
El CAP escala a través de tres modos de control. El modo Joystick es manual, para puesta a punto y emergencias. Teach-In registra una buena colada una vez y luego la repite molde tras molde. Optical es el modo en el que una cámara enfoca la copa de bebedero y envía una señal continua al control de la varilla de tapón. El caudal se adapta en tiempo real al perfil de llenado de cada molde. El resultado es una colada precisa y continua sobre cualquier línea de moldeo automática, vertical Disamatic u horizontal por igual.
El vaciado es igual de controlado. Más del 90% del baño se descarga solo por presión, y el horno se vacía al 100% por vuelco hacia atrás, de modo que no queda un talón de lastre de metal atrapado dentro. Mantener el baño bajo nitrógeno evita que el magnesio se degrade, por lo que el hierro nodular cuela prácticamente sin pérdida de nodularidad.
Por qué importa a una fundición
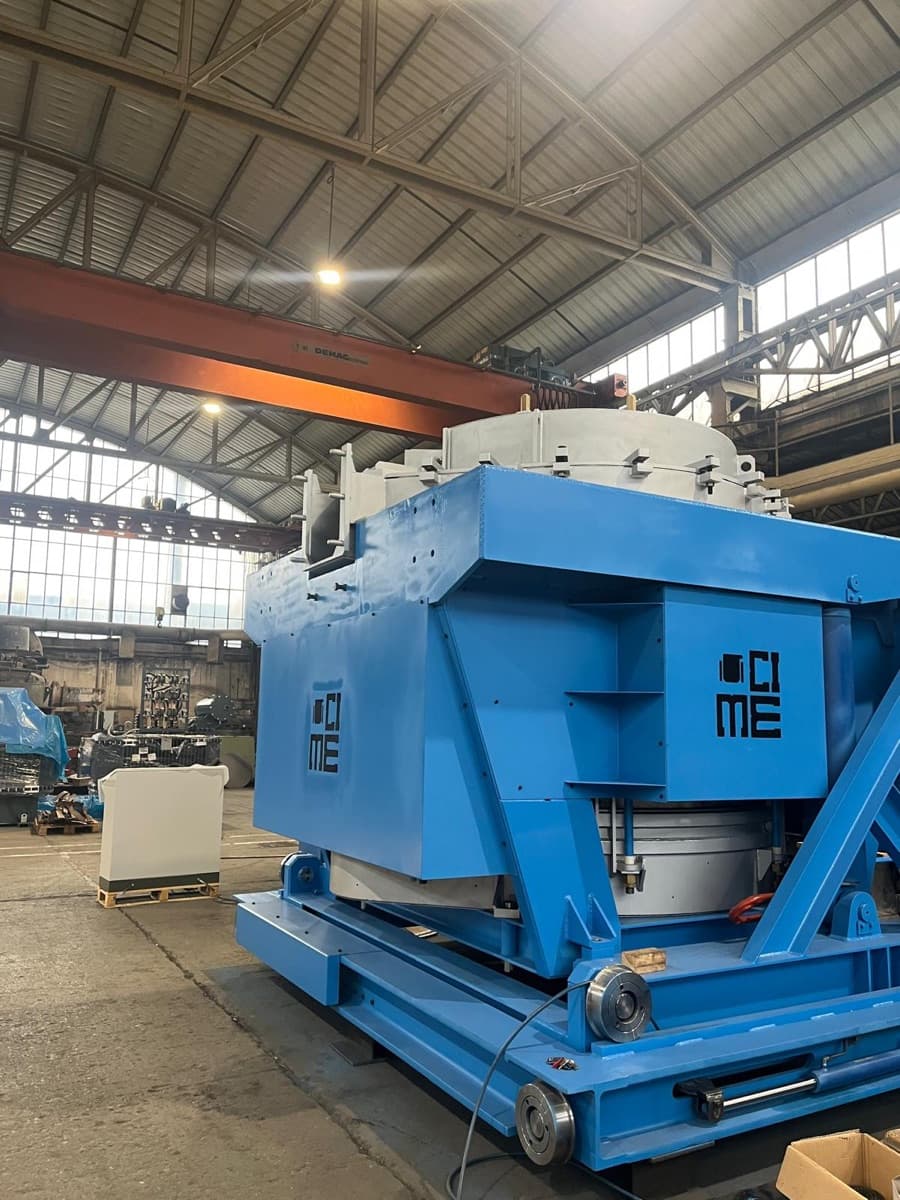
El beneficio práctico es obtener piezas repetibles con menos rechazo y menos desperdicio. Un pulmón calentado y sellado mantiene el metal en especificación, llena cada molde al mismo peso y nunca fuerza una refusión cuando la línea se detiene. Gracias al CAP, la colada se realiza de forma automática y el horno puede vaciarse fácilmente para los cambios de aleación necesarios. El sistema consta de un solo crisol y aprovecha el principio de la colada a presión: el CAP, el primer horno automático de colada a presión del mundo.
Punto clave
El CAP aprovecha el principio de la colada a presión y está formado por un solo crisol que realiza las funciones de fusión, mantenimiento y colada, operando bajo cobertura inerte. El nivel de metal en la boca de colada se mantiene constante del primer molde al último, garantizando la continuidad y la uniformidad del proceso.
Preguntas frecuentes
¿Qué diferencia a un horno de colada a presión de una cuchara basculante?
Una cuchara basculante inclina su propio cuerpo para verter el metal. En el CAP, horno automático de colada a presión, la presión del gas inerte empuja el baño por el sifón de colada, donde la varilla de tapón dosifica una colada precisa sobre la línea.
¿Por qué la colada a presión mantiene el hierro nodular en especificación?
El baño se mantiene bajo cobertura inerte de nitrógeno y a temperatura gracias a la bobina, de modo que el magnesio no se degrada mientras el metal espera.
¿Qué proporción del baño puede descargar un CAP?
Más del 90% del baño se descarga solo por presión, y el horno se vacía al 100% por vuelco hacia atrás, de modo que no queda un talón de lastre de metal atrapado dentro entre coladas o cambios de aleación.
Referencias y fuentes
- Foundry Trade Journal, artículo técnico sobre colada a presión automática, 2006.
- Cast Metal Times, práctica de inducción sin núcleo y de colada, 2004.
- CIME S.r.l., documentación interna de proceso sobre la colada a presión del CAP, Turin.