Puntos clave
- La uniformidad de temperatura significa que el baño se mantiene a una sola temperatura de arriba abajo, así la temperatura de colada es consistente, las adiciones de aleación permanecen disueltas de manera uniforme y se puede confiar en una sola lectura de sonda.
- En un horno de inducción sin núcleo la bobina envuelve todo el crisol, de modo que el campo calienta toda la carga a la vez, y la agitación electromagnética hace circular el metal fundido de forma continua.
- La uniformidad no es fija. Sigue la intensidad de la agitación, que depende de la frecuencia, el nivel del baño, la potencia aplicada, la geometría del crisol y el diseño de la bobina.
- La temperatura se puede verificar leyendo el baño a más de una profundidad: en un horno bien agitado las dos lecturas coinciden. Un baño parejo reduce el rechazo y mantiene la química del metal dentro de especificación. CIME construye hornos sin núcleo de hasta 10 MW.
Por qué importa la uniformidad de temperatura del baño en los hornos de fusión
Algo muy importante en la fusión es un baño que tenga una sola temperatura, de arriba abajo y del borde al centro, y la conserve. Un baño uniforme permite una temperatura de vaciado del metal constante, mantiene las adiciones de aleación disueltas de manera uniforme y da una sola lectura fiable cuando el operario sumerge una sonda. Un baño estratificado no hace nada de esto: la parte alta está más caliente que la baja, un termopar lee la profundidad que le toque alcanzar y la temperatura de colada se desvía a medida que baja el nivel.
Un baño uniforme garantiza una disolución constante de los elementos de aleación y una composición química homogénea en todo el crisol. Un valor de referencia de 1450 °C solo tiene sentido si representa todo el baño, no el punto concreto que tocó la sonda. Por eso un horno de fusión de inducción sin núcleo está diseñado para garantizar la uniformidad de temperatura, no solo para alcanzar su valor nominal. Para el principio en sí, consulta cómo funciona un horno de inducción.
Nota
Uniforme no equivale a frío ni lento. Un baño sin núcleo puede alcanzar un sobrecalentamiento alto y mantener igualmente la uniformidad, porque la agitación electromagnética conserva la misma intensidad también a temperaturas elevadas. La uniformidad tiene que ver con la distribución de la temperatura en el baño, no con su valor absoluto.
La temperatura constante es fundamental también en el horno de colada CAP
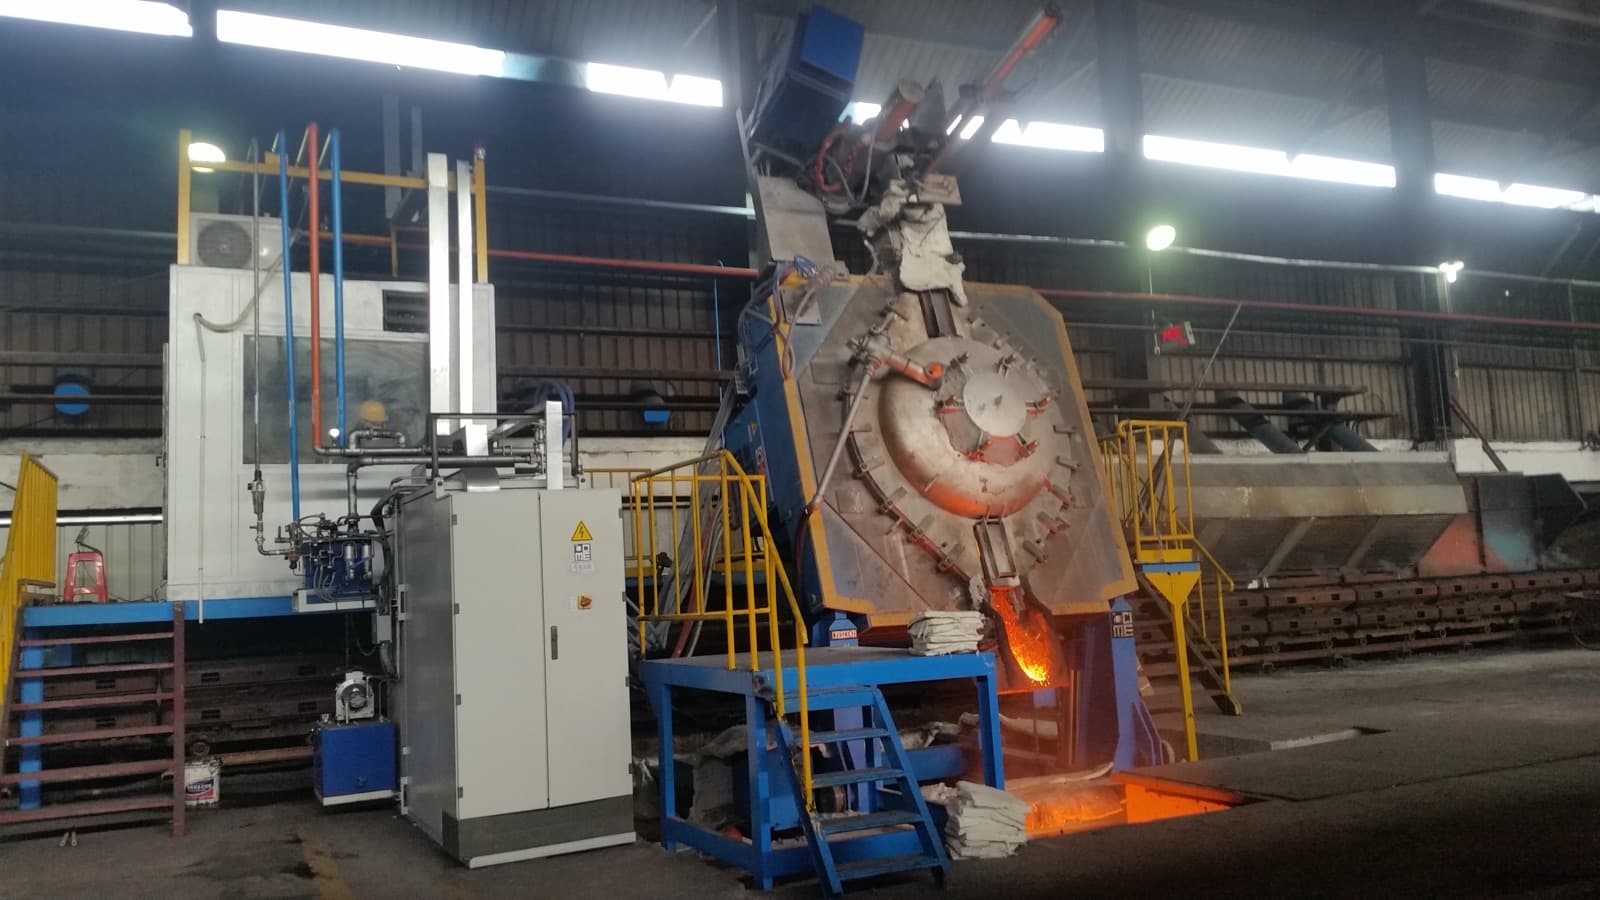
En el horno de colada CAP sin núcleo (de crisol), el metal se mantiene constantemente a la temperatura de colada correcta y compensa las oscilaciones típicas del transporte en cuchara.
De esta constancia depende todo lo demás: la sanidad de la pieza, el momento correcto de la inoculación, la estabilidad de la química del hierro nodular y, en general, la repetibilidad de la colada de un molde al siguiente. Una temperatura variable, en cambio, introduce variabilidad en cada uno de estos factores, con efectos directos sobre la calidad de la pieza colada.
En el hierro nodular, en particular, la estabilidad térmica contribuye a contener el desvanecimiento del magnesio, preservando la eficacia del tratamiento hasta el momento de la colada.
El CAP se basa en el principio sin núcleo: la bobina que rodea el crisol calienta directamente todo el baño de metal, a diferencia del horno de canal, en el que el calentamiento se produce a través de un circuito inductivo con núcleo de hierro. El contraste se detalla en inducción sin núcleo vs de canal.
Qué impulsa, y qué reduce, la uniformidad
La agitación no es un dato fijo. Cuán fuerte se mezcla un baño, y por tanto cuán uniforme se mantiene, depende de algunos factores de diseño importantes para el área de fusión de una fundición.
| Factor | Efecto en la uniformidad de temperatura del baño |
|---|---|
| Agitación electromagnética | Hace circular todo el baño, igualando temperatura y composición |
| Frecuencia | Una frecuencia más baja agita más fuerte y más profundo; una más alta agita menos y menos en profundidad |
| Nivel del baño | Un horno lleno agita y homogeneiza todo el baño; un horno con un nivel de metal bajo tiene una mezcla reducida |
| Potencia aplicada | Suficiente potencia mantiene el baño en movimiento; demasiado poca deja que se estratifique |
| Geometría del crisol | Una buena relación altura-diámetro ayuda a que la agitación alcance todo el baño |
Dos de ellos merecen un comentario. La frecuencia fija el carácter de la agitación: una frecuencia más baja aumenta el movimiento circulatorio del metal, mientras que una frecuencia muy alta mueve menos el baño. Por eso los hornos sin núcleo de media frecuencia son capaces de agitar bien en una amplia gama de metales. El nivel del baño es el que los operarios sienten día a día: un horno que no se recarga con frecuencia y se lleva a un nivel bajo pierde buena parte de su agitación y de su eficiencia. Mantener el horno razonablemente lleno, ajustar la potencia a la carga y trabajar con una bobina en buen estado mantienen eficaces la agitación y la eficiencia. Para conocer los detalles de las bobinas CIME, puedes consultar el artículo UHE vs. UHP: dos estructuras, dos objetivos.
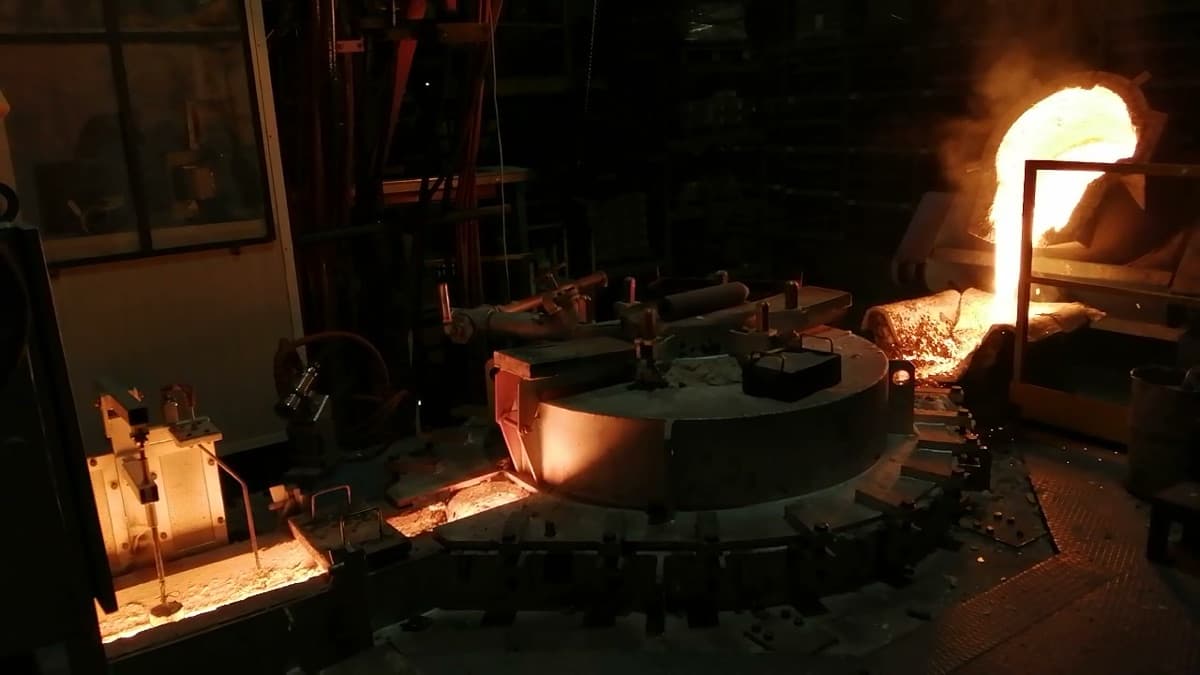
Un baño en un horno sin núcleo no se queda quieto confiando en igualarse. El campo que lo funde también lo hace circular, de modo que iguala de forma continua su propia temperatura.
Medirla y verificarla
La prueba directa para verificar la uniformidad del baño es leerlo a más de una profundidad: un termopar de inmersión tomado cerca de la superficie y de nuevo más abajo debería dar la misma temperatura en un horno bien agitado. Un pirómetro óptico lee la superficie con rapidez para comprobaciones rutinarias, mientras que la sonda de inmersión sigue siendo la referencia para el grueso del baño.
Un sistema de fusión moderno de CIME mide la potencia que entrega y vigila el baño; es capaz de mantener una temperatura constante y de señalar una desviación mucho antes de que aparezca en una pieza defectuosa. El control de la temperatura exige regularidad: mediciones frecuentes del baño, comprobando que el valor medido arriba coincida con el de abajo, como confirmación de una uniformidad real. Es precisamente la interpretación de estos valores en el tiempo lo que permite anticipar los problemas: una desviación progresiva entre las dos lecturas indica la necesidad de mantenimiento, antes de que se convierta en un problema en la colada.
Por qué compensa aguas abajo
Un baño uniforme merece la atención porque condiciona gran parte de lo que ocurre aguas abajo. Una colada tomada de un baño uniforme llena cada molde a la misma temperatura y reduce el rechazo por coladas demasiado frías o demasiado calientes. En el hierro nodular la ventaja es aún más marcada: si el metal llega de un baño bien mezclado durante la fusión y se mantiene igual de uniforme en el CAP, los tratamientos químicos y la inoculación conservan un alto nivel hasta el momento de la colada. En el artículo colada a presión vs colada por cuchara se aclaran las diferencias entre una colada con el CAP (horno de colada automática) y una colada con cuchara.
Esto viene de la forma en que está construido un horno sin núcleo: una bobina alrededor de todo el crisol, un campo que a la vez calienta y agita, y un sistema de control. Consulta los hornos de fusión y la tecnología de base para ver cómo la plataforma sin núcleo está diseñada en torno a ese baño parejo.
Punto clave
La uniformidad de temperatura del baño, fundamental para la calidad del proceso, se debe a calentar y agitar todo el baño a la vez, y por tanto a un horno que se mantiene lleno y alimentado con regularidad.
Preguntas frecuentes
¿Por qué es importante la uniformidad de temperatura en la fusión?
Porque un baño uniforme garantiza que las adiciones de aleación se disuelvan de manera homogénea en todo el crisol y que la temperatura medida sea realmente representativa de todo el baño, no solo del punto que alcanzó la sonda. Un baño estratificado (más caliente en la superficie que en el fondo) da una lectura de temperatura poco fiable y una composición química no uniforme. Lo que resulta aguas abajo, en la colada, depende luego de un sistema distinto (CAP o cuchara), pero empieza aquí: en un baño fundido de manera homogénea.
¿Cómo mantiene uniforme la temperatura un horno de inducción sin núcleo?
De dos formas que se refuerzan. La bobina envuelve todo el crisol, de modo que el campo magnético calienta toda la carga a la vez y no una superficie o la garganta de un canal. Y el mismo campo agita el metal: la agitación electromagnética hace circular el baño de forma continua, mezclando temperatura y composición. Juntas mantienen el baño a una sola temperatura en toda su masa. Según la frecuencia, el baño puede mezclarse más o menos. CIME estudia y diseña la solución más adecuada para tu metal.
¿Qué es la agitación electromagnética?
Es el movimiento que el campo magnético induce en el metal fundido. Las corrientes inducidas en el baño y el campo de la bobina producen juntos una fuerza que pone el metal a circular, arrastrándolo de las paredes al centro y de arriba abajo. Ese movimiento constante mezcla el baño por sí solo, igualando la temperatura y disolviendo las adiciones.
¿Qué reduce la uniformidad de temperatura en un horno de inducción?
Cualquier cosa que debilite la agitación. Vaciar el horno hasta un nivel de baño bajo hace perder buena parte de la agitación, así que el final de una fusión es menos uniforme que un baño lleno. Poca potencia aplicada deja que el baño se estratifique, una frecuencia muy alta agita menos el metal y una geometría de crisol deficiente impide que el movimiento llegue a todo el baño. Mantener el horno razonablemente lleno y ajustar la potencia a la carga lo mantienen parejo.
¿Cómo se mide la uniformidad de temperatura del baño?
Lee el baño a más de una profundidad. Un termopar de inmersión tomado cerca de la superficie y de nuevo más abajo debería dar la misma temperatura en un horno bien agitado. Un pirómetro óptico lee la superficie para comprobaciones rápidas, mientras que la sonda de inmersión sigue siendo la referencia para todo el baño.
Referencias y fuentes
- Foundry Trade Journal, artículo técnico sobre la práctica de fusión de inducción sin núcleo, 2006.
- Cast Metal Times, inducción sin núcleo y agitación electromagnética, 2004.
- CIME S.r.l., documentación interna de proceso e ingeniería sobre la fusión sin núcleo, Turín.