Das Wichtigste in Kürze
- Gleichmäßige Badtemperatur bedeutet, dass das Bad von oben bis unten auf einer Temperatur liegt, sodass die Gießtemperatur konstant bleibt, Legierungszugaben gleichmäßig gelöst bleiben und einer einzelnen Sondenmessung zu trauen ist.
- In einem Induktionstiegelofen umschließt die Spule den ganzen Tiegel, sodass das Feld den gesamten Einsatz auf einmal erwärmt, und die elektromagnetische Badbewegung wälzt die Schmelze fortlaufend um.
- Die Gleichmäßigkeit ist nicht fest. Sie folgt der Stärke der Badbewegung, die von Frequenz, Badspiegel, eingekoppelter Leistung, Tiegelgeometrie und Spulendesign abhängt.
- Die Temperatur lässt sich nachweisen, indem man das Bad in mehr als einer Tiefe misst: In einem gut umgewälzten Ofen stimmen beide Messungen überein. Ein gleichmäßiges Bad senkt den Ausschuss und hält die Chemie des Metalls in der Spezifikation. CIME baut Induktionstiegelöfen bis 10 MW.
Warum gleichmäßige Badtemperatur in Schmelzöfen zählt
Beim Schmelzen kommt es ganz wesentlich auf ein Bad an, das eine Temperatur hat, von oben bis unten und vom Rand bis zur Mitte, und sie hält. Ein gleichmäßiges Bad ermöglicht eine konstante Abstichtemperatur des Metalls, hält Legierungszugaben gleichmäßig gelöst und liefert eine einzelne, verlässliche Messung, wenn der Bediener eine Sonde eintaucht. Ein geschichtetes Bad leistet nichts davon: Die Oberseite ist heißer als der Boden, ein Thermoelement misst gerade die Tiefe, die es erreicht, und die Gießtemperatur driftet, während der Badspiegel sinkt.
Ein gleichmäßiges Bad sorgt für eine konstante Lösung der Legierungselemente und eine homogene chemische Zusammensetzung im ganzen Tiegel. Ein Sollwert von 1450 °C ist nur dann aussagekräftig, wenn er das gesamte Bad abbildet und nicht die einzelne Stelle, die die Sonde berührt hat. Deshalb ist ein Induktionstiegelofen zum Schmelzen darauf ausgelegt, eine gleichmäßige Temperatur zu gewährleisten und nicht nur ihren Nennwert zu erreichen. Zum Prinzip selbst siehe wie ein Induktionsofen funktioniert.
Hinweis
Gleichmäßig heißt nicht kalt oder langsam. Ein Bad im Tiegelofen kann eine hohe Überhitzung erreichen und dennoch gleichmäßig bleiben, weil die elektromagnetische Badbewegung auch bei hohen Temperaturen dieselbe Intensität behält. Bei der Gleichmäßigkeit geht es um die Verteilung der Temperatur über das Bad, nicht um ihren absoluten Wert.
Konstante Temperatur ist auch im CAP-Gießofen entscheidend
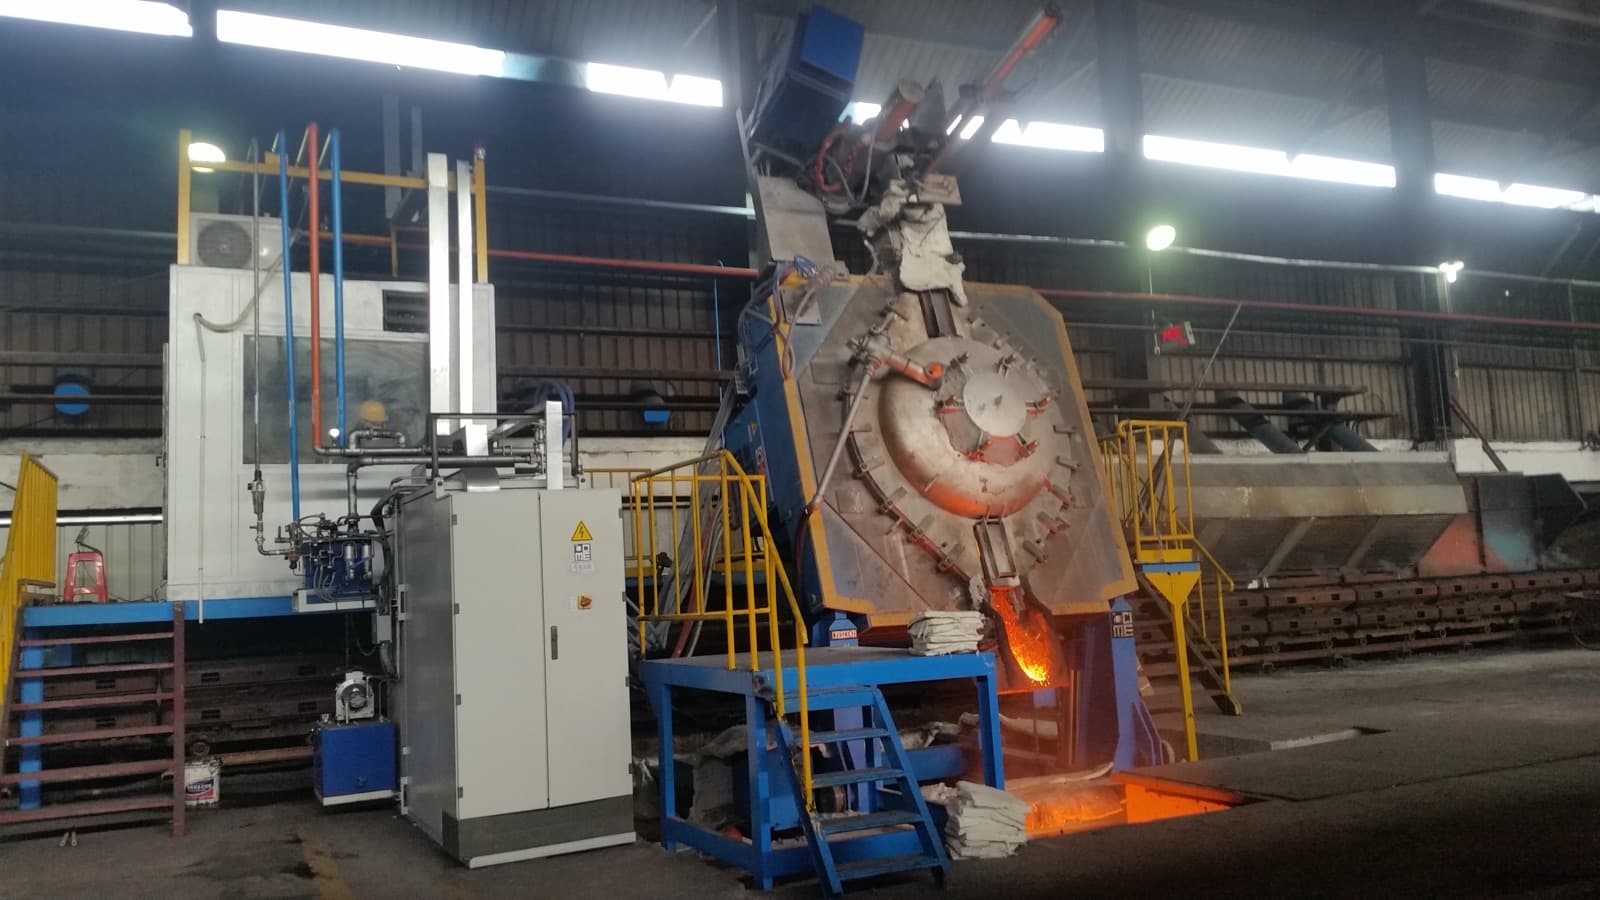
Im CAP-Gießofen in Tiegelbauart (coreless) bleibt das Metall konstant auf der richtigen Gießtemperatur und gleicht die Schwankungen aus, die für den Transport in der Gießpfanne typisch sind.
Von dieser Konstanz hängt alles Weitere ab: die Gussdichtheit, der richtige Zeitpunkt der Impfung, die Stabilität der Chemie im Sphäroguss und ganz allgemein die Wiederholbarkeit des Abgusses von einer Form zur nächsten. Eine schwankende Temperatur dagegen bringt Streuung in jeden dieser Faktoren, mit direkten Folgen für die Qualität des Gussteils.
Im Sphäroguss trägt die thermische Stabilität insbesondere dazu bei, das Abklingen des Magnesiums zu begrenzen, sodass die Behandlung bis zum Moment des Abgusses wirksam bleibt.
Der CAP beruht auf dem Tiegelofen-Prinzip: Die Spule, die den Tiegel umschließt, erwärmt das gesamte Metallbad direkt, anders als beim Rinnenofen, bei dem die Erwärmung über einen Induktor mit Eisenkern erfolgt. Der Gegensatz wird dargestellt in Tiegelofen vs Rinnenofen.
Was die Gleichmäßigkeit fördert und mindert
Die Badbewegung ist keine feste Größe. Wie stark ein Bad mischt, und damit wie gleichmäßig es bleibt, hängt von einigen Konstruktionsfaktoren ab, die für den Schmelzbetrieb einer Gießerei wichtig sind.
| Faktor | Wirkung auf die gleichmäßige Badtemperatur |
|---|---|
| Elektromagnetische Badbewegung | Wälzt das ganze Bad um und gleicht Temperatur und Zusammensetzung aus |
| Frequenz | Eine niedrigere Frequenz bewegt stärker und tiefer; eine höhere bewegt weniger und weniger tief |
| Badspiegel | Ein voller Ofen bewegt und homogenisiert das ganze Bad; ein Ofen mit niedrigem Metallstand hat eine verminderte Durchmischung |
| Eingekoppelte Leistung | Genug Leistung hält das Bad in Bewegung; zu wenig lässt es schichten |
| Tiegelgeometrie | Ein passendes Höhen-Durchmesser-Verhältnis hilft der Badbewegung, das ganze Bad zu erreichen |
Zwei davon verdienen ein Wort. Die Frequenz bestimmt den Charakter der Badbewegung: Eine niedrigere Frequenz verstärkt die Umlaufbewegung des Metalls, während eine sehr hohe Frequenz das Bad weniger bewegt. Deshalb können Mittelfrequenz-Tiegelöfen über ein breites Spektrum von Metallen hinweg eine kräftige Badbewegung erzeugen. Der Badspiegel ist das, was die Bediener Tag für Tag spüren: Ein Ofen, der nicht häufig nachchargiert und auf einen niedrigen Badspiegel heruntergefahren wird, verliert einen Großteil seiner Badbewegung und Effizienz. Den Ofen ausreichend voll zu halten, die Leistung an die Last anzupassen und eine solide Spule zu fahren, hält Badbewegung und Effizienz wirksam. Details zu den CIME-Spulen finden Sie unter UHE vs. UHP: zwei Strukturen, zwei Ziele.
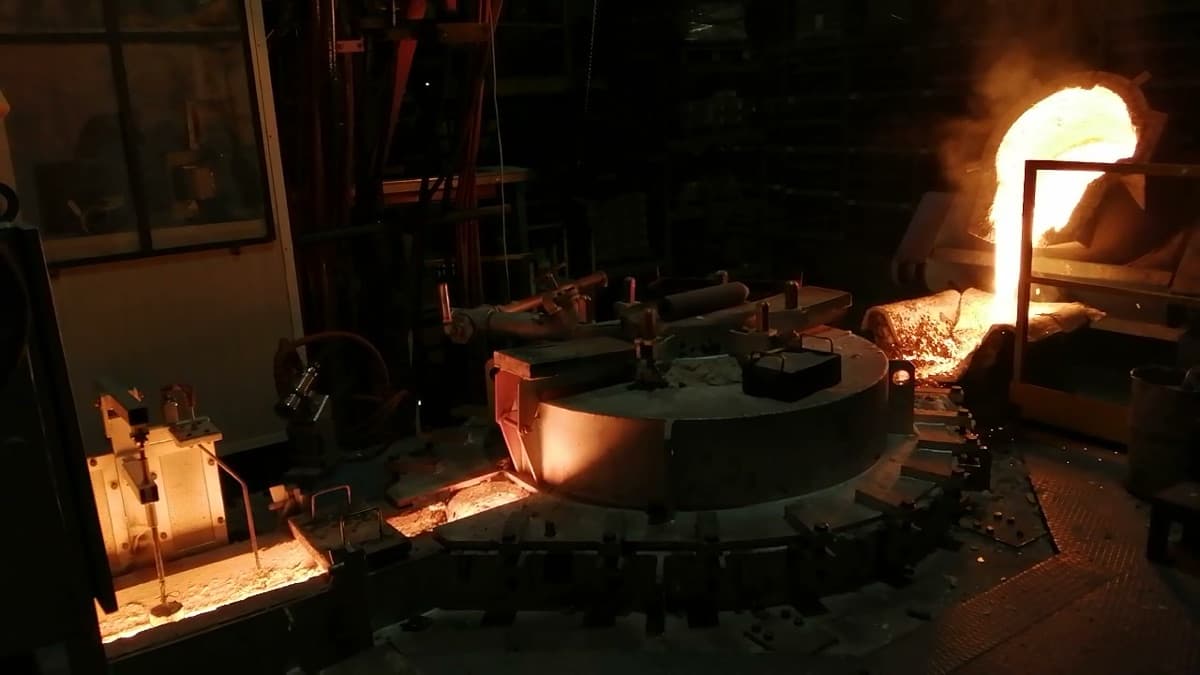
Ein Bad im Tiegelofen liegt nicht still und hofft, sich auszugleichen. Das Feld, das es schmilzt, setzt es auch in Umlauf, sodass es seine eigene Temperatur fortlaufend ausgleicht.
Messen und nachweisen
Der direkte Test, um die Gleichmäßigkeit des Bades nachzuweisen, ist, es in mehr als einer Tiefe zu messen: Ein Tauchthermoelement, einmal nahe der Oberfläche und einmal tiefer eingesetzt, sollte in einem gut umgewälzten Ofen dieselbe Temperatur liefern. Ein optisches Pyrometer misst für Routinekontrollen rasch die Oberfläche, während das Tauchthermoelement die Referenz für das gesamte Bad bleibt.
Ein modernes Schmelzsystem von CIME misst die abgegebene Leistung und überwacht das Bad; es kann eine konstante Temperatur halten und eine Drift melden, lange bevor sie sich in einem schlechten Gussteil zeigt. Die Temperaturkontrolle verlangt Regelmäßigkeit: häufige Messungen des Bades und die Prüfung, ob der oben gemessene Wert mit dem unten gemessenen übereinstimmt, als Bestätigung einer tatsächlichen Gleichmäßigkeit. Gerade die Auswertung dieser Werte über die Zeit erlaubt es, Probleme vorwegzunehmen: Eine allmählich wachsende Abweichung zwischen den beiden Messungen zeigt Wartungsbedarf an, bevor daraus ein Problem beim Abguss wird.
Warum es sich nachgelagert auszahlt
Ein gleichmäßiges Bad ist die Aufmerksamkeit wert, weil es einen Großteil dessen bestimmt, was nachgelagert passiert. Ein Abguss aus einem gleichmäßigen Bad füllt jede Gießform bei derselben Temperatur und senkt den Ausschuss aus zu kalten oder zu heißen Abgüssen. Bei Sphäroguss ist der Gewinn noch deutlicher: Kommt das Metall aus einem beim Schmelzen gut durchmischten Bad und wird es im CAP ebenso gleichmäßig gehalten, bleiben chemische Behandlung und Impfung bis zum Moment des Abgusses auf hohem Niveau. Der Artikel press-pouring vs Pfannenguss erklärt die Unterschiede zwischen dem Abguss mit dem CAP (automatischer Gießofen) und dem Abguss mit der Gießpfanne.
Das ergibt sich aus der Bauart eines Tiegelofens: eine Spule um den ganzen Tiegel, ein Feld, das zugleich erwärmt und bewegt, und ein Regelsystem. Sehen Sie die Schmelzöfen und die Kerntechnologie, wie die Tiegelofen-Plattform um dieses gleichmäßige Bad herum konstruiert ist.
Kernaussage
Die gleichmäßige Badtemperatur, entscheidend für die Prozessqualität, entsteht dadurch, dass das ganze Bad gemeinsam erwärmt und bewegt wird, und damit durch einen Ofen, der voll gehalten und regelmäßig mit Leistung versorgt wird.
Häufig gestellte Fragen
Warum ist gleichmäßige Badtemperatur beim Schmelzen wichtig?
Weil ein gleichmäßiges Bad dafür sorgt, dass sich Legierungszugaben im ganzen Tiegel gleichmäßig lösen und die gemessene Temperatur wirklich für das gesamte Bad steht, nicht nur für die Stelle, die die Sonde erreicht hat. Ein geschichtetes Bad (an der Oberfläche heißer als am Boden) liefert eine unzuverlässige Temperaturmessung und eine ungleichmäßige chemische Zusammensetzung. Was daraus nachgelagert beim Abguss folgt, hängt dann von einem eigenen System ab (CAP oder Gießpfanne), aber es beginnt hier: bei einem gleichmäßig erschmolzenen Bad.
Wie hält ein Induktionstiegelofen die Temperatur gleichmäßig?
Auf zwei sich verstärkende Weisen. Die Spule umschließt den ganzen Tiegel, sodass das Magnetfeld den gesamten Einsatz auf einmal erwärmt und nicht eine Oberfläche oder einen Rinnenhals. Und dasselbe Feld bewegt das Metall: Die elektromagnetische Badbewegung wälzt das Bad fortlaufend um und mischt Temperatur und Zusammensetzung. Zusammen halten sie das Bad durchgehend auf einer Temperatur. Je nach Frequenz wird das Bad stärker oder schwächer durchmischt. CIME untersucht und konstruiert die passende Lösung für Ihr Metall.
Was ist elektromagnetische Badbewegung?
Es ist die Bewegung, die das Magnetfeld im flüssigen Metall erzeugt. Die im Bad induzierten Ströme und das Spulenfeld erzeugen zusammen eine Kraft, die die Schmelze in Umlauf versetzt und sie von den Wänden zur Mitte und von oben nach unten wälzt. Diese ständige Bewegung mischt das Bad von selbst, gleicht die Temperatur aus und löst Zugaben.
Was mindert die Temperaturgleichmäßigkeit in einem Induktionsofen?
Alles, was die Badbewegung schwächt. Fährt man den Ofen bis auf einen niedrigen Badspiegel herunter, geht ein Großteil der Badbewegung verloren, sodass der Rest einer Schmelze weniger gleichmäßig ist als ein volles Bad. Zu wenig eingekoppelte Leistung lässt das Bad schichten, eine sehr hohe Frequenz bewegt das Metall weniger, und eine ungünstige Tiegelgeometrie hält die Bewegung davon ab, das ganze Bad zu erreichen. Den Ofen ausreichend voll zu halten und die Leistung an die Last anzupassen, hält es gleichmäßig.
Wie misst man die Gleichmäßigkeit der Badtemperatur?
Messen Sie das Bad in mehr als einer Tiefe. Ein Tauchthermoelement, einmal nahe der Oberfläche und einmal tiefer eingesetzt, sollte in einem gut umgewälzten Ofen dieselbe Temperatur liefern. Ein optisches Pyrometer misst für rasche Kontrollen die Oberfläche, während das Tauchthermoelement die Referenz für das gesamte Bad bleibt.
Quellen und Referenzen
- Foundry Trade Journal, Fachartikel zur Praxis des Tiegelinduktionsschmelzens, 2006.
- Cast Metal Times, Tiegelinduktion und elektromagnetische Badbewegung, 2004.
- CIME S.r.l., interne Prozess- und Konstruktionsdokumentation zum Tiegelofen-Schmelzen, Turin.