Das Wichtigste in Kürze
- Auf dem Weg zur Anlage kühlt das Metall in einer unbeheizten Pfanne zunehmend ab, und seine Oberfläche kann, wenn sie der Luft ausgesetzt ist, Oxide und Schlacke bilden.
- Der press-pouring-Ofen CAP hält das Metall in einem beheizten Tiegel und nutzt kontrollierten Druck, um die Formanlage zu versorgen.
- Die Beheizung der Siphone trägt dazu bei, sie auf Betriebstemperatur zu halten, und begrenzt das Risiko, dass Metall in den Kanälen erstarrt.
- Pfannenguss passt weiterhin zu kurzen Serien und geringem Durchsatz; automatisches press-pouring verdient seinen Platz auf stetigen, automatischen Anlagen mit anspruchsvollem Metall. CIME baut den CAP, den automatischen press-pouring-Tiegelofen, seit 1976.
Zwei Wege, die Formanlage zu versorgen
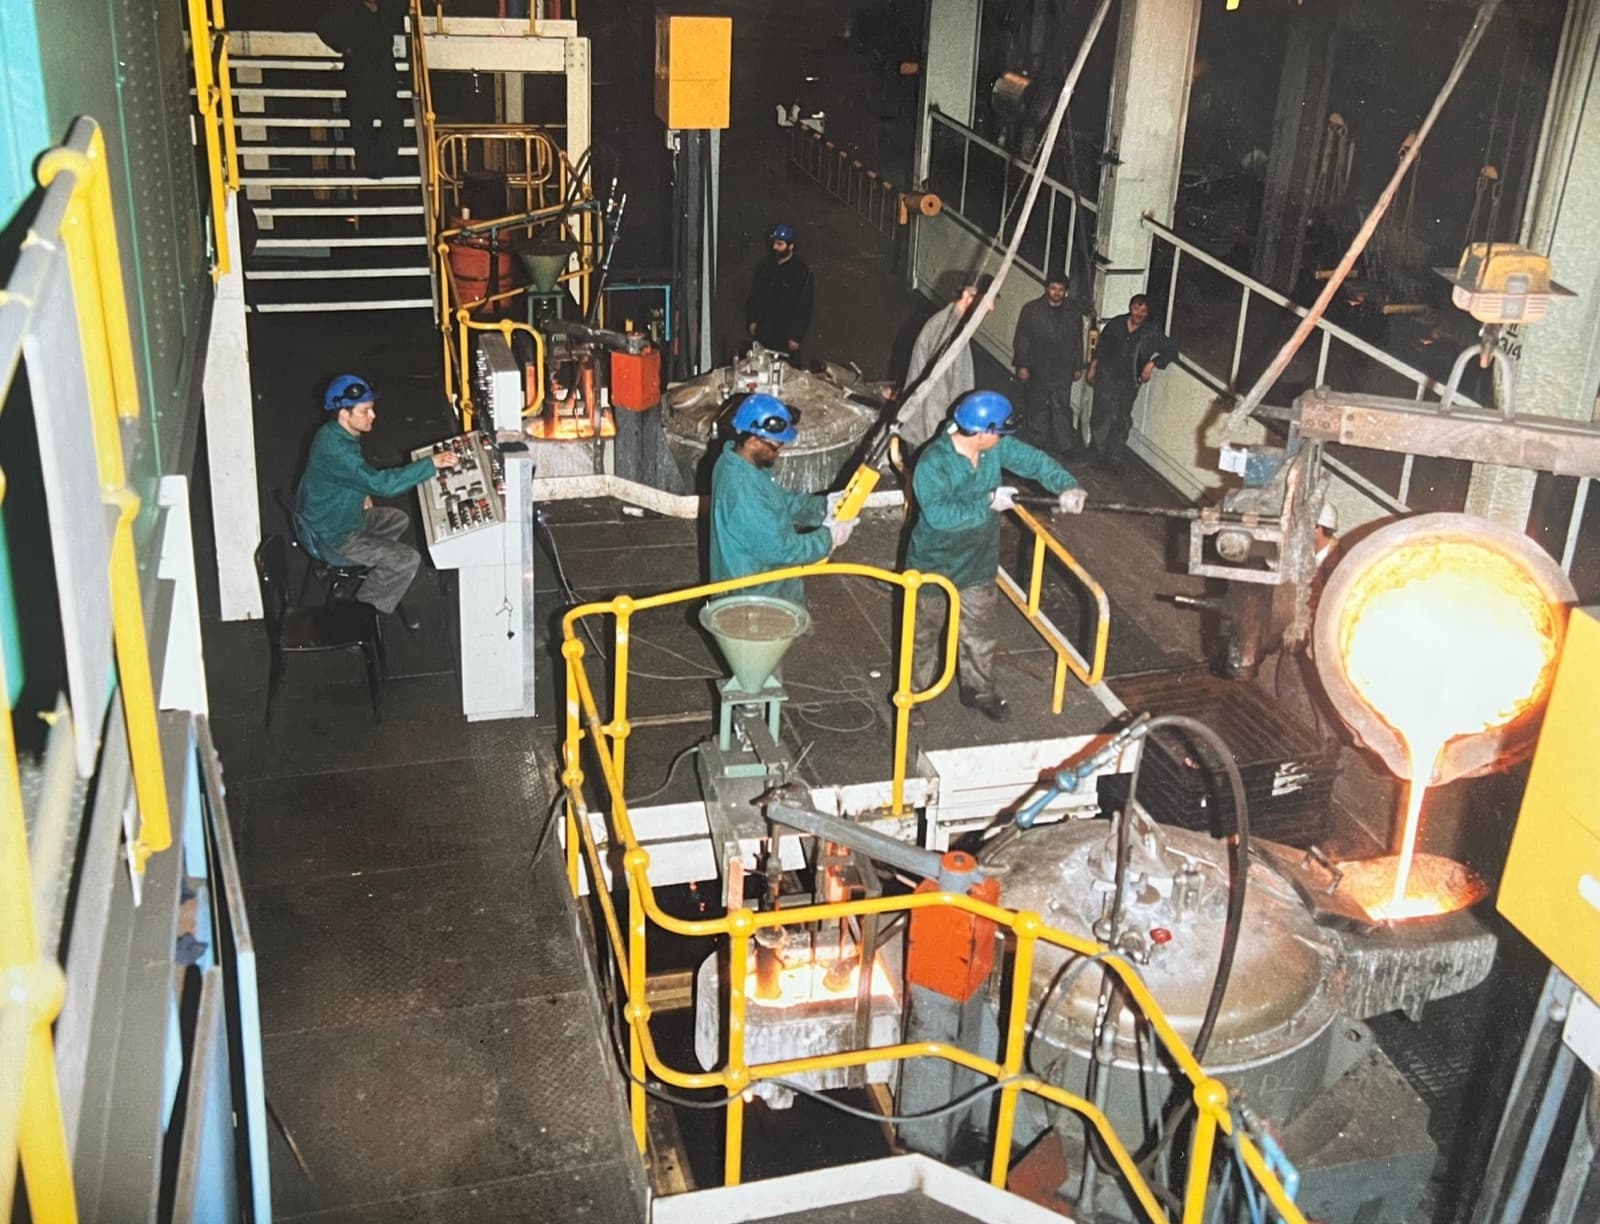
Jede Gießerei mit einer automatischen Formanlage muss eine Frage beantworten: Wie gelangt das Metall aus der Schmelze in die Gießform? Es gibt zwei etablierte Antworten. Pfannenguss befördert die Metallcharge mit einer Gießpfanne und kippt sie in jede Gießform, von Hand oder mit einer automatischen Gießpfanne. Automatisches press-pouring hält das Metall in einem geschlossenen, beheizten Tiegel und nutzt den Druck eines Inertgases, um einen präzisen, dosierten Strahl auf die Anlage zu drücken. Beide erreichen dieselbe Gießform, aber das Metall wird unterwegs sehr verschieden gehalten, und dieser Unterschied bestimmt Ausschussquote, Legierungschemie und Anlagenverfügbarkeit.
Eine Gießpfanne ist ein passives Gefäß. Sobald das Metall den Schmelzofen verlässt, kühlt es ab, seine Behandlung klingt ab, und an der Oberfläche, die der Luft ausgesetzt ist, bildet sich neue Schlacke. Ein press-pouring-Ofen ist ein aktiver Puffer: Er hält das Metall auf Temperatur, unter einer inerten Abdeckung, bereit, die erste und die letzte Gießform einer Schicht auf dieselbe Spezifikation zu füllen. CIME baut den automatischen press-pouring-Ofen, den CAP, seit 1976. Sehen wir uns im Detail an, warum dieses Prinzip die Pfanne auf vielen Fertigungslinien verbessert und ersetzt hat.
Hinweis
Ein press-pouring-Ofen sitzt zwischen dem Schmelzofen und der Formanlage als Puffer an flüssigem Metall mit korrekter Analyse und Temperatur. Der CAP ist eine eigens dafür entwickelte Lösung, die das Warmhalten des Bades und das automatische press-pouring vereint.
Wie sich jedes im Betrieb verhält
Die Gießpfanne folgt immer demselben Ablauf. Sie wird aus dem Ofen gefüllt, zur Anlage getragen und gekippt, damit das Metall in den Eingusstrichter fließt. Unterwegs sinkt die Badtemperatur, weshalb die Schmelze oft heißer als nötig abgestochen wird, um das auszugleichen, was zusätzliche Energie kostet und die feuerfeste Auskleidung beansprucht. Bei Sphäroguss beginnt das Magnesium, das den Graphit kugelig macht, abzuklingen, sobald die Behandlung endet, sodass ein später Abguss aus der Spezifikation laufen kann. Und weil die Pfanne kippt, wandert die Schlacke an der Oberfläche tendenziell mit dem Strahl und sät Einschlussfehler im Gussstück.
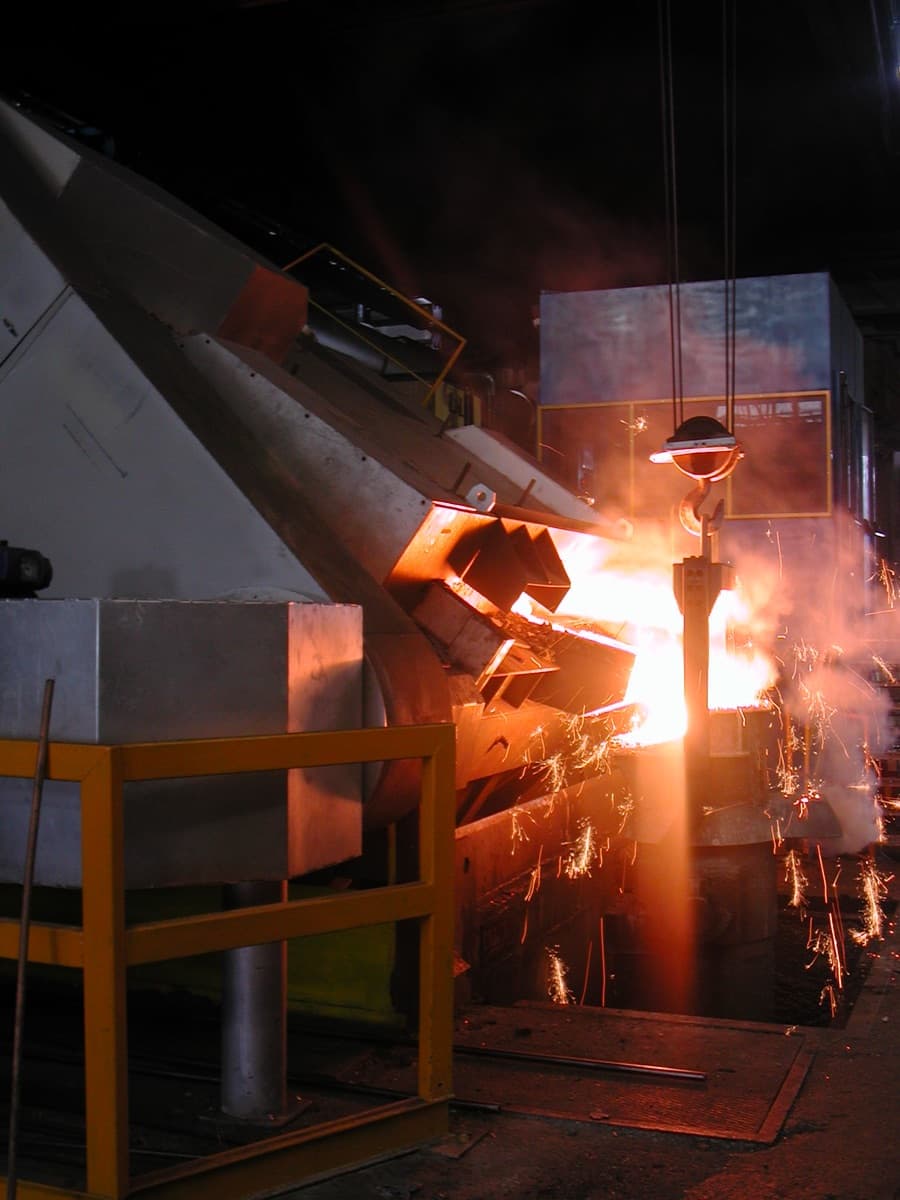
Der press-pouring-Ofen kehrt diesen Ablauf um. Das Metall wird in einem geschlossenen Tiegel gehalten, dessen Spule das Schmelzbad und beide Siphone auf Temperatur hält, sodass zwischen den Abgüssen nichts abkühlt und nichts erstarrt. Zum Vergießen erhöht der Ofen im Inneren den Druck der Luft oder des inerten Stickstoffs (bei Sphäroguss) und drückt das Metall den beheizten Gießsiphon hinauf; der Stopfen dosiert den austretenden Fluss und erzeugt einen sauberen, schlackenfreien Strahl. Zur vollständigen Mechanik des Abgusses siehe press-pouring, erklärt.
Pfanne vs press-pouring: die Unterschiede, die zählen
Vergleicht man press-pouring und Pfannenguss bei den Eigenschaften, auf die es einer Gießerei ankommt, treten die Unterschiede klar hervor.
Die Tabelle zeigt ein für Gießereien wichtiges Thema: Das Metall in der Pfanne ist Zeit und Luft ausgesetzt, das Metall im CAP nicht. Aus diesem Unterschied entstehen die Kosten, die eine Pfanne mit sich bringt (Schlackenausschuss, Umschmelzen, Schwankungen von Gießform zu Gießform), und bei Sphäroguss, wo der Magnesiumabbrand alles kritischer macht, zeigt sich die Wirkung sofort. Die spezifischen Merkmale des Systems finden Sie auf der Seite zum CAP-Ofen; die Tiegeltechnologie, die das ganze Schmelzbad samt Siphonen heiß hält, erklärt der Artikel Induktionstiegelofen vs. Rinnenofen.
Mit der Pfanne kühlt das Metall ab und bildet beim Transport Schlacke. Mit dem press-pouring-Ofen wird das Bad in einem geschlossenen Gefäß heiß gehalten, was einen gleichmäßigeren Abguss von der ersten bis zur letzten Gießform begünstigt.
Warum moderne Gießereien wechseln
Der Wechsel hängt selten an einer einzelnen Zahl. Er ist die Summe von vier Dingen, die eine Pfanne nicht bieten kann. Erstens die Ausbringung: Der Doppelsiphon nach Teekannenprinzip hält die Schlacke aus dem Abguss, sodass der Ausschuss durch Schlackeneinschluss stark sinkt. Zweitens die Chemie: Das Warmhalten unter Stickstoff erhält das Magnesium, sodass der Graphit im Sphäroguss vom ersten bis zum letzten Abguss kugelig bleibt und die Nachbehandlung sinkt. Drittens die Konstanz: Der Metallpegel in der Gießschnauze wird durch Druckregelung konstant gehalten, sodass jede Gießform korrekt und gleichmäßig gefüllt wird, unabhängig davon, wie voll der Ofen ist. Viertens die Energie: Der Ofen verbraucht nur die Leistung, die zum Halten der Temperatur nötig ist; bei unvorhergesehenen Stillständen der Formanlage erstarrt nichts, und bei Bedarf ist eine schnelle Überhitzung bis zu 60 °C/h möglich. Die Verfügbarkeit ist der stille Vorteil. Wenn eine automatische Anlage stoppt, gießt ein pfannengespeister Betrieb das wartende Metall zu Ingots zurück und schmilzt es später um, zahlt also doppelt. Ein press-pouring-Ofen hält das Schmelzbad auf der richtigen Temperatur, bis die Anlage wieder anläuft, ohne Umschmelzen zu Ingots und ohne Wärmeverlust. Über eine Schicht hinweg machen genau diese eingesparten Umschmelzvorgänge, eine besser kontrollierte chemische Zusammensetzung und ein geringerer Ausschuss einen Produktionszyklus effizient und wirksam. Sehen Sie den CAP-press-pouring-Ofen für die vollständige Spezifikation oder die Kerntechnologie dafür, wie die Tiegelplattform ihn untermauert.
Wann Pfannenguss noch passt
Nichts davon macht Pfannenguss falsch. Für eine Gießerei mit kurzen Serien, geringem Tagesdurchsatz auf einer einzelnen manuellen Anlage oder diskontinuierlicher Produktion ist eine Pfanne einfach, flexibel und günstig im Betrieb. press-pouring verdient seinen Platz dort, wo das Volumen stetig, die Anlage automatisch und das Metall anspruchsvoll ist, allen voran Sphäroguss. Entscheidend ist die Fertigungslinie: Lange, wiederholbare Serien aus behandeltem Eisen finden im CAP-Ofen die passendste Lösung, während die Pfanne in anderen Anwendungen ihre Berechtigung behält.
Kernaussage
Die Frage ist nicht, ob press-pouring den Pfannenguss schlägt, sondern welches System am besten zu den Anforderungen der Gießerei passt. Auf einer automatischen Sphäroguss-Anlage bietet der CAP meist große Vorteile wie das Warmhalten des Bades und die Kontrolle des Abgusses.
Häufig gestellte Fragen
Was ist der Unterschied zwischen press-pouring und Pfannenguss?
Pfannenguss trägt das Metall in einer Gießpfanne und kippt es in jede Gießform; währenddessen kühlt das Metall ab, seine Behandlung klingt ab und seine Schlacke fährt mit. press-pouring hält das Metall in einem geschlossenen, beheizten Ofen und nutzt je nach Metall den Druck von Luft oder einem Inertgas, um einen dosierten, schlackenfreien Strahl auf die Anlage zu vergießen, wobei das Schmelzbad zwischen den Abgüssen auf Temperatur bleibt.
Senkt press-pouring den Ausschuss gegenüber dem Pfannenguss?
Ja. Die Siphone des automatischen press-pouring-Ofens CAP werden induktiv beheizt. Dadurch werden die Bildung und die Ablagerung von Schlacke in den Kanälen auf ein Minimum reduziert.
Warum ist press-pouring für Sphäroguss besser als eine Pfanne?
Sphäroguss verliert Magnesium beim Warten, weshalb ein später Pfannenabguss aus der Spezifikation läuft. Ein press-pouring-Ofen hält das Schmelzbad unter inertem Stickstoff und auf Temperatur, sodass das Magnesium weit weniger abklingt und der Graphit vom ersten bis zum letzten Abguss kugelig bleibt.
Wann ist Pfannenguss noch sinnvoll?
Bei kurzen Serien oder geringem Tagesdurchsatz auf einer manuellen Anlage ist eine Pfanne einfach und flexibel. press-pouring rechnet sich dort, wo die Anlage automatisch, das Volumen stetig und das Metall anspruchsvoll ist, insbesondere bei Sphäroguss.
Quellen und Referenzen
- Foundry Trade Journal, Fachartikel zum automatischen press-pouring, 2006.
- Cast Metal Times, Induktionstiegelschmelzen und Gießpraxis, 2004.
- CIME S.r.l., interne Prozessdokumentation zum CAP-press-pouring, Turin.