Das Wichtigste in Kürze
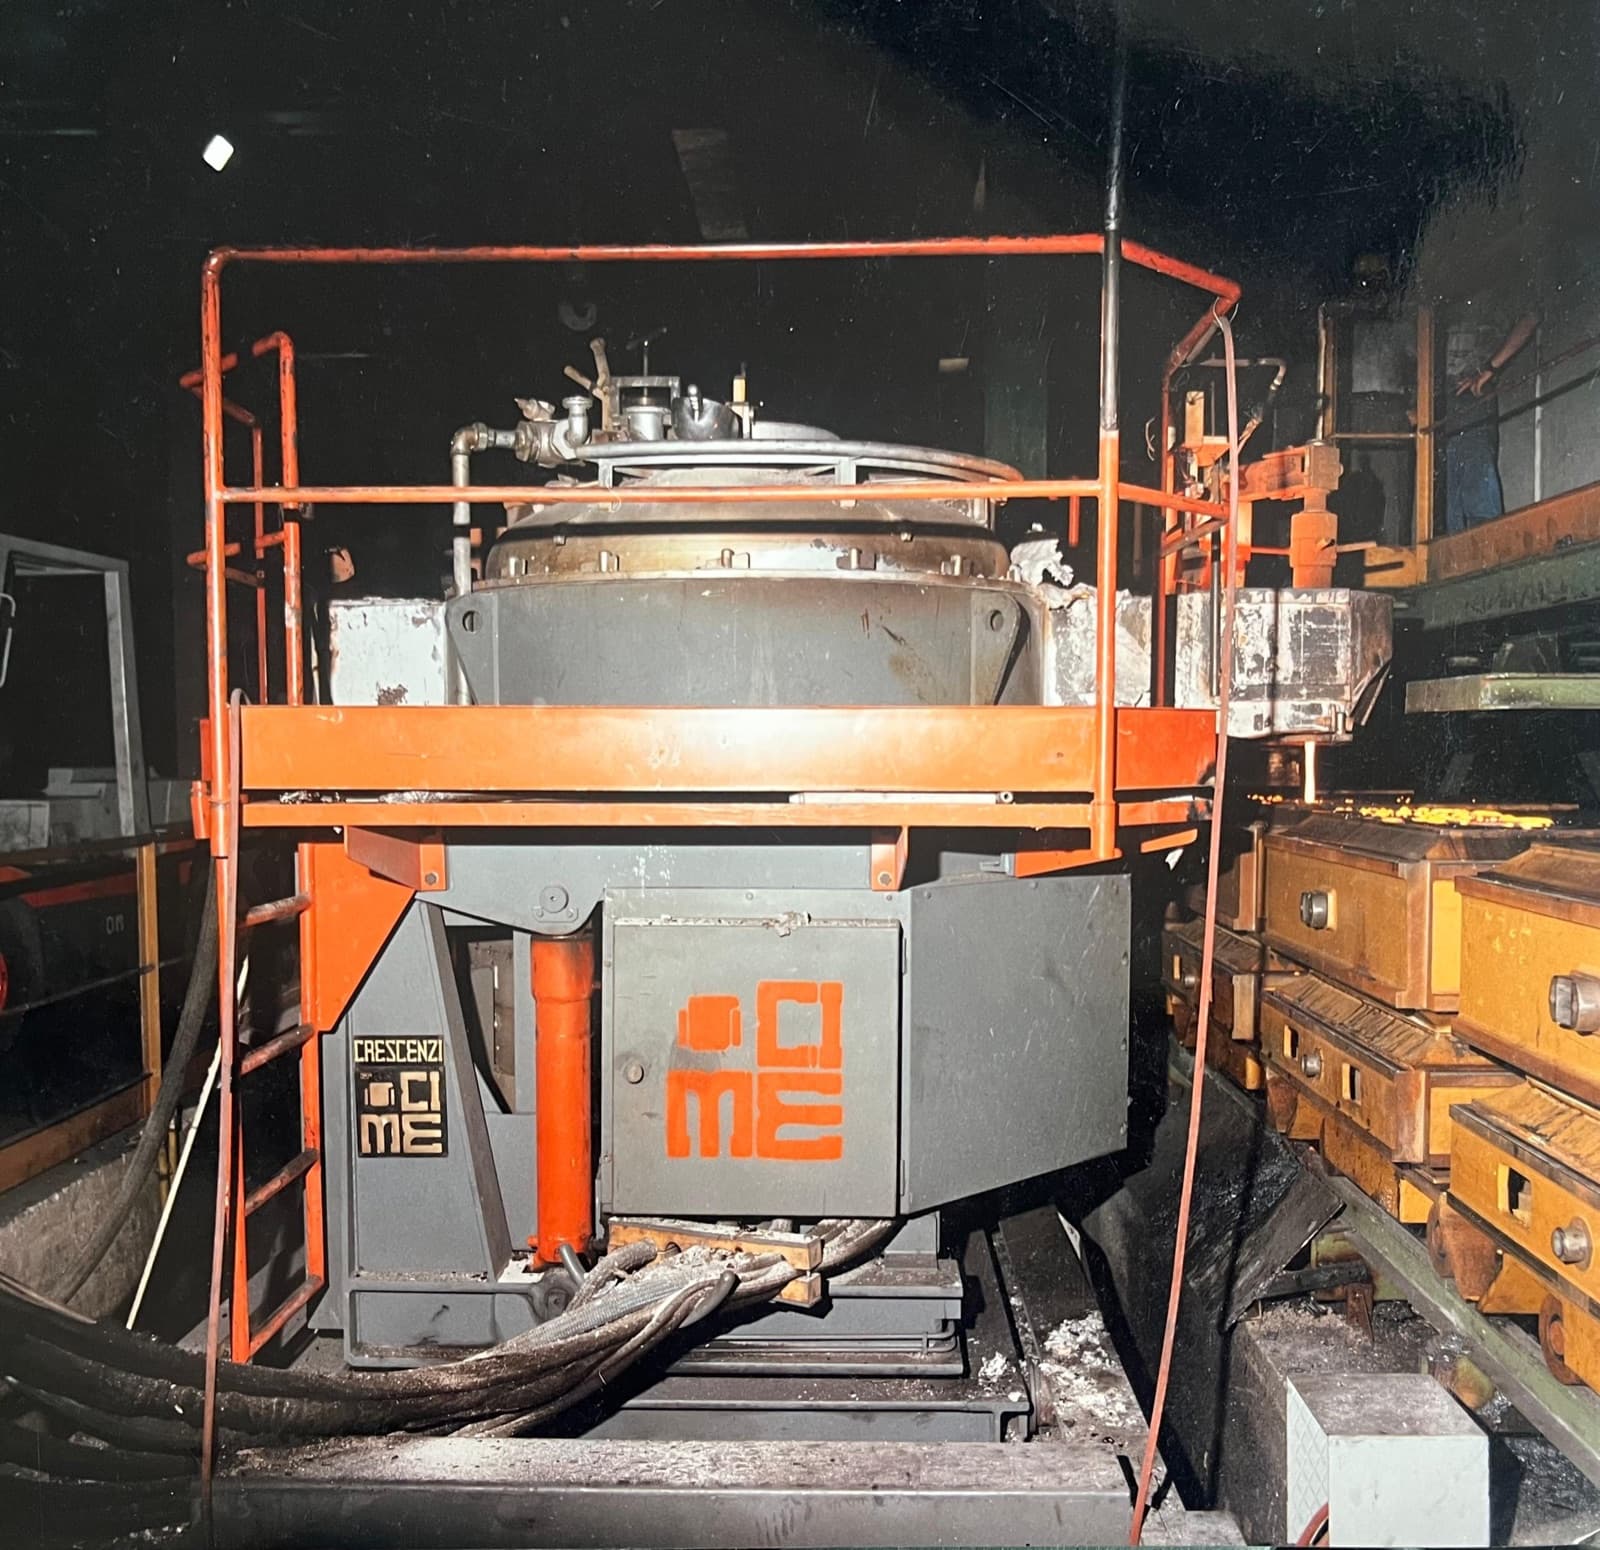
- Press-pouring gießt durch Druck, nicht durch Kippen. Inertgasdruck schiebt die Schmelze durch ein Steigrohr hinauf und als sauberen, dosierten Strahl heraus.
- Das Bad sitzt in einem dichten Tiegel. Eine elliptische Induktionsspule hält das Bad und beide Siphone auf Temperatur, sodass zwischen den Abgüssen nichts erstarrt.
- Mehr als 90 % des Bades werden durch Druck abgegossen und der Ofen entleert sich zu 100 % durch Zurückkippen, ohne Restsumpf.
- CIME baute den ersten automatischen press-pouring-Gießofen der Welt, in Produktion seit 1976.
So funktioniert der Abguss
Ein automatischer press-pouring-Gießofen funktioniert anders als eine kippbare Gießpfanne: Während die Pfanne durch Neigen ihres eigenen Körpers gießt, drückt der CAP das Metall mit Gasdruck heraus. Das geschmolzene Metall befindet sich in einem dichten, coreless Tiegel. Eine elliptische Induktionsspule umschließt sowohl den Tiegel als auch die beiden Siphone und sorgt für eine gleichmäßige Beheizung des gesamten Systems. So kühlen die Siphone nicht ab und setzen sich nicht mit Schlacke zu.
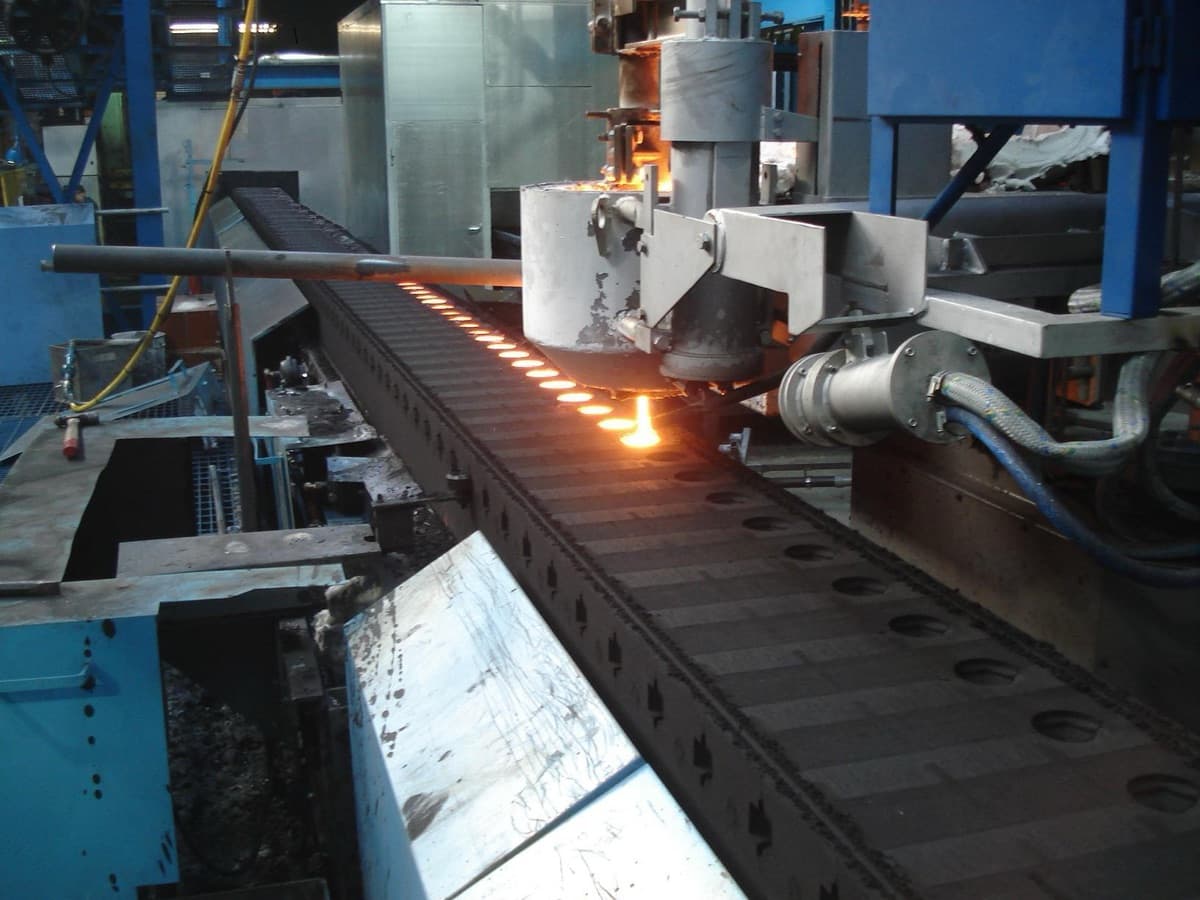
Zum Abgießen erhöht ein elektro-pneumatisches System den inerten Stickstoffdruck im Tiegel. Der Druck schiebt die Schmelze den Gießsiphon hinauf; der Stopfen dosiert den Fluss und sorgt für einen präzisen, kontinuierlichen Strahl. Da das Metall über die Düse am Boden des Ausgusses abgegossen wird, während die Schlacke an der Oberfläche schwimmt, ist der Abguss sauber und schlackenfrei. Der Metallpegel im Ausguss wird durch Druckregelung konstant gehalten, unabhängig davon, wie voll der Ofen ist, sodass die erste und die letzte Form einer Charge identisch gefüllt werden.
Hinweis
Das Prinzip ist durchgehend coreless Induktion. Dieselbe Technologie, die einen coreless Ofen schmelzen und das Bad auf Temperatur halten lässt, ermöglicht es dem CAP, mit geregelter Temperatur zu gießen. CIME baut CAP-Gießöfen nach diesem Prinzip seit 1976.
Press-pouring vs. unbeheiztes System
Verglichen mit einem unbeheizten oder pfannengespeisten Gießsystem ist ein beheizter press-pouring-Ofen ein Puffer, der stets bereit und stets auf Temperatur ist.
Der Unterschied zeigt sich dort, wo es zählt: Ausschussrate, Legierungschemie und Linienverfügbarkeit.
Das Metall im CAP wird stets auf der richtigen Gießtemperatur gehalten: Steht die Linie still, muss das Bad weder verworfen noch umgeschmolzen werden, weil der Ofen es einfach in Bereitschaft hält.
Zuverlässigkeit, Präzision und konstante Temperatur: Jeder Abguss gleicht dem vorherigen.
Gießsteuerung und Entleerung des Ofens
Der CAP steigert sich über drei Steuerungsmodi. Joystick ist manuell, für Einrichtung und Notfälle. Teach-In zeichnet einen guten Abguss einmal auf und wiederholt ihn dann Form für Form. Optical ist der Modus, in dem eine Kamera den Eingusstrichter erfasst und ein kontinuierliches Signal an die Stopfensteuerung liefert. Die Durchflussrate passt sich in Echtzeit dem Füllprofil jeder Form an. Das Ergebnis ist ein präziser, kontinuierlicher Abguss auf jede automatische Formanlage, vertikal Disamatic oder horizontal gleichermaßen.
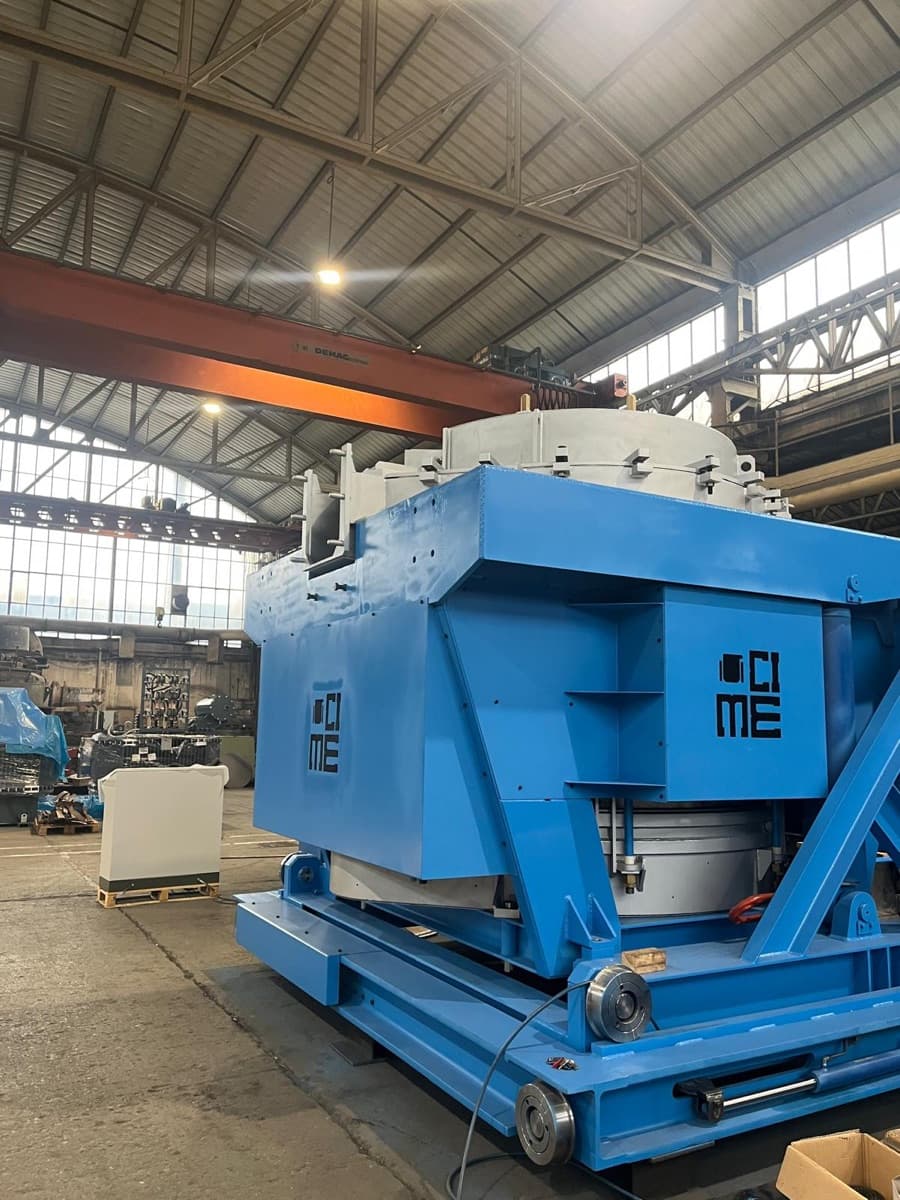
Auch die Entleerung des Ofens läuft kontrolliert ab. Mehr als 90 % des Metalls lassen sich mithilfe des Drucks entleeren, ohne den Ofen zu kippen. Außerdem lässt sich der CAP-Ofen um bis zu 90° nach hinten kippen, sodass der Tiegel vollständig entleert werden kann, ohne dass Metallreste darin zurückbleiben.
Vorteile für die Gießereiproduktion
Der praktische Gewinn sind wiederholbare Abgüsse mit weniger Ausschuss und weniger Verschwendung. Ein beheizter, dichter Puffer hält das Metall in der Spezifikation, füllt jede Form auf dasselbe Gewicht und erzwingt nie ein Umschmelzen, wenn die Linie stillsteht. Mit dem CAP erfolgt der Abguss automatisch, und der Ofen lässt sich durch Kippen um 90° für die notwendigen Legierungswechsel leicht entleeren.
Kernaussage
Der CAP nutzt das press-pouring-Prinzip und besteht aus nur einem Tiegel, der die Funktionen Schmelzen, Warmhalten und Gießen übernimmt und unter inerter Abdeckung arbeitet. Der Metallpegel im Ausguss wird von der ersten bis zur letzten Form konstant gehalten und sichert so einen kontinuierlichen, gleichmäßigen Prozess.
Häufig gestellte Fragen
Was unterscheidet einen press-pouring-Gießofen von einer kippbaren Gießpfanne?
Eine kippbare Gießpfanne neigt ihren eigenen Körper, um das Metall auszugießen. Im CAP, einem automatischen press-pouring-Gießofen, schiebt der Druck des Inertgases die Schmelze den Gießsiphon hinauf, wo der Stopfen einen präzisen Abguss auf die Linie dosiert.
Warum hält press-pouring Sphäroguss in der Spezifikation?
Das Bad wird unter inerter Stickstoffabdeckung gehalten und von der Spule auf Temperatur gehalten, sodass Magnesium deutlich weniger abklingt, während das Metall wartet.
Wie viel des Bades kann ein CAP entleeren?
Mehr als 90 % des Bades werden allein durch Druck entleert, und der Ofen entleert sich zu 100 % durch Zurückkippen, sodass zwischen Abgüssen oder Legierungswechseln kein Restsumpf an Metall im Inneren eingeschlossen bleibt.
Quellen und Referenzen
- Foundry Trade Journal, Fachartikel über automatisches press-pouring, 2006.
- Cast Metal Times, coreless Induktion und Gießpraxis, 2004.
- CIME S.r.l., interne Prozessdokumentation zum CAP press-pouring, Turin.