Principais conclusões
- Um sistema de vazamento automático enche cada molde de uma linha em movimento com o mesmo peso, sem que um operador vaze manualmente com uma panela, de modo que refugo, mão de obra e segurança melhoram em relação ao vazamento manual.
- Há duas famílias: uma panela de vazamento automática, que bascula uma panela dosada, e uma reserva aquecida de vazamento por pressão, que mantém o metal selado e quente e empurra um jato dosado sob pressão inerte.
- Escolha primeiro pelo metal e pela linha. O ferro nodular em uma linha automática precisa de um forno de vazamento aquecido e selado que preserva magnésio e temperatura. As linhas automáticas em geral obtêm benefícios consideráveis com o uso do CAP.
- A camada de controle decide a repetibilidade: dosagem por haste tampão, visão eletro-óptica do vazamento, autocentragem em relação à linha e pesagem em tempo real fazem com que cada peça seja extremamente precisa. A CIME constrói o CAP, o primeiro forno de vazamento automático por pressão a cadinho do mundo, desde 1976.
O que é um sistema de vazamento automático
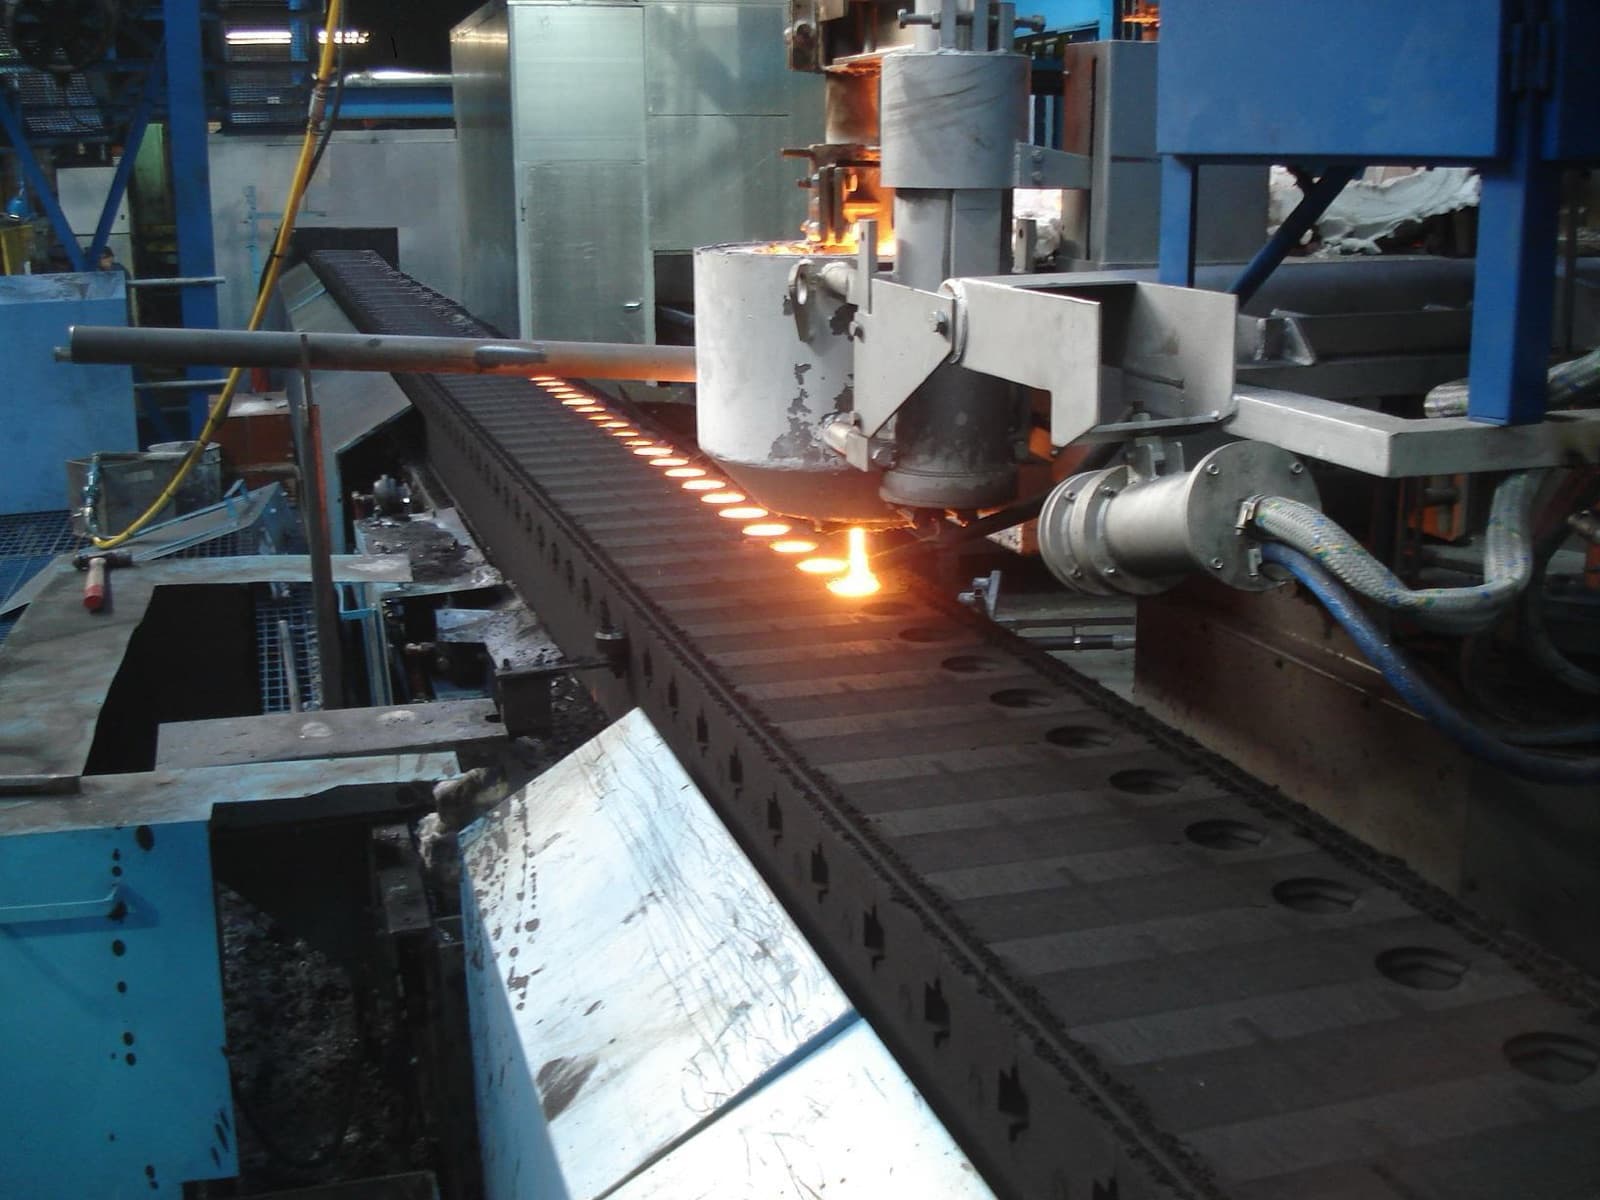
Um sistema de vazamento automático enche cada molde de uma linha em movimento com metal fundido, sem que um operador vaze manualmente com uma panela. A nossa câmera enquadra a bacia de vazamento e envia um sinal contínuo à haste tampão. A vazão se adapta em tempo real ao perfil de enchimento de cada molde e mantém o vazamento alinhado com a linha à medida que os moldes se movem. Numa fundição moderna, essa tarefa já não é feita por uma pessoa com uma panela: é uma máquina que vaza da mesma forma todas as vezes.
As fundições automatizam o vazamento por quatro motivos que se somam: menos refugo, porque um jato dosado enche de forma consistente e mantém a escória fora da peça; mais produtividade, porque o vazamento acompanha o ritmo de uma linha de moldagem automática em vez de ditá-lo; menos mão de obra e mais segurança, porque o operador fica longe do forno, na cabine de controle; e química mais precisa, porque o metal está sempre pronto com a análise e a temperatura certas.
Somados, esses ganhos formam o argumento de retorno do investimento. Menos refugo e maior rendimento significam mais peças boas a partir da mesma fusão; produtividade mais estável significa que o vazamento deixa de ditar o ritmo da linha; e manter o metal pronto em vez de refundi-lo economiza energia a cada turno. Um comprador escolhe um sistema de vazamento automático para melhorar esses pontos, então a pergunta útil em cada etapa é: qual escolha os melhora mais para um dado metal e uma dada linha?
Nota
Um sistema de vazamento automático fica entre a fusão e a linha de moldagem e gerencia o metal em seu percurso até o molde. A escolha do sistema determina como o metal é mantido e dosado: é aqui que se decide uma parte fundamental da qualidade do vazamento, da redução do refugo e da continuidade da produção.
Duas famílias de vazamento automático
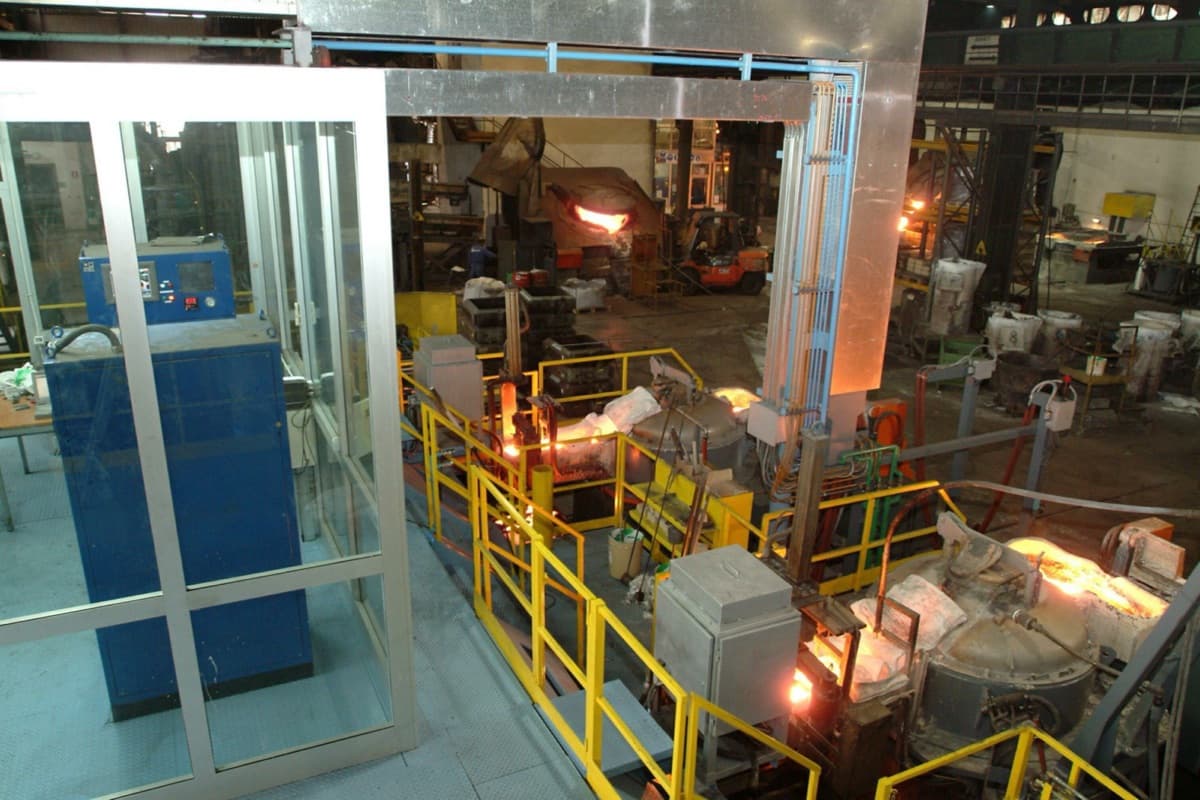
Há duas formas consagradas de automatizar o vazamento. Uma panela de vazamento automática despeja o metal dosado sobre cada molde: o recipiente esfria e sua escória viaja com o jato, mas o basculamento é automatizado. Um forno de vazamento automático por pressão aquecido faz o oposto: mantém o metal em um forno selado e aquecido e empurra para fora um jato dosado e sem escória sob pressão inerte de nitrogênio, de modo que o metal não esfria e fica mais limpo.
A panela e o vazamento automático apresentam características e modos de operação diferentes, que influenciam o manuseio do metal e os parâmetros de vazamento. Para uma comparação mais aprofundada entre os dois sistemas, consulte o artigo vazamento por pressão vs vazamento por panela. Para mais detalhes sobre o funcionamento de um forno de vazamento por pressão, veja vazamento por pressão, explicado.
Por que escolher o CAP
Sete conceitos-chave para entender qual sistema escolher.
- O metal. Com o CAP é possível vazar qualquer liga de metal ferroso e não ferroso: ferro cinzento, ferro nodular com confiabilidade de 100%, aço, ligas à base de cobre (bronze e latão) e ligas leves, incluindo o alumínio. Em particular para o ferro nodular, a pressurização com nitrogênio mantém o teor de magnésio, e as temperaturas de tratamento mais baixas melhoram a qualidade metalúrgica e reduzem a quantidade de liga necessária.
- Adeque o sistema à linha. Uma linha de moldagem automática, Disamatic vertical ou horizontal, precisa de um vazamento dosado e repetível que enche cada molde com o mesmo peso. Uma linha de baixo volume ou de pequenas séries pode ser atendida por uma panela de vazamento mais simples.
- Especifique o controle de temperatura. O CAP mantém a temperatura de vazamento entre uma peça e outra e pode superaquecer rapidamente. Uma panela sem aquecimento perde calor no transporte e obriga a uma sangria mais quente a montante, o que consome energia e sobrecarrega o refratário.
- Especifique o controle de vazamento. O CAP combina a dosagem por haste tampão com um sistema de visão óptica em malha fechada que lê a bacia de vazamento do molde e ajusta o fluxo em tempo real, de modo que o peso da peça permaneça constante à medida que a linha varia.
- Especifique automação e repetibilidade. Com o CAP é possível fazer a autocentragem em relação à linha de moldagem e gerenciar o vazamento no modo teach-in. O sistema grava o vazamento validado e o repete automaticamente, molde após molde, garantindo a máxima repetibilidade sem a necessidade de um operador nos comandos.
- Especifique a quantificação do metal. O CAP dispõe de pesagem do banho em tempo real, que permite à fundição saber exatamente quanto metal resta, em vez de estimar pelo nível.
- Esvaziamento e flexibilidade. O CAP pode ser esvaziado por completo inclinando-o para trás, o que facilita a troca do tipo de metal. Essa característica elimina a necessidade de um pé de metal, permitindo trocas de liga rápidas e simples.
Dependendo das necessidades de produção, o vazamento pode ocorrer em três modos diferentes: vamos vê-los em detalhe.
Automação e controle: o CAP como sistema de vazamento completo
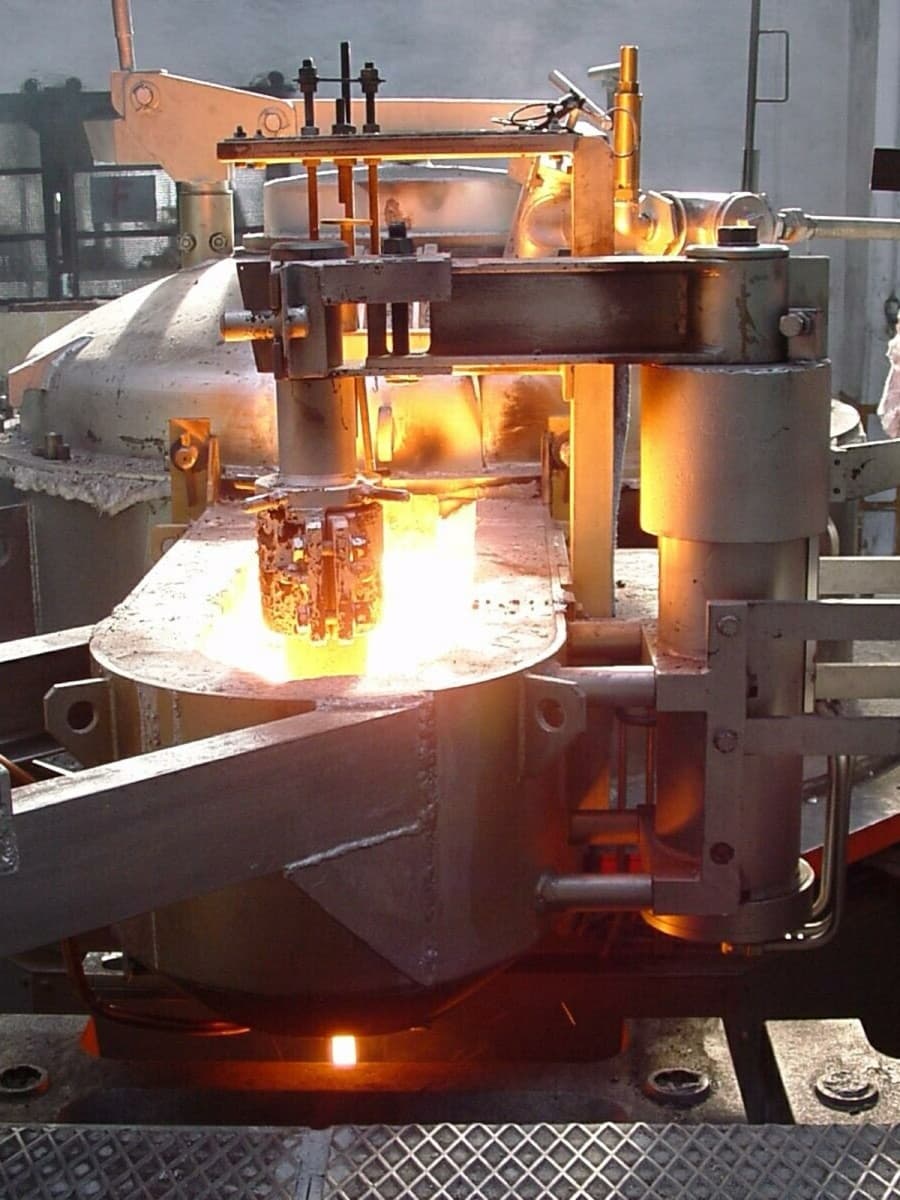
A precisão de uma máquina de vazamento depende do sistema que a controla. No CAP, esse controle se divide em três modos. Joystick é o comando manual. Teach-in registra um vazamento correto e o repete molde após molde. Óptico é o nível mais avançado: o sistema Optical High-Speed Vision, um controle eletro-óptico desenvolvido pela CIME, monitora o molde e envia em tempo real o sinal à haste tampão para abrir e fechar e vazar a quantidade correta de metal em cada molde. O resultado é um peso de enchimento constante. Cada modo é um degrau a mais de autonomia para a fundição.
Ao lado desse controle do vazamento atuam outros dois sistemas do CAP. A autocentragem recebe a posição de vazamento da linha de moldagem e move o forno (direita-esquerda; frente-trás) para se posicionar corretamente e permanecer alinhado com o molde. A pesagem em tempo real acompanha quanto metal há no forno, de modo que as solicitações de metal e as trocas de liga sejam planejadas. Juntos, eles transformam um forno em um sistema de vazamento que mantém a temperatura, dosa o jato, acompanha a linha e mantém cada peça no peso, que é o que o comprador realmente está especificando. Para saber onde essa camada de controle se encaixa na plataforma mais ampla, veja a tecnologia central.
Como integrar à sua linha
Especificar o sistema é metade do trabalho; integrá-lo à fundição é a outra metade. Três perguntas práticas decidem com que facilidade um sistema de vazamento automático se encaixa em uma linha existente.
Primeiro, como o CAP é carregado. Um forno de vazamento por pressão é reabastecido a partir do forno de fusão entre uma peça e outra, por panela de transferência ou por um sistema automático de carga por skip que levanta e bascula a panela para dentro do forno de vazamento com movimento controlado, de modo que o CAP é reabastecido sem nunca interromper o vazamento. Uma panela de transferência maior significa menos ciclos de carregamento e uma linha mais estável.
Segundo, como o sistema se comunica com a linha de moldagem. O vazamento tem de acompanhar os moldes, então o sistema se move (direita-esquerda; frente-trás) para tomar a posição de vazamento a partir da linha, e inicia, para e dosa em sintonia com o ciclo da linha.
Terceiro, espaço ocupado e adaptação. Um sistema de vazamento tem de caber no layout existente e na linha existente, então a questão não é apenas desempenho, mas se ele pode ser instalado sem reconstruir a fundição. O nosso sistema moderno é projetado para se posicionar sobre a linha que atende, com o operador afastado do metal e levado a uma cabine de controle, e para ser especificado em torno dos equipamentos que uma fundição já opera.
Quando um sistema mais simples basta
Nem toda linha precisa de uma reserva aquecida e selada. Uma fundição que roda lotes curtos em baixa tonelagem diária, com trocas de liga frequentes e sem relação entre si em uma só linha, pode ser bem atendida por uma panela de vazamento automática. O sistema CAP conquista seu lugar onde o metal é exigente e o volume é constante, para metais ferrosos e não ferrosos e em uma linha automática acima de tudo.
Ponto-chave
Adeque o sistema ao processo, não o processo ao sistema. Especifique primeiro o metal e a linha, depois os controles que mantêm o vazamento repetível, e a família certa: panela ou forno de vazamento automático por pressão aquecido.
Perguntas frequentes
O que é um sistema de vazamento automático?
Um sistema de vazamento automático entrega um jato controlado e repetível de metal fundido em cada molde de uma linha em movimento, sem que um operador vaze o metal manualmente com uma panela. Ele dosa o vazamento com precisão, de modo que cada molde seja enchido com o mesmo peso.
Como escolho um sistema de vazamento automático para a minha fundição?
Comece pelo metal e pela linha. O ferro nodular em uma linha de moldagem automática precisa de uma reserva aquecida e selada que preserva magnésio e temperatura, enquanto produções de baixo volume com menor exigência de precisão podem ser atendidas por uma panela de vazamento mais simples. Em seguida, especifique o controle de temperatura, o controle de vazamento (dosagem por haste tampão com visão óptica), automação como autocentragem, pesagem em tempo real e esvaziamento completo para trocas de liga rápidas.
Preciso de um sistema de vazamento aquecido, ou uma panela de vazamento automática basta?
Depende do metal, do volume e da linha. Uma reserva aquecida de vazamento por pressão mantém a temperatura de vazamento e enche cada molde de forma idêntica em alto volume. Uma panela de vazamento automática é mais simples e pode servir para séries curtas ou baixa tonelagem.
Como um sistema de vazamento automático mantém cada peça no peso?
O sistema de haste tampão dosa o fluxo enquanto o sistema Optical HSV (High Speed Vision) da CIME enquadra a bacia de vazamento e envia um sinal contínuo ao controle da haste tampão, de modo que a vazão se adapta em tempo real ao perfil de enchimento de cada molde. A autocentragem mantém o vazamento alinhado com os moldes em movimento, o modo de vazamento teach-in repete um vazamento validado e a pesagem em tempo real acompanha quanto metal há no forno.
Um sistema de vazamento automático pode ser instalado em uma linha de moldagem existente?
Sim. O nosso moderno sistema de vazamento automático CAP é projetado para se ajustar à linha que atende, então pode ser instalado em uma linha de moldagem automática existente sem modificar a fundição.
Referências e fontes
- Foundry Trade Journal, artigo técnico sobre vazamento por pressão automático, 2006.
- Cast Metal Times, indução sem núcleo e prática de vazamento, 2004.
- CIME S.r.l., documentação interna de processo sobre o vazamento automático CAP, Turin.