Principais conclusões
- Durante o transporte até a linha, o metal contido numa panela não aquecida esfria progressivamente e sua superfície, se exposta ao ar, pode formar óxidos e escória.
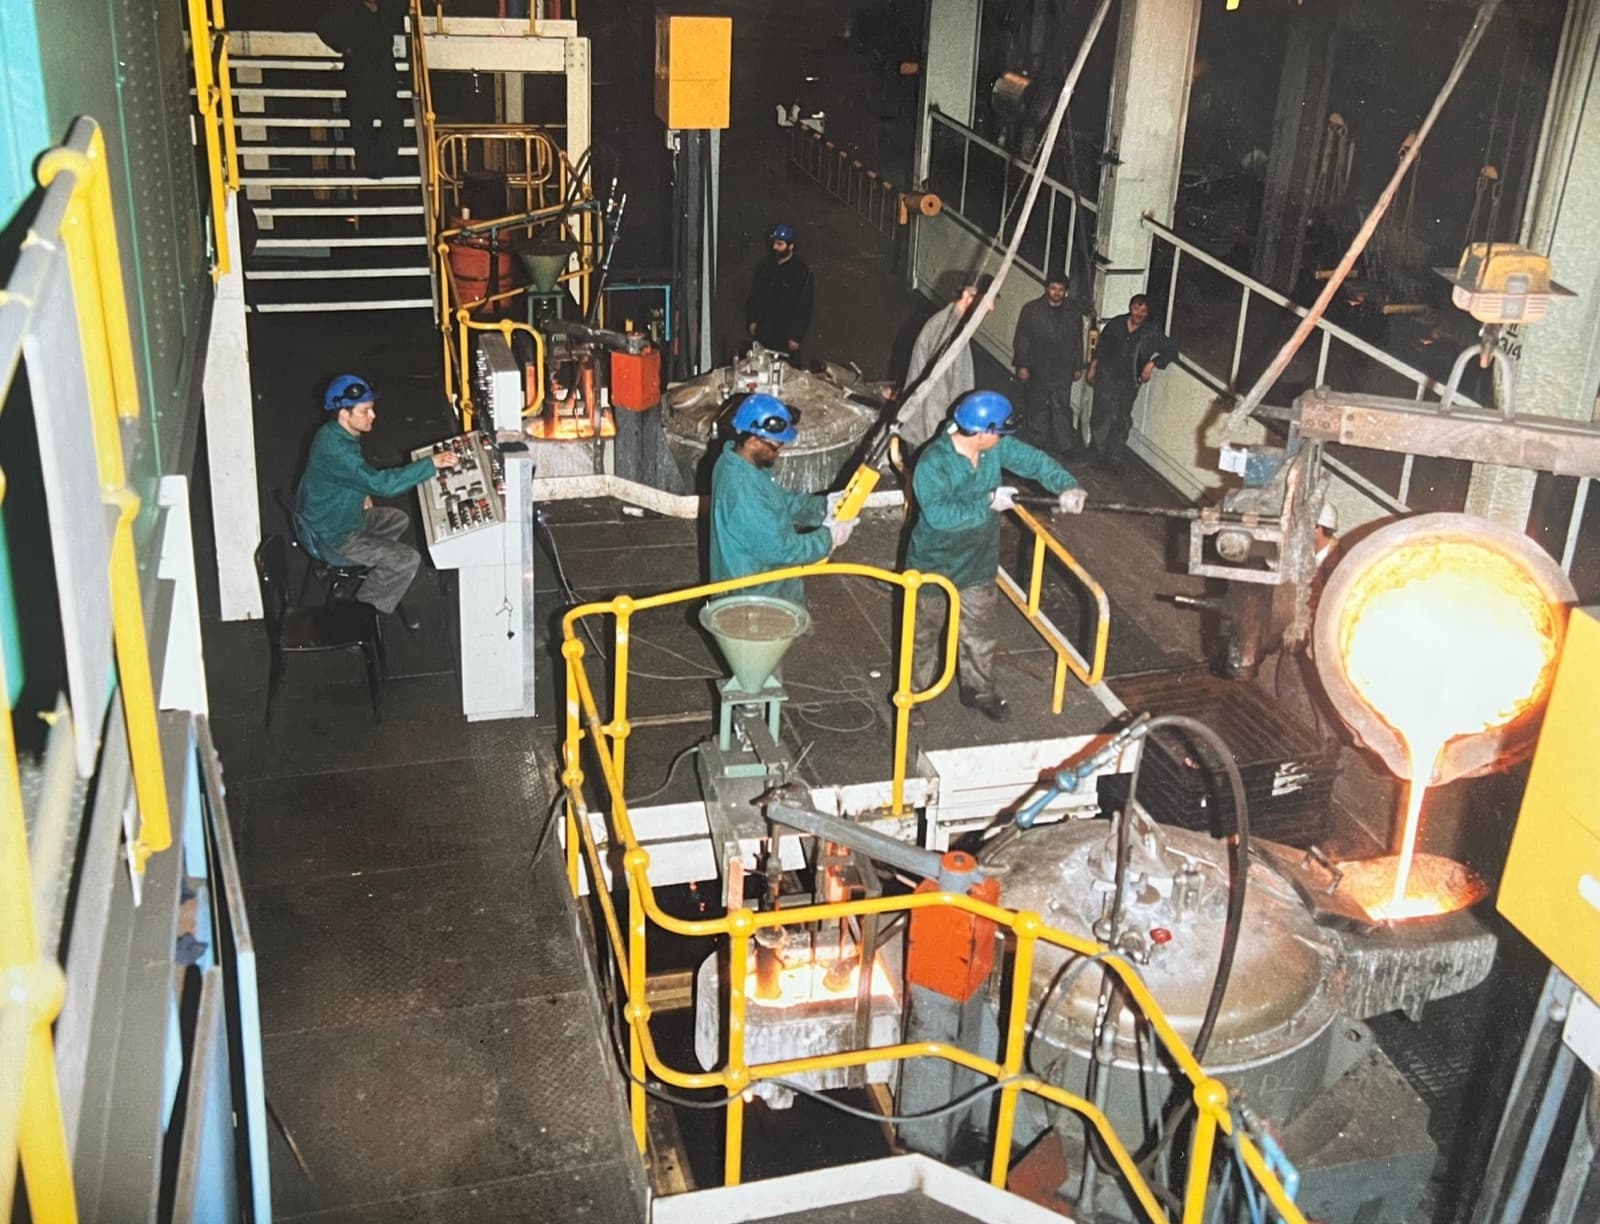
- O forno de vazamento por pressão CAP mantém o metal num cadinho aquecido e usa a pressão controlada para alimentar a linha de moldagem.
- O aquecimento dos sifões contribui para mantê-los na temperatura de trabalho e para limitar o risco de solidificação do metal nos dutos.
- O vazamento com panela ainda faz sentido em séries curtas e baixa tonelagem; o vazamento automático por pressão conquista seu espaço em linhas automáticas e constantes que rodam metal exigente. A CIME constrói o forno de vazamento automático por pressão CAP sem núcleo desde 1976.
Duas formas de alimentar a linha de moldagem
Toda fundição que opera uma linha de moldagem automática precisa responder a uma pergunta: como o metal vai da fusão até o molde? Há duas respostas consagradas. O vazamento com panela leva a carga de metal com uma panela e a despeja em cada molde, à mão ou com uma panela de vazamento automática. O vazamento automático por pressão mantém o metal num cadinho vedado e aquecido e usa a pressão de um gás inerte para empurrar um jato preciso e dosado sobre a linha. Ambos chegam ao mesmo molde, mas o metal é mantido de formas muito diferentes no caminho, e essa diferença é o que define a taxa de refugo, a química da liga e a disponibilidade da linha.
Uma panela é um recipiente passivo. Assim que o metal deixa o forno de fusão, ele esfria, seu tratamento se perde e a superfície exposta ao ar forma nova escória. Um forno de vazamento por pressão é uma reserva ativa: mantém o metal na temperatura, sob uma cobertura inerte, pronto para encher o primeiro molde e o último molde de um turno com a mesma especificação. A CIME constrói o forno de vazamento automático por pressão, o CAP, desde 1976. Vejamos em detalhe por que esse princípio melhorou e substituiu a panela em muitas linhas de produção.
Nota
Um forno de vazamento por pressão fica entre o forno de fusão e a linha de moldagem como reserva de metal líquido com a análise e a temperatura corretas. O CAP é uma solução projetada especificamente para integrar a espera do banho e o vazamento automático por pressão.
Como cada um se comporta no chão de fábrica
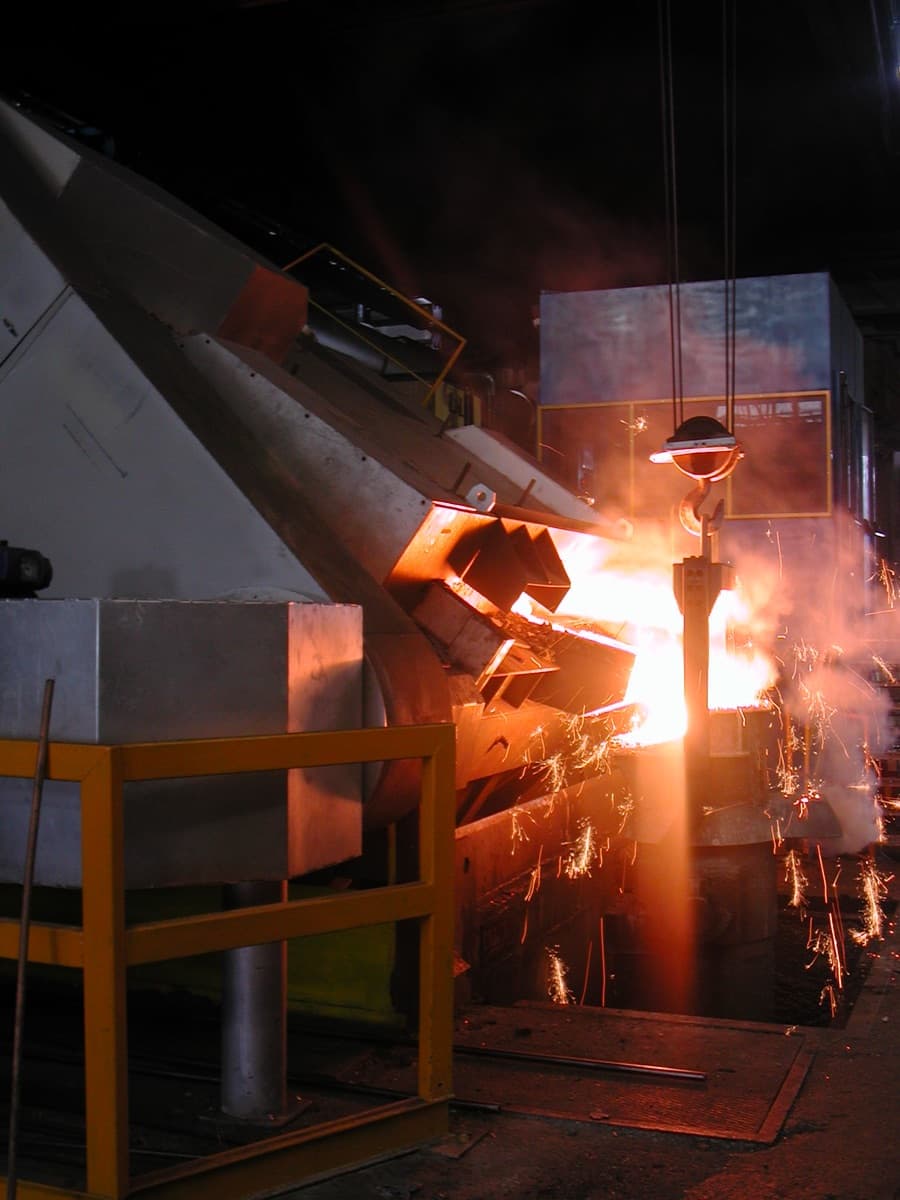
A panela segue sempre o mesmo esquema. Ela é enchida a partir do forno, levada até a linha e inclinada para que o metal escorra para a bacia de vazamento. No trajeto a temperatura do banho cai, por isso o metal líquido costuma ser vazado mais quente do que o necessário para compensar, o que custa energia adicional e estressa o refratário. No ferro nodular o magnésio que torna a grafita nodular começa a se perder no momento em que o tratamento termina, então um vazamento tardio pode sair da especificação. E como a panela bascula, a escória na superfície tende a viajar com o jato e semear defeitos de inclusão na peça fundida.
O forno de vazamento por pressão inverte esse esquema. O metal é mantido num cadinho sem núcleo vedado, cuja bobina conserva o banho e ambos os sifões na temperatura, então nada esfria e nada solidifica entre os vazamentos. Para vazar, o forno aumenta internamente a pressão do ar ou do nitrogênio inerte (no caso do ferro nodular) e empurra o metal pelo sifão de vazamento aquecido; a haste tampão dosa o fluxo de saída, produzindo um jato limpo e sem escória. Para a mecânica completa do vazamento, veja vazamento por pressão, explicado.
Panela vs vazamento por pressão: as diferenças que importam
Comparando o vazamento por pressão e o vazamento com panela nas propriedades que importam para uma fundição, as diferenças aparecem com clareza.
Ao ler a tabela, surge um tema importante para as fundições: o metal na panela fica exposto ao tempo e ao ar, o metal dentro do CAP não. Dessa diferença derivam os custos que a panela acarreta (refugo por escória, refusão, variabilidade de um molde para outro), e no ferro nodular, onde a perda de magnésio torna tudo mais crítico, o efeito é imediato. Para as características específicas do sistema, consulte a página dedicada ao forno CAP; para entender a tecnologia sem núcleo que mantém quentes todo o banho e seus sifões, leia o artigo indução sem núcleo vs de canal.
Com a panela, o metal esfria e forma escória durante a transferência. Com o forno de vazamento por pressão, o banho é mantido quente num recipiente fechado, favorecendo um vazamento mais constante do primeiro ao último molde.
Por que as fundições modernas trocam
A troca raramente se resume a um só número. É a soma de quatro coisas que uma panela não consegue oferecer. Primeiro, rendimento: o duplo sifão (tipo bule) mantém a escória fora do vazamento, então o refugo por inclusão de escória cai acentuadamente. Segundo, química: manter sob nitrogênio preserva o magnésio, então o ferro nodular permanece nodular do primeiro ao último vazamento e o retratamento é reduzido. Terceiro, consistência: o nível do metal no bico de vazamento é mantido constante pela regulação de pressão, então cada molde é enchido de forma correta e uniforme, independentemente de quão cheio esteja o forno. Quarto, energia: o forno gasta apenas a potência necessária para manter a temperatura, sem solidificação durante paradas imprevistas da linha de moldagem e com eventual superaquecimento rápido de até 60 °C/h. A disponibilidade é a vantagem silenciosa. Quando uma linha automática para, uma oficina alimentada por panela lingota de volta o metal em espera e o refunde depois, pagando duas vezes. Um forno de vazamento por pressão mantém o banho na temperatura correta até a linha reiniciar, sem lingotar e sem perda de calor. Ao longo de um turno, esses refundidos evitados, uma composição química mais controlada e um refugo menor são o que torna um ciclo produtivo eficiente e eficaz. Veja o forno de vazamento por pressão CAP para a especificação completa, ou a tecnologia central para saber como a plataforma sem núcleo o sustenta.
Quando o vazamento com panela ainda faz sentido
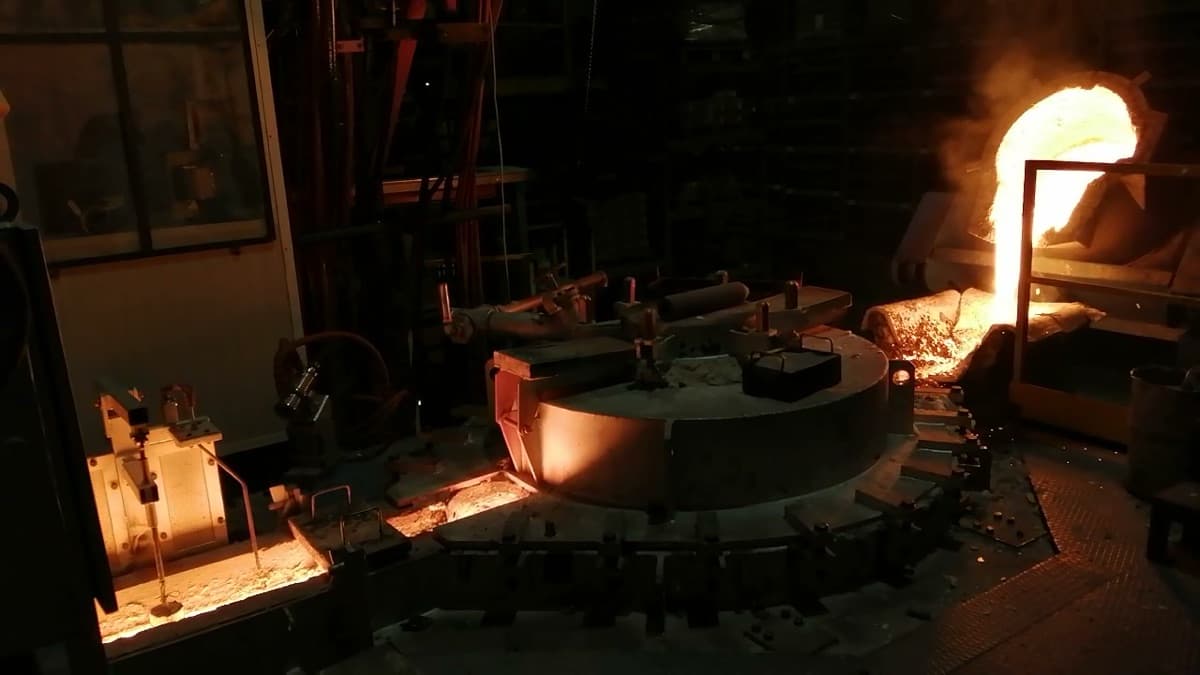
Nada disso torna o vazamento com panela errado. Para uma fundição com séries curtas, baixa tonelagem diária em apenas uma linha manual ou produções descontínuas, a panela é simples, flexível e barata de operar. O vazamento por pressão conquista seu espaço onde o volume é constante, a linha é automática e o metal é exigente, o ferro nodular acima de tudo. O critério de escolha é a linha de produção: as séries longas e repetíveis de ferro tratado encontram no forno CAP a solução mais adequada, enquanto a panela mantém sua validade em outros contextos de aplicação.
Ponto-chave
A questão não é se o vazamento por pressão supera o vazamento com panela, mas entender qual é o sistema mais adequado às necessidades da fundição. Numa linha automática de ferro nodular, geralmente o CAP oferece grandes vantagens, como a espera do banho e o controle do vazamento.
Perguntas frequentes
Qual é a diferença entre vazamento por pressão e vazamento com panela?
O vazamento com panela leva o metal numa panela e o despeja em cada molde; enquanto isso o metal esfria, seu tratamento se perde e sua escória viaja junto. O vazamento por pressão mantém o metal num forno vedado e aquecido e usa a pressão do ar ou de um gás inerte, conforme o metal, para vazar sobre a linha um jato dosado e sem escória, mantendo o banho na temperatura entre os vazamentos.
O vazamento por pressão reduz o refugo em comparação com o vazamento com panela?
Sim. Os sifões do forno de vazamento automático por pressão CAP são aquecidos por indução. Essa característica reduz ao mínimo a formação e o depósito de escória dentro dos dutos.
Por que o vazamento por pressão é melhor para o ferro nodular do que uma panela?
O ferro nodular perde magnésio enquanto espera, o que é o que faz um vazamento tardio com panela sair da especificação. Um forno de vazamento por pressão mantém o banho sob nitrogênio inerte e o conserva na temperatura, então o magnésio se perde muito menos e o ferro permanece nodular do primeiro ao último vazamento.
Quando o vazamento com panela ainda faz sentido?
Para séries curtas ou baixa tonelagem diária numa linha manual, a panela é simples e flexível. O vazamento por pressão compensa onde a linha é automática, o volume é constante e o metal é exigente, o ferro nodular em particular.
Referências e fontes
- Foundry Trade Journal, artigo técnico sobre vazamento automático por pressão, 2006.
- Cast Metal Times, indução sem núcleo e prática de vazamento, 2004.
- CIME S.r.l., documentação interna de processo sobre o vazamento por pressão CAP, Turin.