Principais conclusões
- O vazamento por pressão vaza por pressão, não por inclinação. A pressão do gás inerte empurra o metal fundido por um duto de descarga e para fora como um fluxo limpo e dosado.
- O banho fica num cadinho selado. Uma bobina de indução elíptica mantém o banho e os dois dutos na temperatura, então nada solidifica entre os vazamentos.
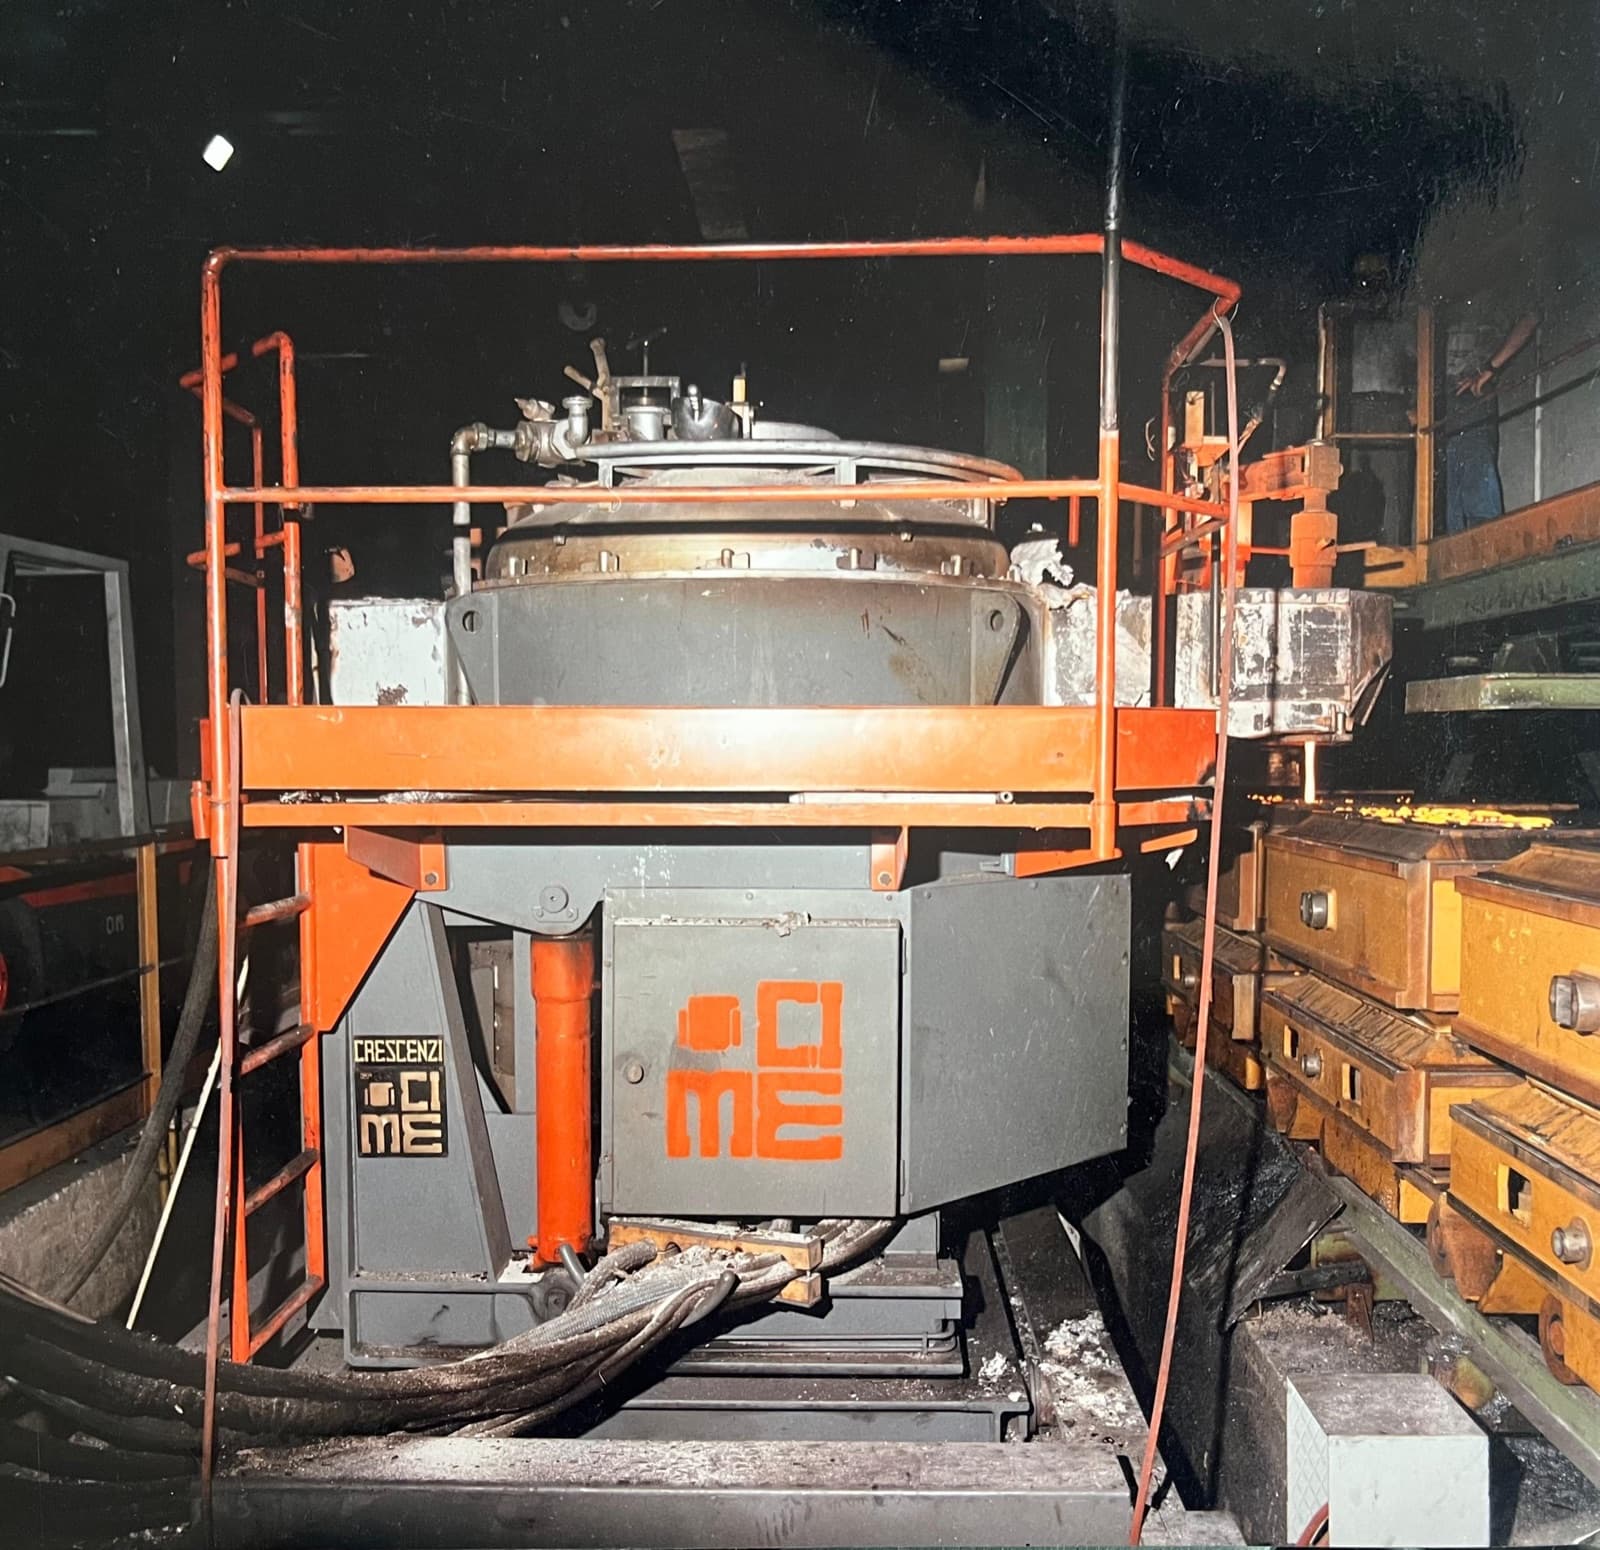
- Mais de 90% do banho é vazado por pressão e o forno esvazia 100% por retro-inclinação, sem deixar um pé de lastro. A CIME construiu o primeiro forno automático de vazamento por pressão do mundo, em produção desde 1976.
Como funciona o vazamento
Um forno automático de vazamento por pressão funciona de forma diferente de uma panela basculante: enquanto a panela vaza inclinando o próprio corpo, o CAP faz o metal sair por meio da pressão de gás. O metal fundido fica contido dentro de um cadinho coreless selado. Uma bobina de indução elíptica envolve tanto o cadinho quanto os dois sifões, garantindo um aquecimento uniforme em todo o sistema. Dessa forma os sifões não esfriam nem ficam incrustados de escória.
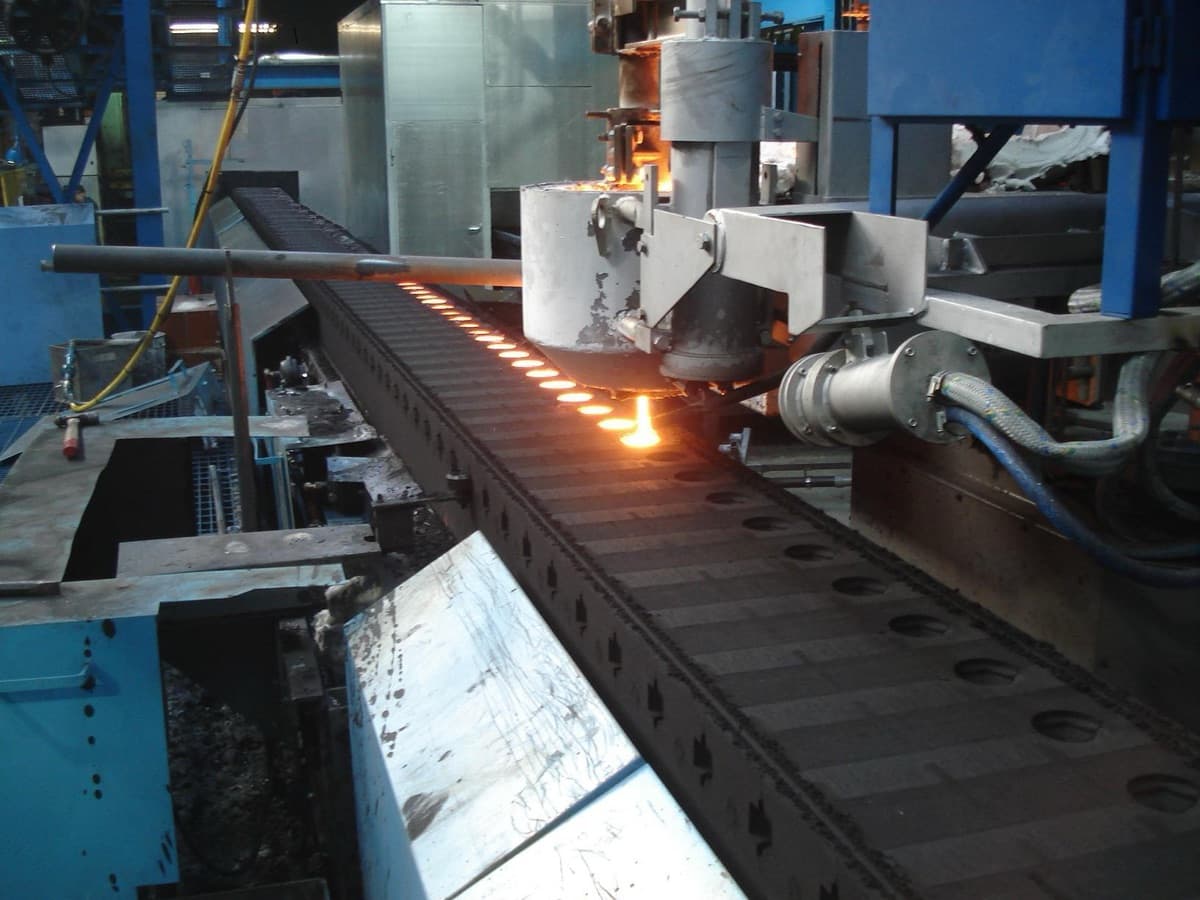
Para vazar, um sistema eletropneumático eleva a pressão de nitrogênio inerte dentro do cadinho. A pressão empurra o metal fundido pelo sifão de vazamento; a haste tampão dosa o fluxo, garantindo um jato preciso e contínuo. Como o metal é vazado pelo bocal situado no fundo do bico de vazamento, enquanto a escória flutua na superfície, o vazamento resulta limpo e sem escória. O nível de metal no bico de vazamento é mantido constante pela regulação de pressão, independentemente de quão cheio esteja o forno, então o primeiro molde e o último molde de um lote são preenchidos de forma idêntica.
Nota
O princípio é indução coreless do início ao fim. A mesma tecnologia que permite a um forno coreless fundir e manter a temperatura do banho é o que permite ao CAP vazar a uma temperatura controlada. A CIME constrói fornos de vazamento CAP sobre esse princípio desde 1976.
Vazamento por pressão vs sistema não aquecido
Comparado com um sistema de vazamento não aquecido ou alimentado por panela, um forno de vazamento por pressão aquecido é uma reserva que está sempre pronta e sempre na temperatura. A diferença aparece onde conta: taxa de refugo, química da liga e disponibilidade da linha.
O metal no CAP é sempre mantido na temperatura de vazamento correta: se a linha para, não é preciso descartar o banho nem refundi-lo, porque o forno simplesmente o mantém em espera. Para entender por que isso é possível num corpo coreless e não num de canal, veja indução coreless vs de canal.
Confiabilidade, precisão e temperatura constante: cada vazamento é igual ao anterior.
Controle e descarga
O CAP escala por três modos de controle. Joystick é manual, para preparação e emergências. Teach-In registra um bom vazamento uma vez e depois o repete molde após molde. Optical é o modo em que uma câmera enquadra a bacia de vazamento, enviando um sinal contínuo ao controle da haste tampão. A vazão se adapta em tempo real ao perfil de enchimento de cada molde. O resultado é um vazamento preciso e contínuo sobre qualquer linha de moldagem automática, Disamatic vertical ou horizontal.
O esvaziamento é igualmente controlado. Mais de 90% do banho é descarregado só por pressão, e o forno esvazia 100% por retro-inclinação, então nenhum pé de lastro de metal fica preso dentro. Manter o banho sob nitrogênio impede o magnésio de desvanecer, então o ferro nodular vaza praticamente sem perda de nodularidade.
Por que importa para uma fundição
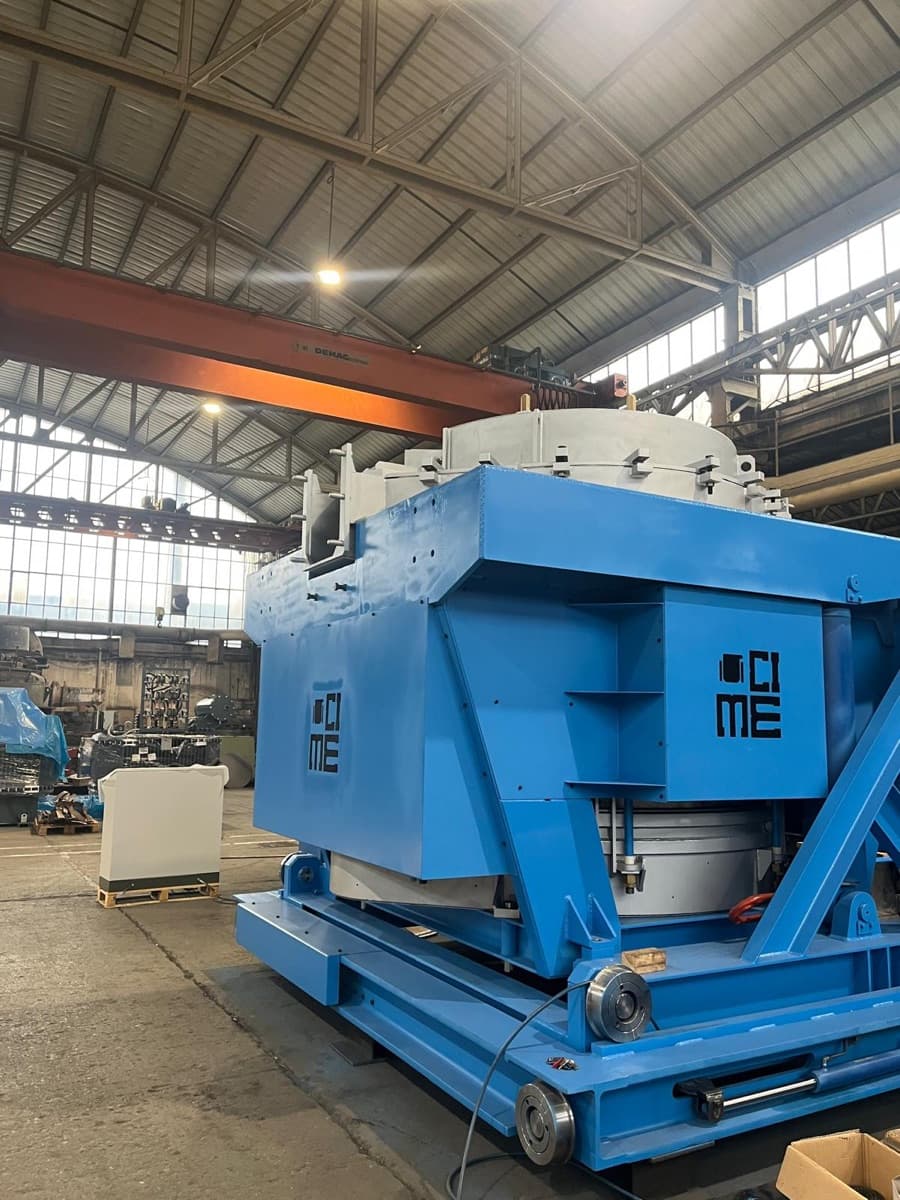
O retorno prático é ter peças fundidas repetíveis com menos refugo e menos desperdício. Uma reserva aquecida e selada mantém o metal em especificação, preenche cada molde com o mesmo peso e nunca força uma refusão quando a linha para. Graças ao CAP, o vazamento acontece de forma automática e o forno pode ser facilmente esvaziado para permitir as trocas de liga necessárias. O sistema é constituído por um só cadinho e aproveita o princípio do vazamento por pressão: o CAP, o primeiro forno automático de vazamento por pressão do mundo.
Ponto-chave
O CAP aproveita o princípio do vazamento por pressão e é formado por um só cadinho que desempenha as funções de fusão, espera e vazamento, operando sob cobertura inerte. O nível de metal no bico de vazamento é mantido constante do primeiro ao último molde, garantindo continuidade e uniformidade do processo.
Perguntas frequentes
O que diferencia um forno de vazamento por pressão de uma panela basculante?
Uma panela basculante inclina o próprio corpo para derramar o metal. No CAP, forno automático de vazamento por pressão, a pressão do gás inerte empurra o banho pelo sifão de vazamento, onde a haste tampão dosa um vazamento preciso na linha.
Por que o vazamento por pressão mantém o ferro nodular em especificação?
O banho é mantido sob cobertura inerte de nitrogênio e conservado na temperatura pela bobina, então o magnésio não desvanece enquanto o metal aguarda.
Quanto do banho um CAP consegue descarregar?
Mais de 90% do banho é descarregado só por pressão, e o forno esvazia 100% por retro-inclinação, então não há um pé de lastro de metal preso dentro entre vazamentos ou trocas de liga.
Referências e fontes
- Foundry Trade Journal, artigo técnico sobre vazamento automático por pressão, 2006.
- Cast Metal Times, indução coreless e prática de vazamento, 2004.
- CIME S.r.l., documentação interna de processo sobre o vazamento por pressão do CAP, Turim.